Englisch
 Spanisch
 Portugiesisch
 Russisch
 Arabisch
 Französisch
 Deutsch
 Chinesisch
 Japanisch
 Koreanisch


Elektronische Rückplatten und Bedienpanels
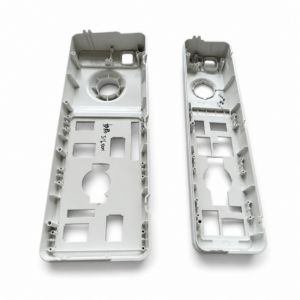
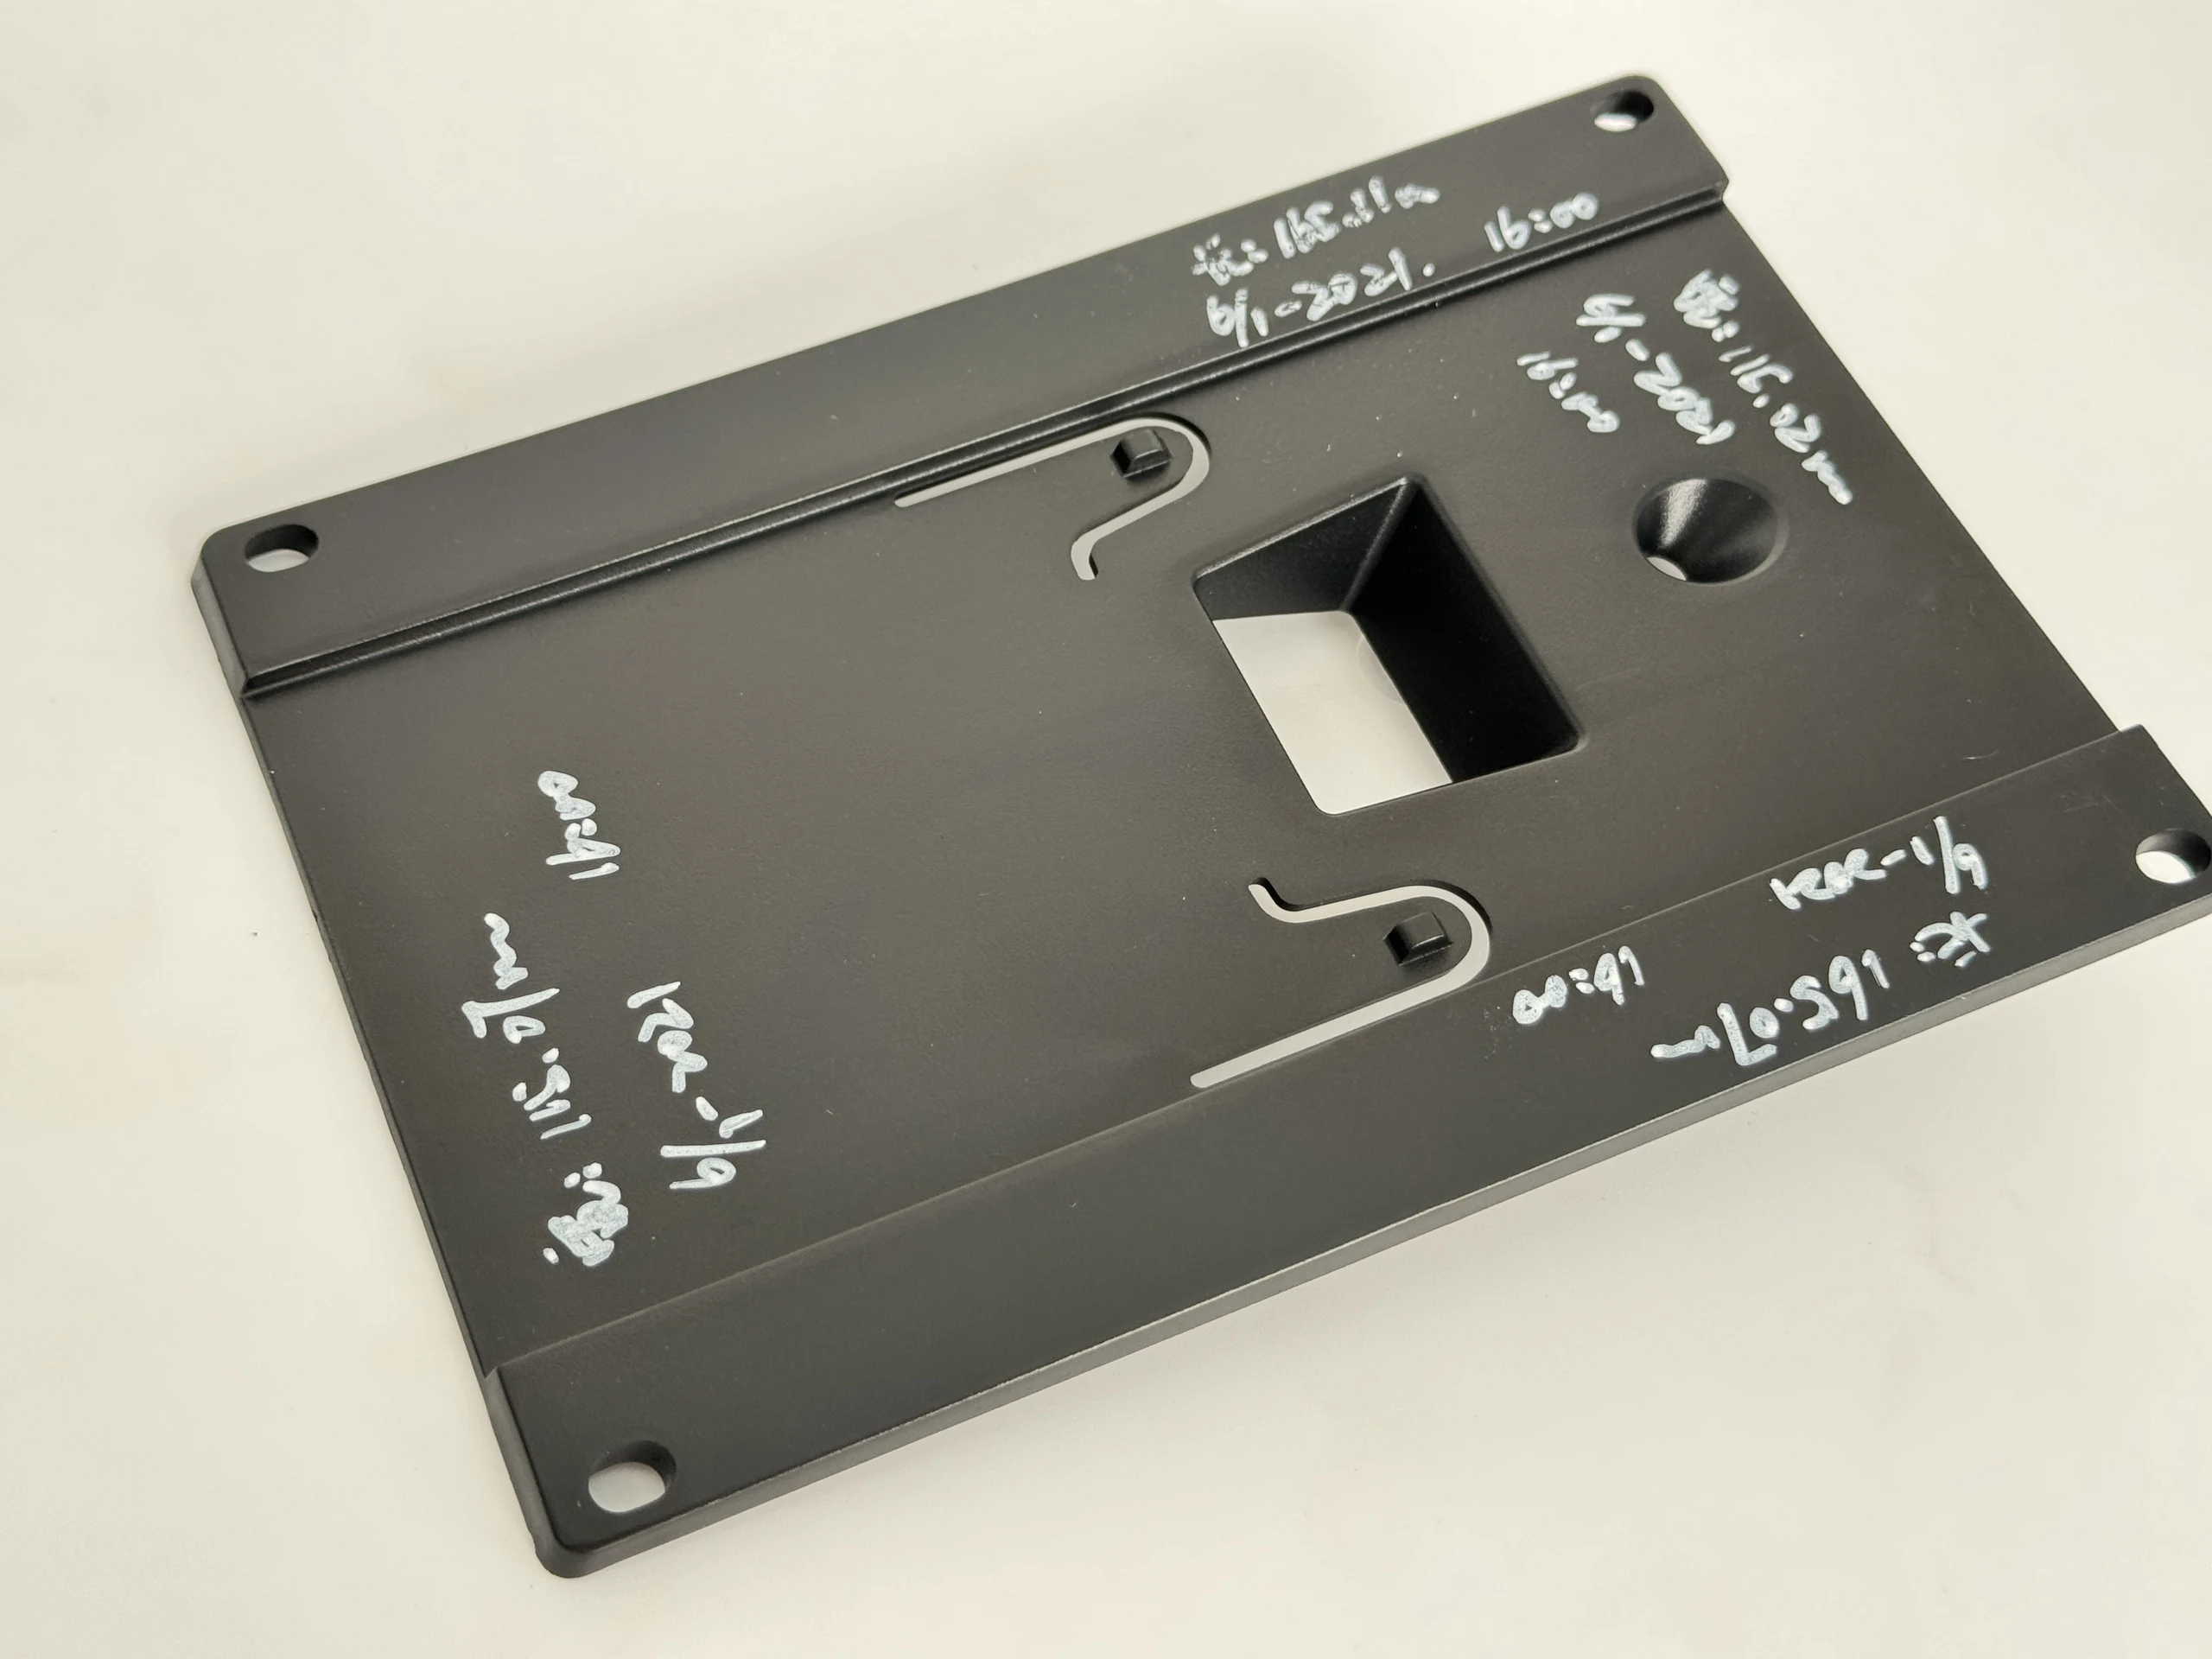
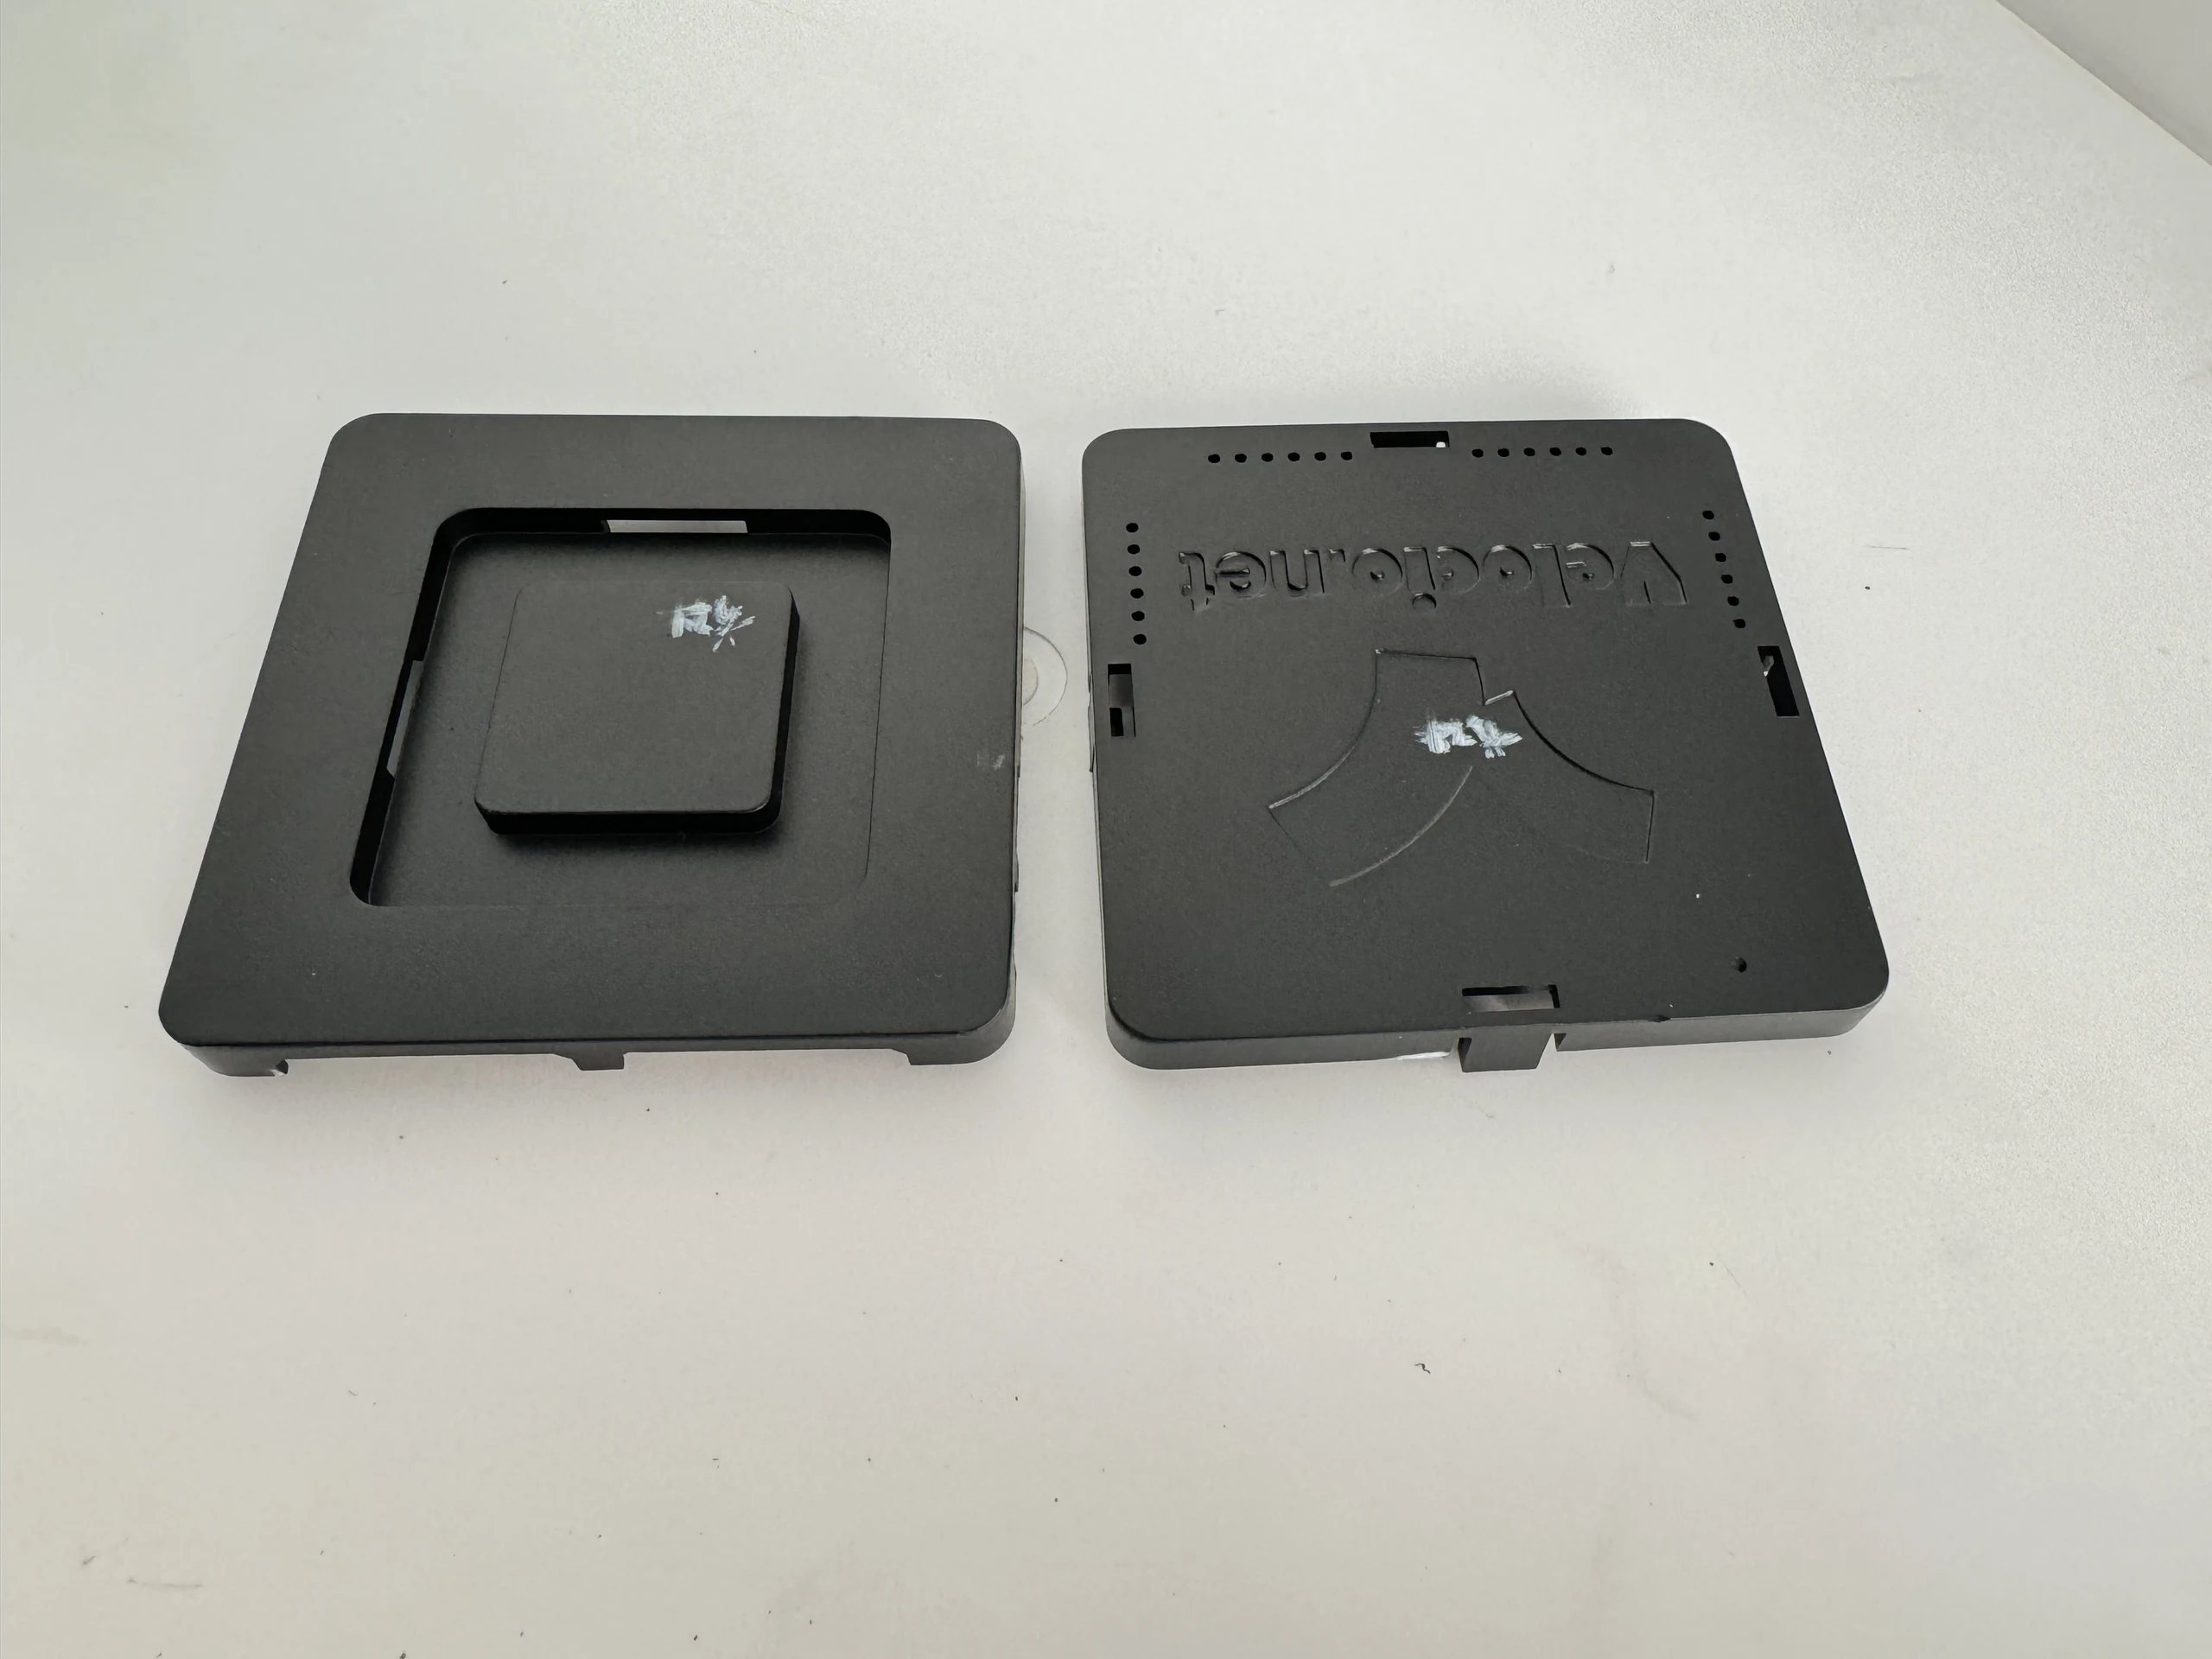
JingZhan entwickelt individuelle elektronische Rückplatten und Bedienpaneele für Geräterückplatten, Steuerungslayouts und Montage interner Komponenten. Der Formplan wird rund um Ebenheit über große Plattenbereiche, präzise Lochbilder und Ausschnitte sowie organisierte Positionen für Kabel, Schalter und Befestigungen entwickelt. Harzauswahl, Angusslage, Trennlinien und Prüfpunkte werden auf die Paarungsteile, die Betriebsumgebung und das erwartete Produktionsvolumen abgestimmt.
Produktübersicht
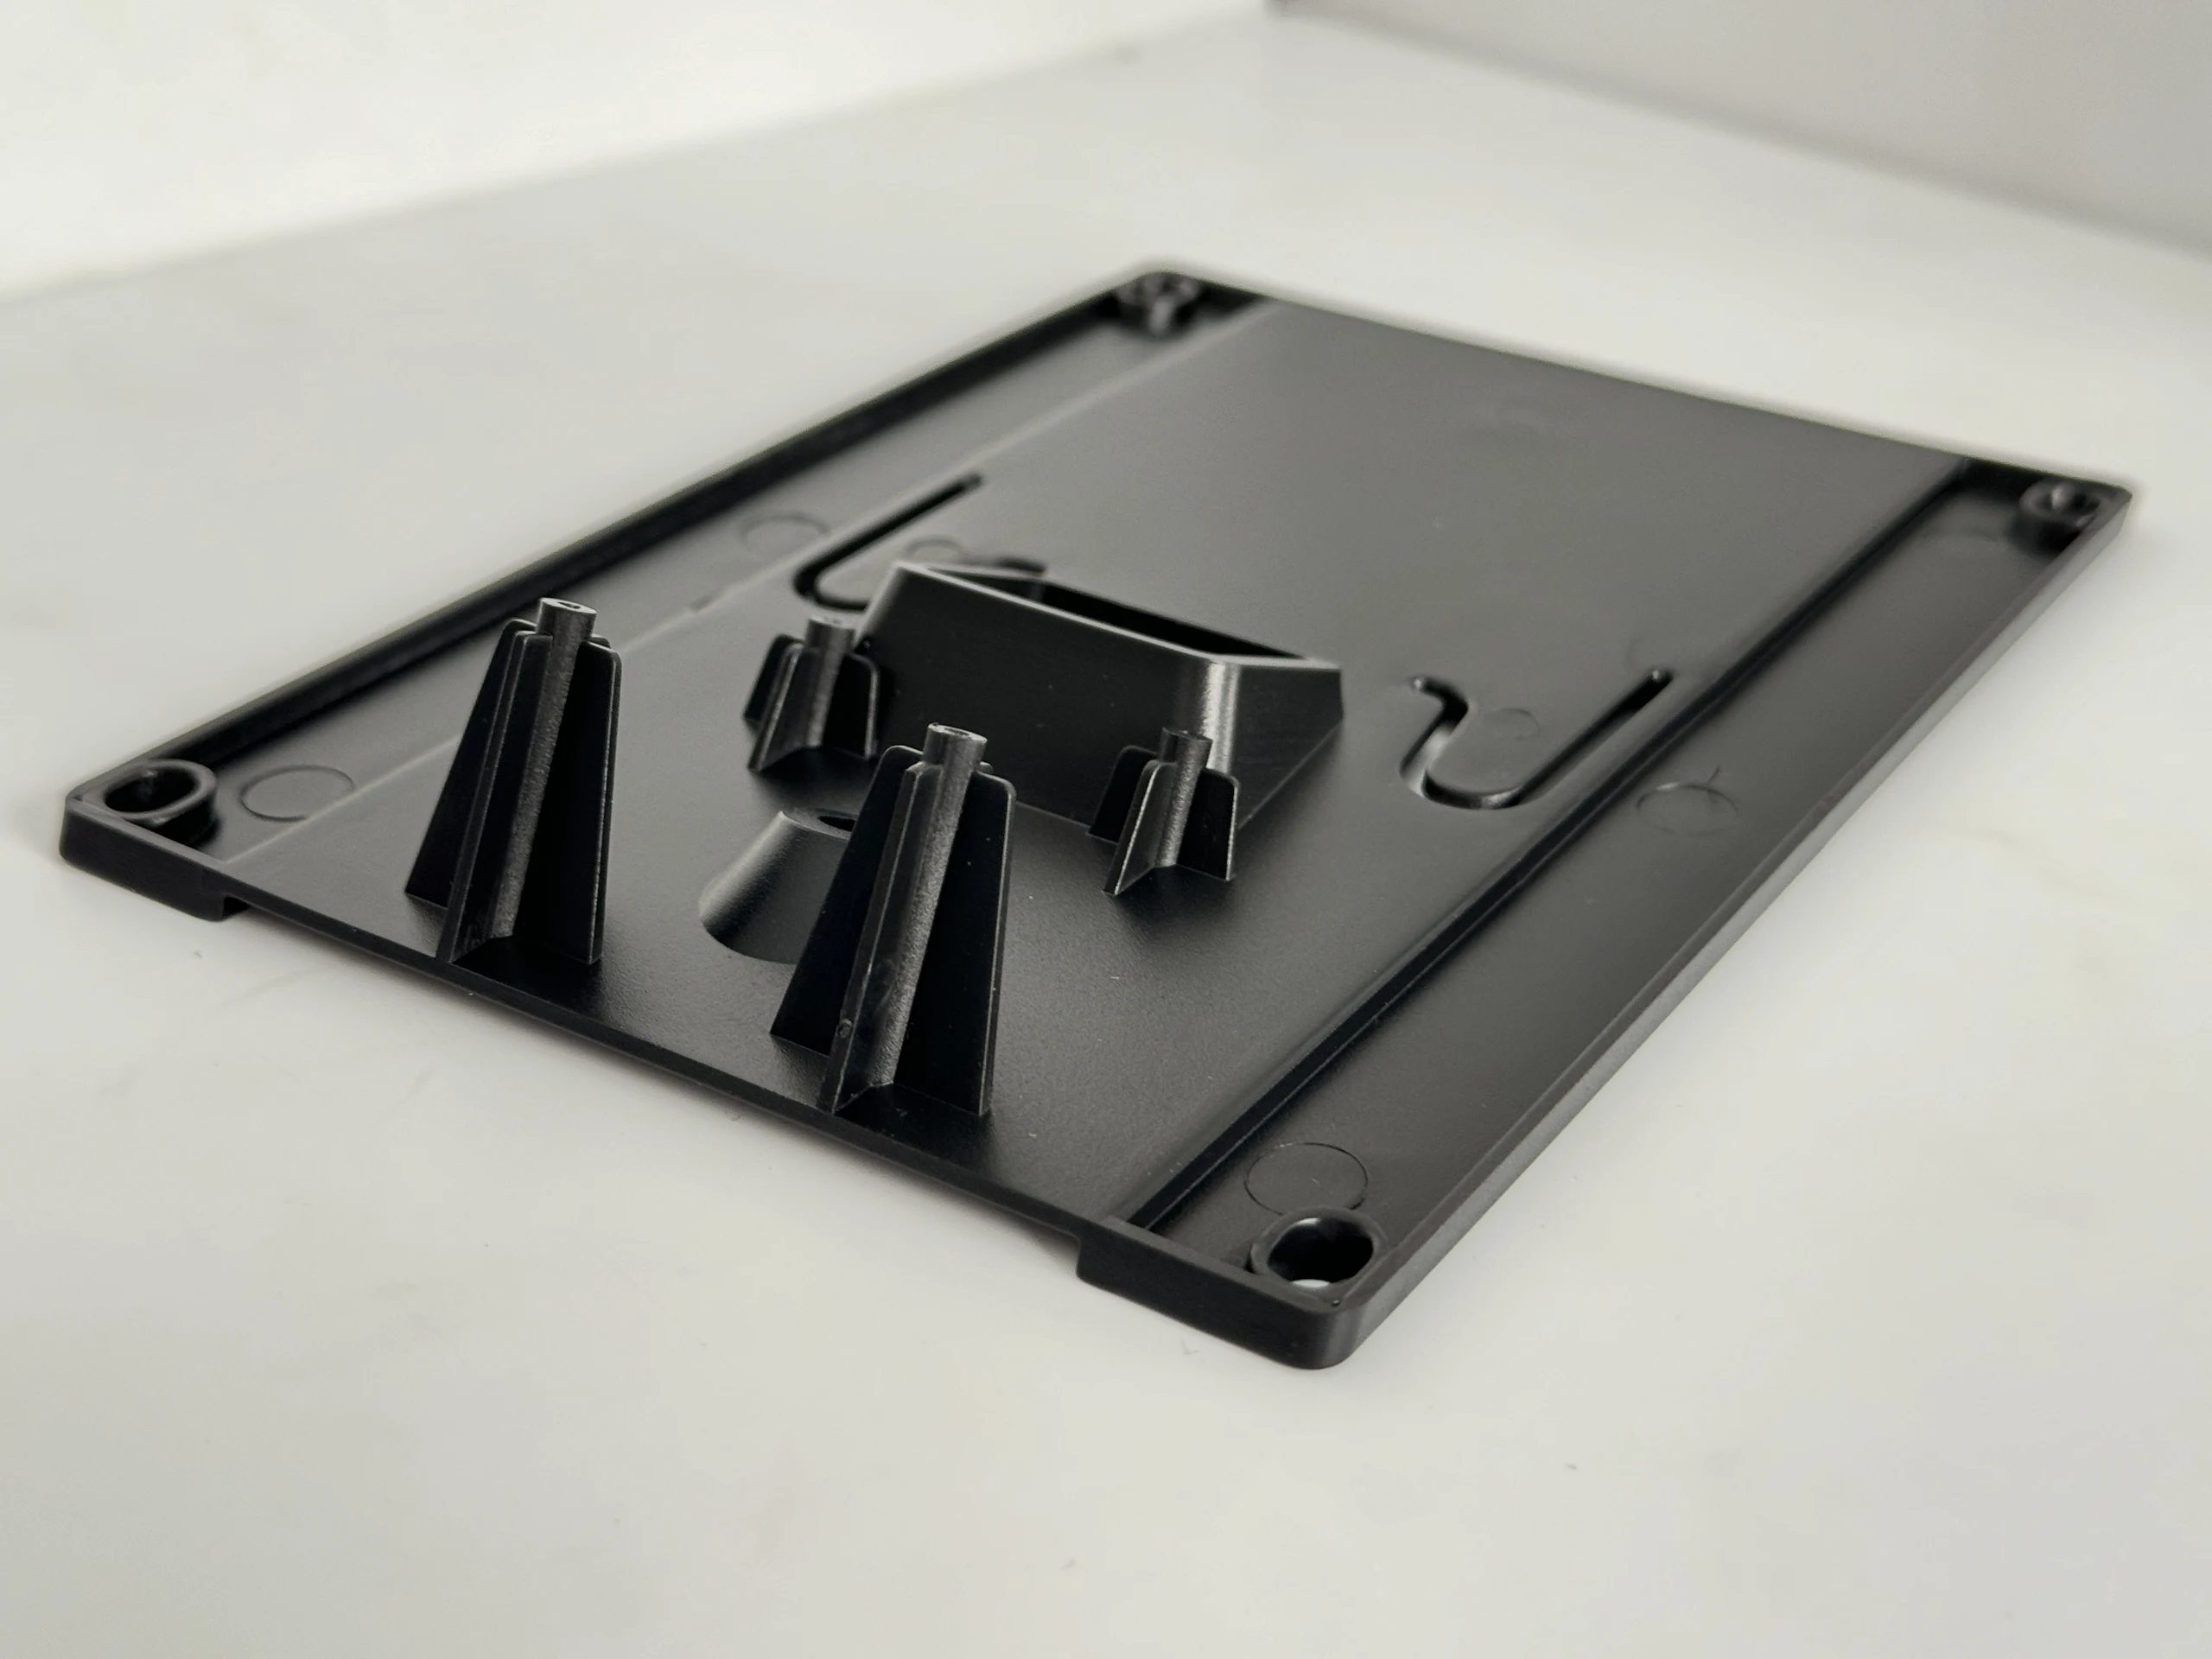
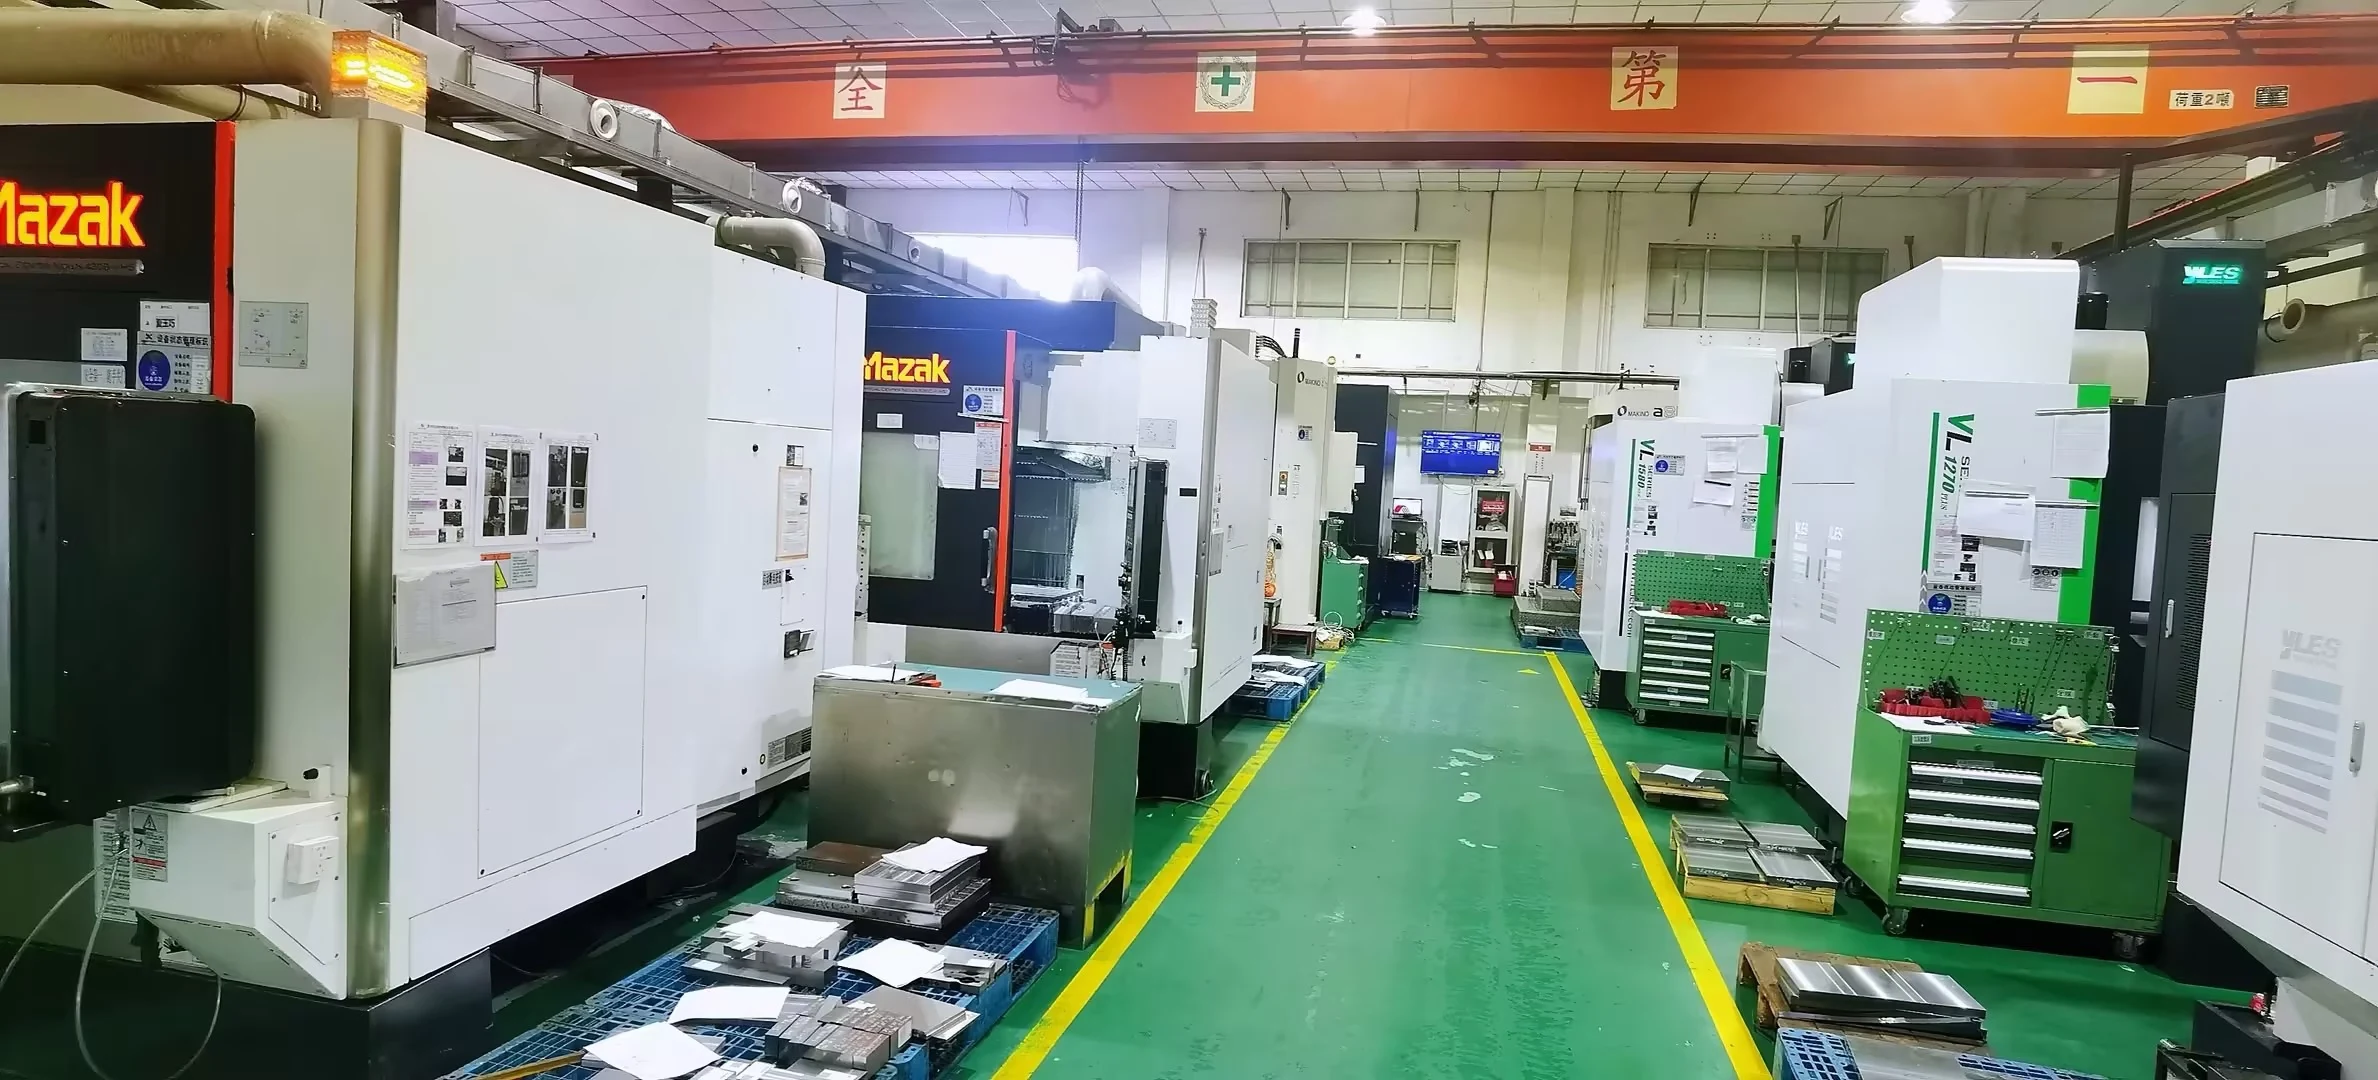
Rückplatten und Bedienpaneele verbinden große Oberflächen mit lokalen Montage- und Öffnungsanforderungen. JingZhan prüft die gesamte Form- und Befestigungsanordnung, damit das Teil nach einer einheitlichen Montagebasis gefertigt und geprüft werden kann. KONSTRUKTION UND FERTIGUNG Montagepositionen und Öffnungsabmessungen anhand funktionaler Bezüge abstimmen. Die Merkmale markieren, die mit Platinen, Steckverbindern oder Schaltern übereinstimmen müssen, bevor die Werkzeuge freigegeben werden. Wandstärke, Rippenanordnung und Kühlung auf Einfallstellen und Verzug prüfen. Die für Ebenheitsprüfungen verwendete Auflagebedingung und jede zulässige Verformung vor der Befestigung angeben. Positionieren Sie Angüsse und Auswerfer abseits der vereinbarten kritischen Bereiche. Prüfen Sie rückseitige Bosse und Stützen auf Montagezugänglichkeit, Eingriff der Befestigungselemente und lokale Spannung während der Installation. TECHNISCHE SPEZIFIKATIONEN PRODUKTION UND WIEDERHOLTE LIEFERUNG Das bereitgestellte Anlageninventar des Unternehmens umfasst Spritzgießmaschinen von 50 bis 500 Tonnen, CNC- und EDM-Werkzeugressourcen sowie CMM- und optische Messgeräte. Die Pressenauswahl hängt vom Schussvolumen, der projizierten Fläche, dem Harz und dem Kavitätenlayout ab. Die Anlagenfähigkeit legt keine einheitliche Toleranz für jedes geformte Merkmal fest. Wiederholte Lieferungen sollten der freigegebenen Zeichnung, dem Harzgrad, den Referenzmustern und dem Prüfplan folgen. Vereinbaren Sie Materialchargenidentifikation, Kavitätenverfolgung bei Bedarf, Verpackung und Änderungsgenehmigung. Planen Sie Werkzeugwartung und Freigaben anhand der tatsächlichen Nachfrage, damit spätere Chargen mit der freigegebenen Basis vergleichbar bleiben. Die Werkzeuginvestition wird separat vom Stückpreis angeboten. Teilen Sie den Jahresbedarf und die Abrufmengen mit, damit Kavitätenzahl, Beschaffung und Chargenkosten gemeinsam geprüft werden können. VERWANDTE ANWENDUNGEN Elektronische Rückplatten und Bedienpaneele für Instrumente. Interne Montageplatten und Abdeckungsstützen für Steuerungsgeräte. Die Fotografien zeigen vom Unternehmen gefertigte Bauteilbeispiele, keine Standardprodukte mit gemeinsamen Spezifikationen. Elektrische, Marke-, optische, Umwelt- oder sonstige Leistungsaussagen erfordern Graddokumentation und projektspezifische Validierung. Besprechen Sie Ihre Zeichnung und Ihre Lieferanforderungen. Senden Sie CAD, Harzpräferenz, kritische Merkmale, Jahresbedarf und Freigabemenge. Kontaktieren Sie unser Engineering-Team →Rückplatten und Paneele mit kontrollierter Loch- und Stützgeometrie
Wesentliche Bearbeitungsanforderungen
Legen Sie das kritische Lochbild fest
Beherrschen Sie große Oberflächen
Planen Sie sichtbare und rückseitige Merkmale
Vereinbarte Parameter für Ihr Teil
Parameter
Projektspezifikation
Fertigungsbereich
Individuelle Formenwerkzeuge, Spritzgießen und Versuchsfreigabe.
Materialauswahl
ABS, PC/ABS, PC oder ein anderes spezifiziertes Plattenmaterial.
Technischer Schwerpunkt
Ebenheit der Platte, Öffnungen, Bossen, Rippen und Befestigungsbezüge.
Abmessungen und Toleranz
Approved drawing; feature-specific agreement and inspection method.
Farbe und Oberfläche
Güte, Farbe, Textur und Sichtbereiche vor Versuchen bestätigt.
Werkzeuganordnung
Kavitätenzahl und Einsätze werden nach Geometrie und Bedarf ausgewählt.
Qualitätsaufzeichnungen
First-article and agreed batch checks; reporting scope quoted.
Lieferung
Geschützte Teile oder vereinbarte Sätze mit Los- und Revisionskennzeichnung.
Ausrüstung, Lieferzeit und Auftragsplanung
Planungsposition
Grundlage für das Angebot
DFM-Prüfung
Voraussichtlich 3–5 Werktage nach Erhalt vollständiger Zeichnungen und Anforderungen.
Neuer Werkzeugbau
Indikativ 4–8 Wochen bis zum ersten Werkzeugversuch nach Werkzeugdesign-Freigabe und kommerzieller Freigabe; Korrekturen und Kundenvalidierung sind zusätzlich.
Bestellmengen
Erste Kalkulationsgrundlage: eine Pilotcharge von 500 Stück oder eine Wiederholungscharge von 1.000 Stück pro Teilenummer, Harz und Farbe, vorbehaltlich des Projektangebots.
Wiederholungsbestellungen
Indikativer Zeitraum von 10–15 Werktagen nach Bestätigung der Materialien und des Produktionsslots. Kundenqualifizierung, Sonderbearbeitung und Transport sind zusätzlich.
Halten Sie Wiederholungsbestellungen auf einer genehmigten Basis
Wo diese Komponenten eingesetzt werden können
Technische Daten
| Prozess | Kundenspezifisches Präzisions-Kunststoffspritzgießen |
|---|---|
| Produktgruppe | Elektronische Rückplatten und Bedienpanels |
| Typische Anwendungen | Geräterückplatten, Steuerungslayouts und Montage interner Komponenten |
| Materialoptionen | ABS, PC/ABS, PC, PA, POM, PMMA und andere technische Harze, ausgewählt nach Funktion und Aussehen |
| Engineering-Fokus | Ebenheit über große Plattenbereiche, präzise Lochbilder und Ausschnitte sowie organisierte Positionen für Kabel, Schalter und Befestigungen |
| Projektunterstützung | DFM-Überprüfung, Formenkonstruktion, Formenversuche, Montagevalidierung und Serienproduktion |
| Individualisierung | Geometrie, Farbe, Textur, Harz, Einsätze und Verpackung können gemäß den Projektanforderungen entwickelt werden |
Empfohlene Produkte
Entdecken Sie unsere hochpräzisen Spritzgussteile, auf die Branchenführer weltweit vertrauen.