Englisch
 Spanisch
 Portugiesisch
 Russisch
 Arabisch
 Französisch
 Deutsch
 Chinesisch
 Japanisch
 Koreanisch


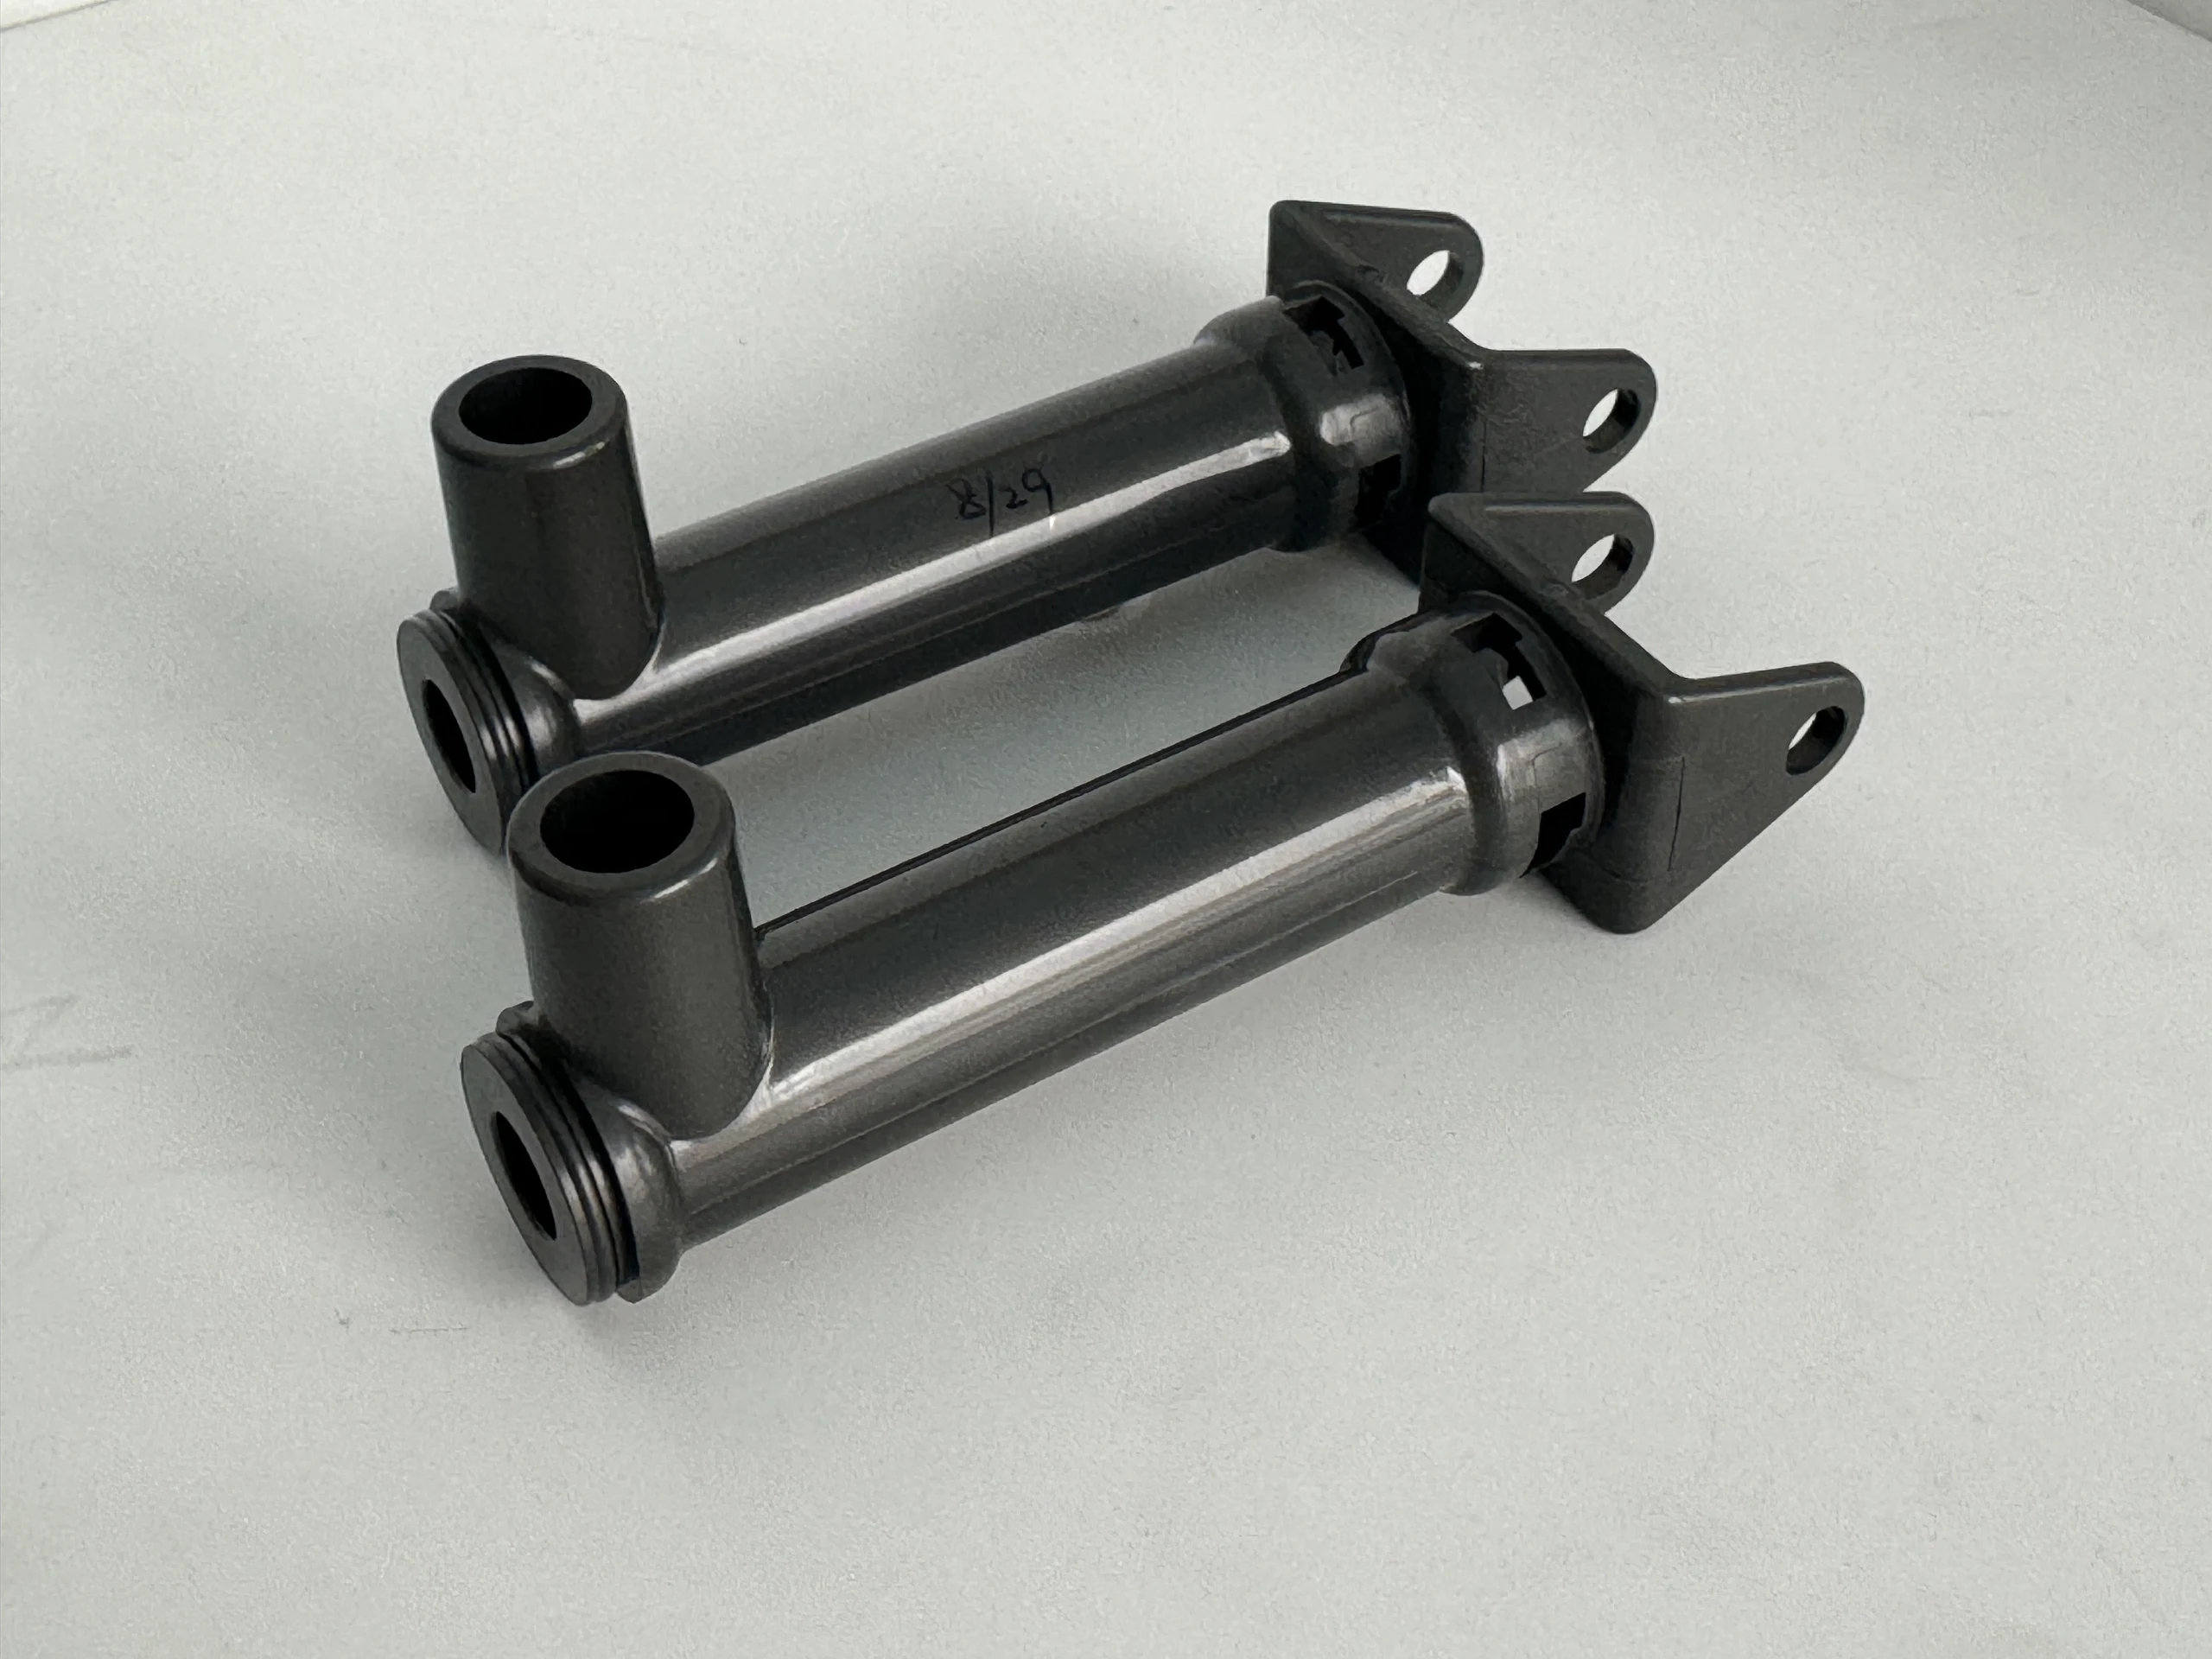
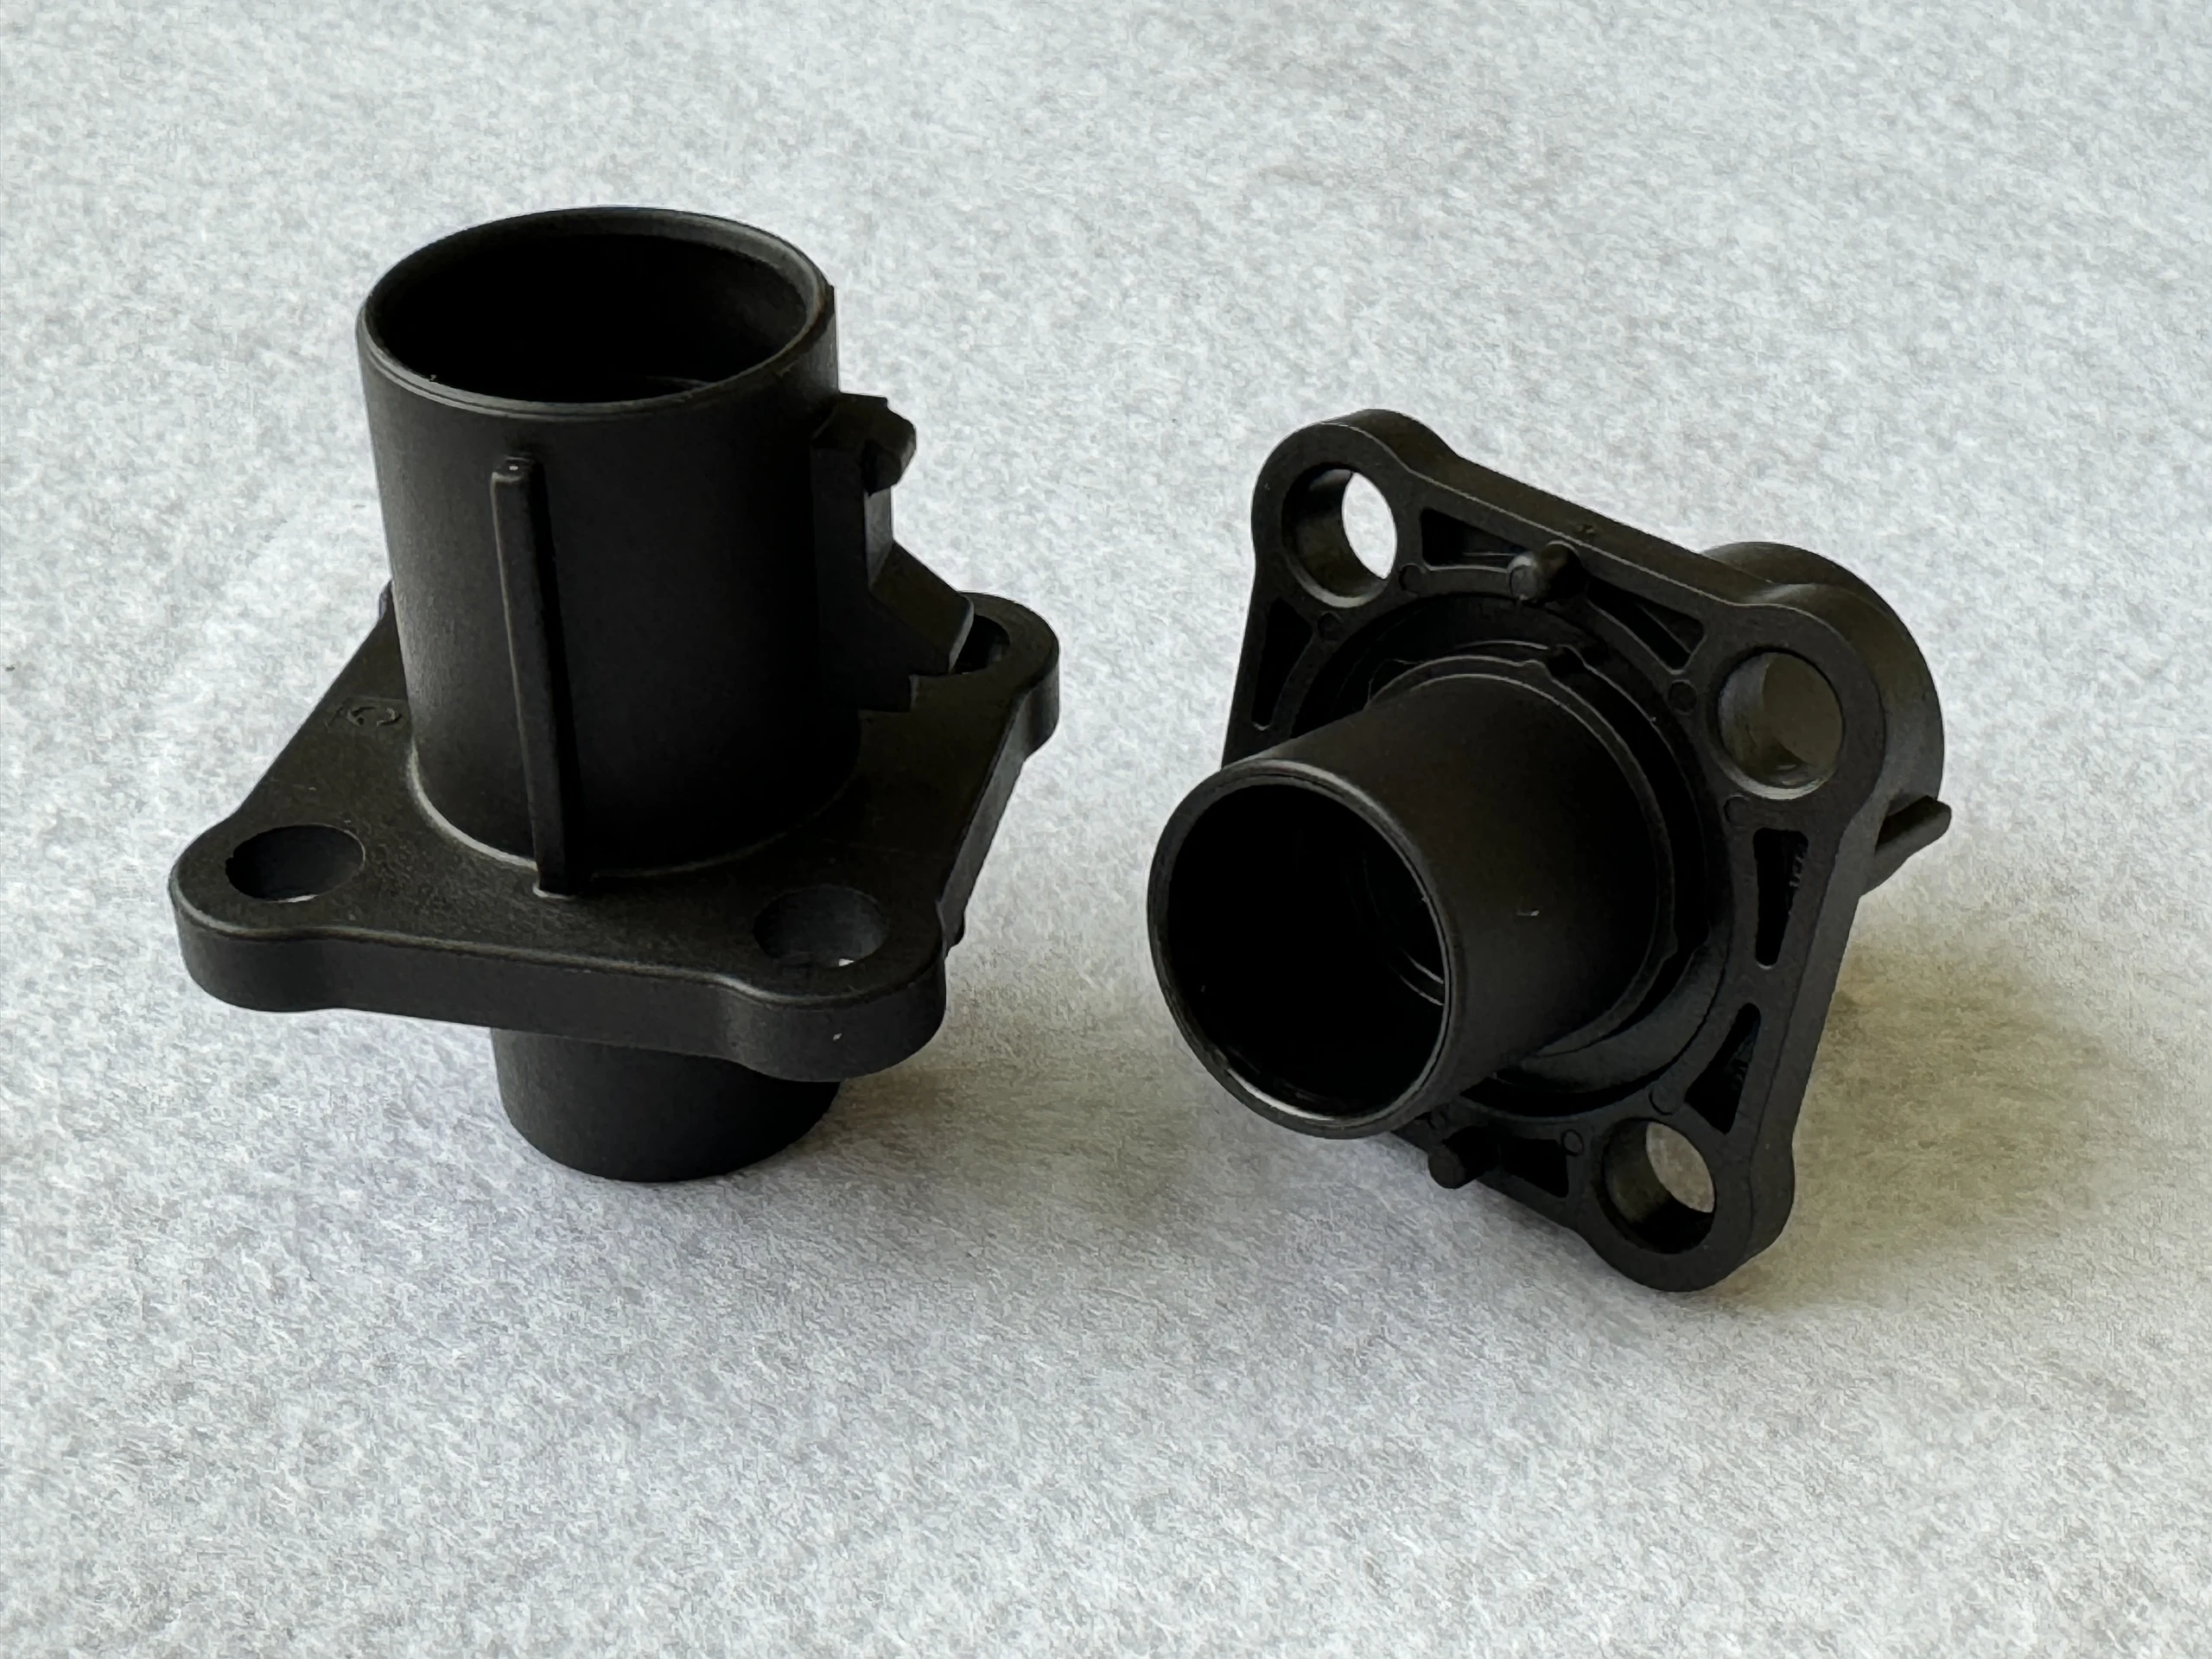
Rohrverbinder und rohrförmige Stützen für Automobile
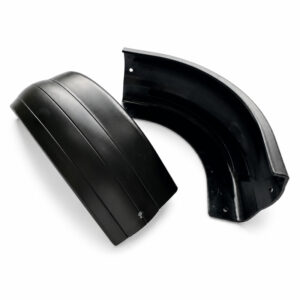
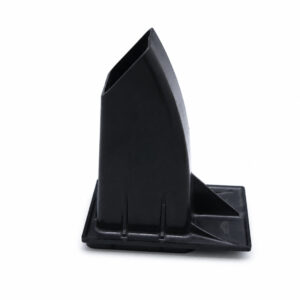
JingZhan entwickelt individuelle Automobil-Rohrverbinder und rohrförmige Stützen für Rohrführung, zylindrische Stützen und Flanschanschlusspunkte. Der Formgebungsplan wird rund um kontrollierte Bohrungen und konzentrische Schnittstellen, stabile Flansch- und Montagegeometrie sowie sanfte Übergänge um Rohre und Befestigungselemente entwickelt. Harzauswahl, Anspritzpunktlage, Trennebenen und Prüfpunkte werden auf die Gegenstücke, die Betriebsumgebung und das erwartete Produktionsvolumen abgestimmt.
Produktübersicht
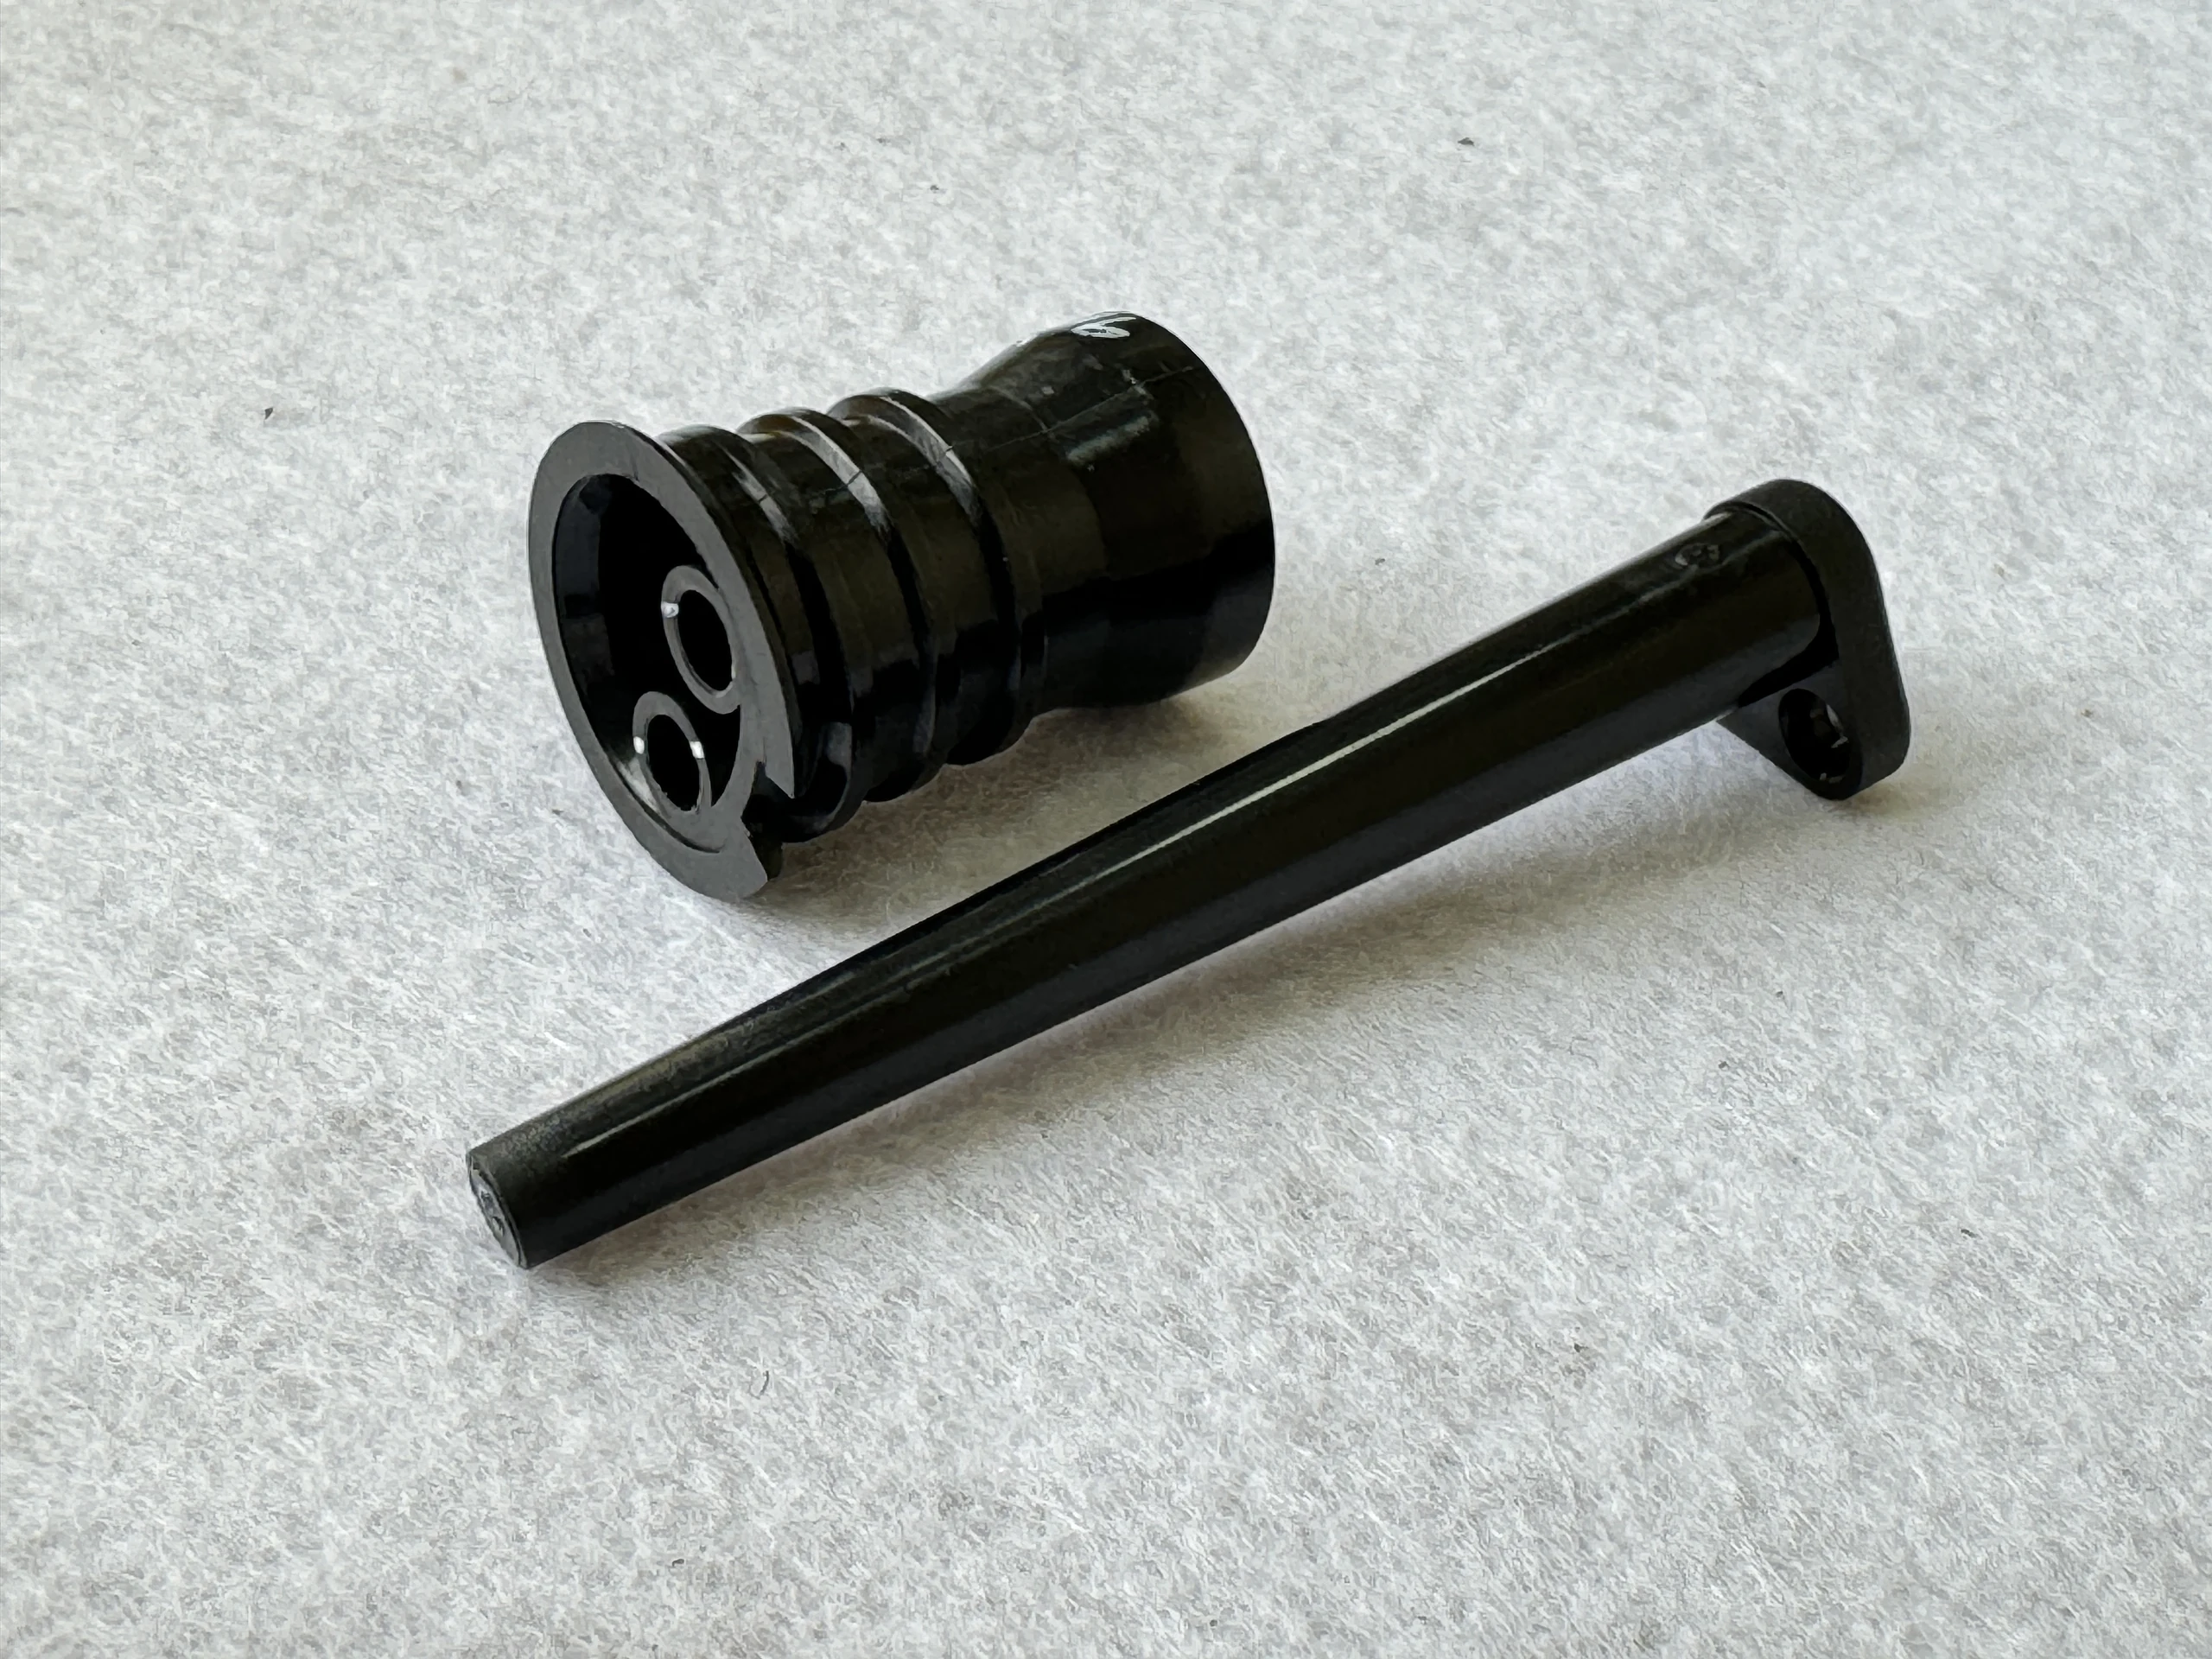
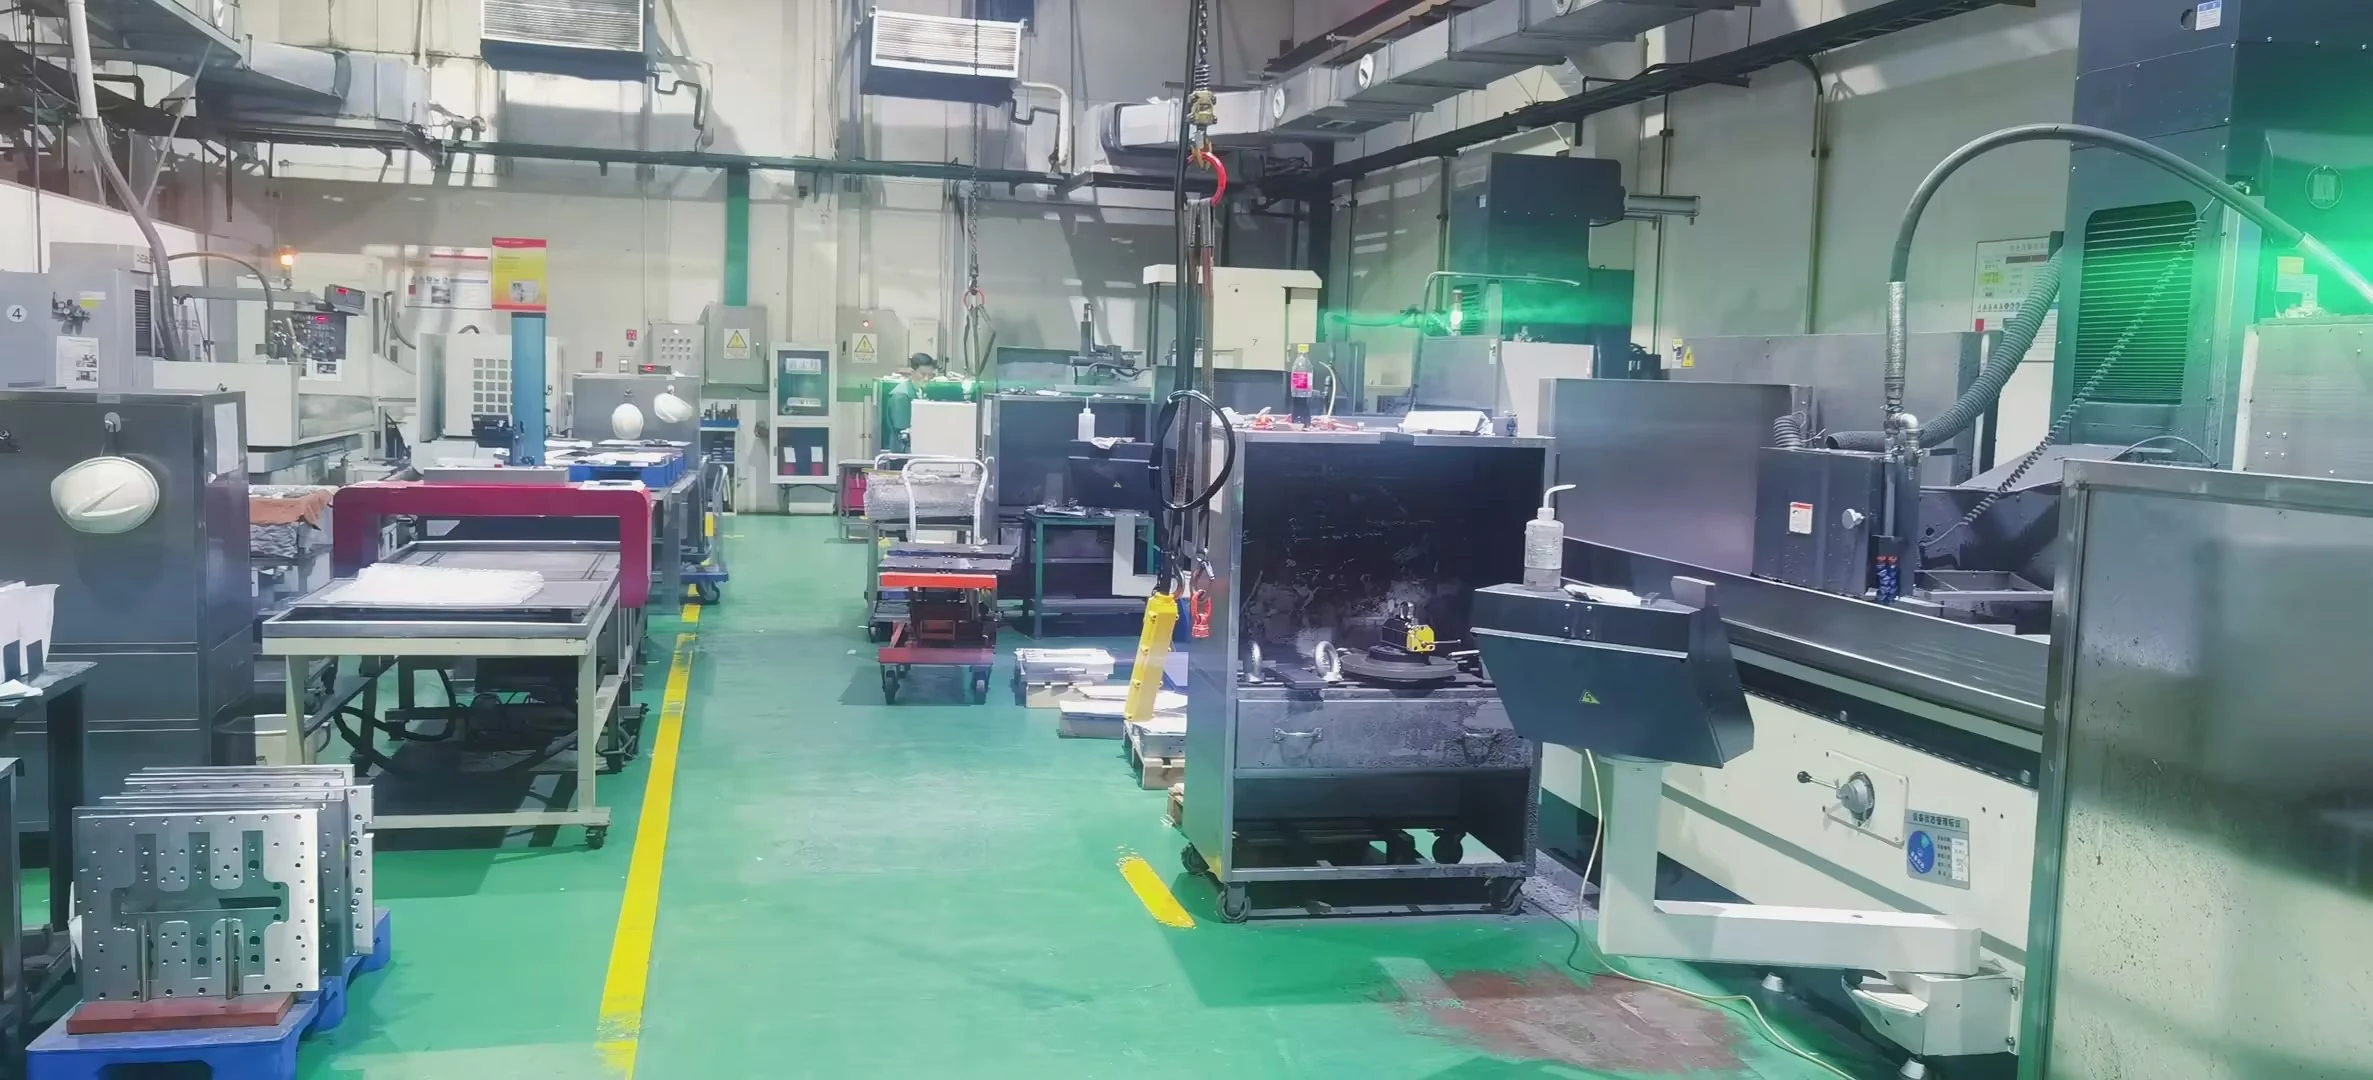
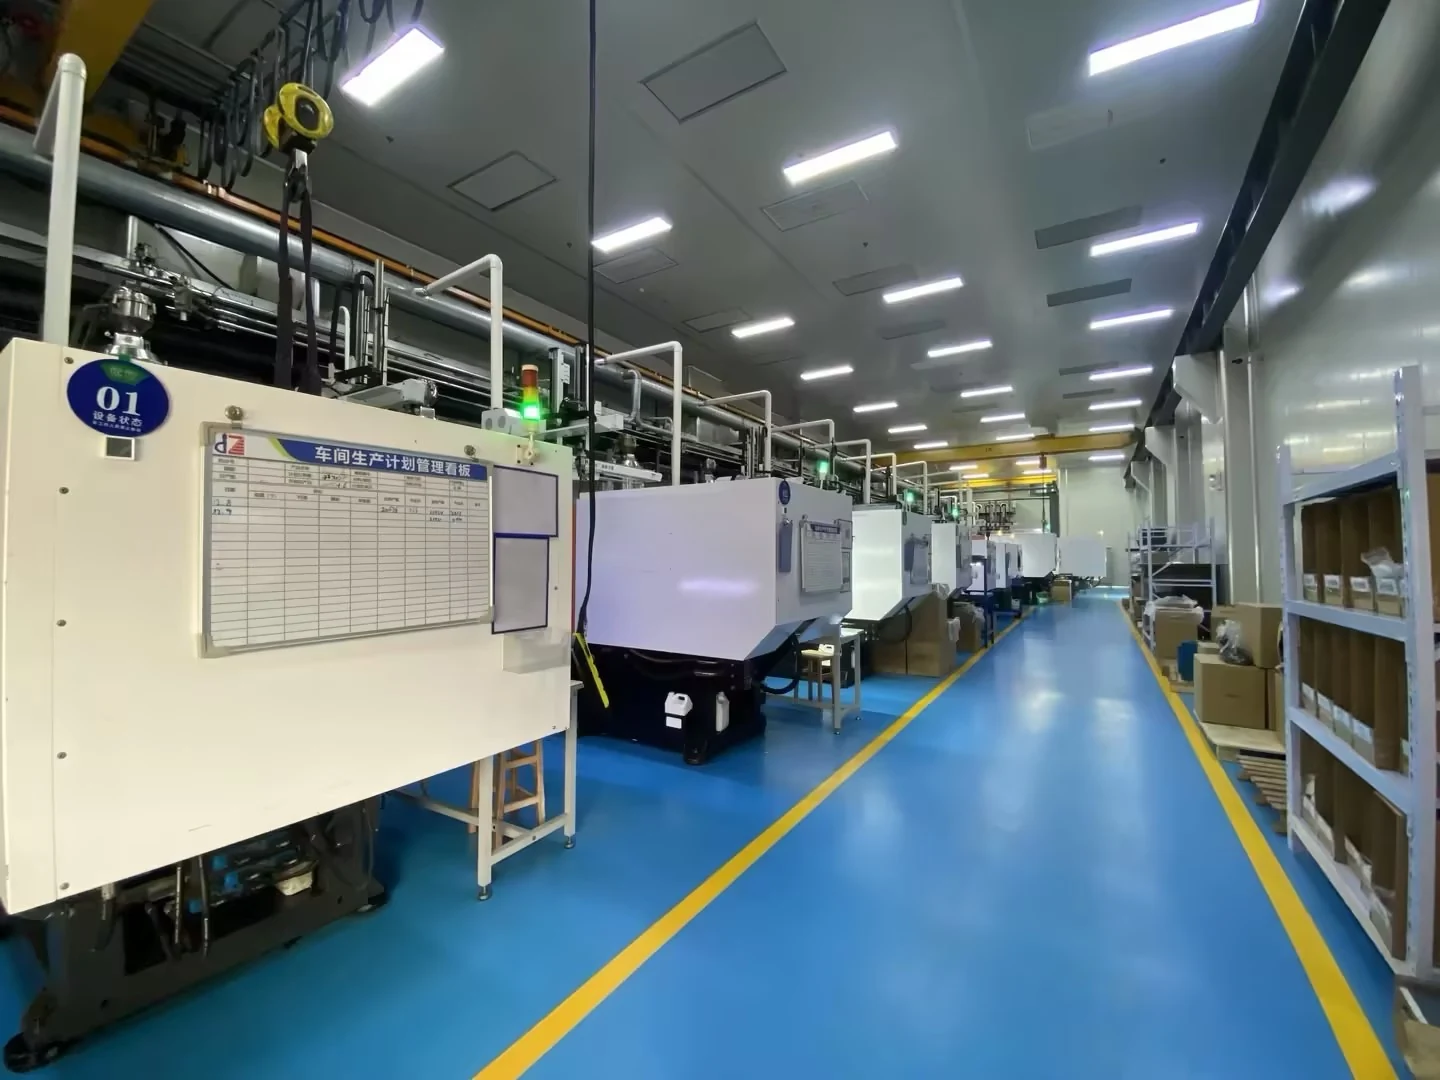
Rohrförmige Komponenten verbinden interne Durchgänge mit Flanschen, Bunden oder Montageträgern. JingZhan prüft die Funktionsdurchmesser, die Werkzeugfreigaberichtung und die angrenzenden Teile, damit die Passung bestätigt werden kann, bevor eine Basis für die Wiederholfertigung freigegeben wird. KONSTRUKTION UND FERTIGUNG Legen Sie fest, welche Durchmesser positionieren oder abdichten und welche Freigang bieten. Geben Sie Messpositionen und Paarungsteile an, einschließlich etwaiger Einsätze, Schläuche oder angrenzender Rohre. Bewerten Sie die Kernauflage, Entformungsschrägen, Schweißnähte und Übergänge von dick zu dünn. Seitenlöcher, Flansche und Hinterschneidungen können Schieber oder separate Einsätze im Werkzeug erfordern. Definieren Sie die Halterung und alle Druck- oder Leckageprüfbedingungen für die montierte Konstruktion. Wenden Sie keine gemeinsame Druckstufe auf unterschiedliche abgebildete Geometrien oder Harztypen an. TECHNISCHE SPEZIFIKATIONEN PRODUKTION UND WIEDERHOLTE LIEFERUNG Die Geräteaufzeichnungen des Unternehmens umfassen Thermoplast-Spritzgießmaschinen mit 50 bis 500 Tonnen, CNC- und EDM-Werkzeugressourcen, CMM- und optische Messgeräte. Die Pressenauswahl richtet sich nach Harz, Schussvolumen, projizierter Fläche und Werkzeuglayout. Die Gerätezahlen begründen keine gemeinsame Toleranz für jedes Teil. Wiederholbestellungen folgen der freigegebenen Zeichnung, der Harz- oder Compound-Spezifikation, den Referenzmustern und dem Prüfplan. Chargenidentifikation, Kavitätenverfolgung bei Bedarf, Schutzverpackung und Änderungsgenehmigung vereinbaren. Kundenqualifizierung und etwaige Sonderdokumentation werden vor der Freigabe festgelegt. Die Werkzeuginvestition wird separat vom Stückpreis angeboten. Teilen Sie den Jahresbedarf und die Abrufmengen mit, damit Kavitätenzahl, Beschaffung und Chargenkosten gemeinsam geprüft werden können. VERWANDTE ANWENDUNGEN Rohrschnittstellen-, Bund- und Montageträgerkomponenten. Individuelle Leitungsführungs- und Verbinderteile für fahrzeugbezogene Ausrüstung. Die Fotografien zeigen Beispiele für Komponenten des Unternehmens, keine austauschbaren Katalogartikel. Die Anwendungseignung sowie jegliche Sicherheits-, Haltbarkeits- oder Umweltleistung müssen für das Design und den Testplan des Kunden bestätigt werden. Besprechen Sie Ihre Zeichnung und Ihre Lieferanforderungen. Senden Sie CAD, Harzpräferenz, kritische Merkmale, Jahresbedarf und Freigabemenge. Kontaktieren Sie unser Engineering-Team →Rohrverbinder und rohrförmige Träger mit kontrollierter Paarungsgeometrie
Wesentliche Bearbeitungsanforderungen
Getrennte Positionierungs- und Freigangsmaße
Freigabe und Füllung prüfen
Funktionale Prüfungen vereinbaren
Vereinbarte Parameter für Ihr Teil
Parameter
Projektspezifikation
Fertigungsbereich
Individuelle Werkzeugentwicklung, Versuchsfreigabe und vereinbarte wiederkehrende Bauteillieferung.
Materialauswahl
PA, POM, PP oder ein anderes vom Kunden spezifiziertes Harz nach Temperatur- und Fluidprüfung.
Technischer Schwerpunkt
Innen- und Außendurchmesser, Flanschposition, Wandübergänge und Eingriffsmerkmale.
Abmessungen und Toleranz
Freigegebene Zeichnung und merkmalspezifische Prüfvereinbarung.
Farbe und Oberfläche
Spezifizierte Sorte, Farbreferenz und Sichtbereiche.
Werkzeuganordnung
Formnester, Einsätze und erwartete Wartung im Abgleich mit dem Bedarf geprüft.
Qualität und Lieferung
Vereinbarte Erstmuster- und Chargenprüfungen, geschützte Verpackung und Chargenkennzeichnung.
Ausrüstung, Lieferzeit und Auftragsplanung
Planungsposition
Grundlage für das Angebot
DFM-Prüfung
Voraussichtlich 3–5 Werktage nach Erhalt vollständiger Zeichnungen und Anforderungen.
Neuer Werkzeugbau
Indikativ 4–8 Wochen bis zum ersten Werkzeugversuch nach Werkzeugdesign-Freigabe und kommerzieller Freigabe; Korrekturen und Kundenvalidierung sind zusätzlich.
Bestellmengen
Erste Kalkulationsgrundlage: eine Pilotcharge von 500 Stück oder eine Wiederholungscharge von 1.000 Stück pro Teilenummer, Harz und Farbe, vorbehaltlich des Projektangebots.
Wiederholungsbestellungen
Indikativer Zeitraum von 10–15 Werktagen nach Bestätigung der Materialien und des Produktionsslots. Kundenqualifizierung, Sonderbearbeitung und Transport sind zusätzlich.
Halten Sie Wiederholungsbestellungen auf einer genehmigten Basis
Wo diese Komponenten eingesetzt werden können
Technische Daten
| Prozess | Kundenspezifisches Präzisions-Kunststoffspritzgießen |
|---|---|
| Produktgruppe | Rohrverbinder und rohrförmige Stützen für Automobile |
| Typische Anwendungen | Rohrführung, zylindrische Stützen und Flanschanschlusspunkte |
| Materialoptionen | PA, POM, PP, PC/ABS, TPE, TPU und andere für das Projekt spezifizierte Harze in Automobilqualität |
| Engineering-Fokus | kontrollierte Bohrungen und konzentrische Schnittstellen, stabile Flansch- und Montagegeometrie sowie sanfte Übergänge um Rohre und Befestigungselemente |
| Projektunterstützung | DFM-Überprüfung, Formenkonstruktion, Formenversuche, Montagevalidierung und Serienproduktion |
| Individualisierung | Geometrie, Farbe, Textur, Harz, Einsätze und Verpackung können gemäß den Projektanforderungen entwickelt werden |
Empfohlene Produkte
Entdecken Sie unsere hochpräzisen Spritzgussteile, auf die Branchenführer weltweit vertrauen.