Englisch
 Spanisch
 Portugiesisch
 Russisch
 Arabisch
 Französisch
 Deutsch
 Chinesisch
 Japanisch
 Koreanisch


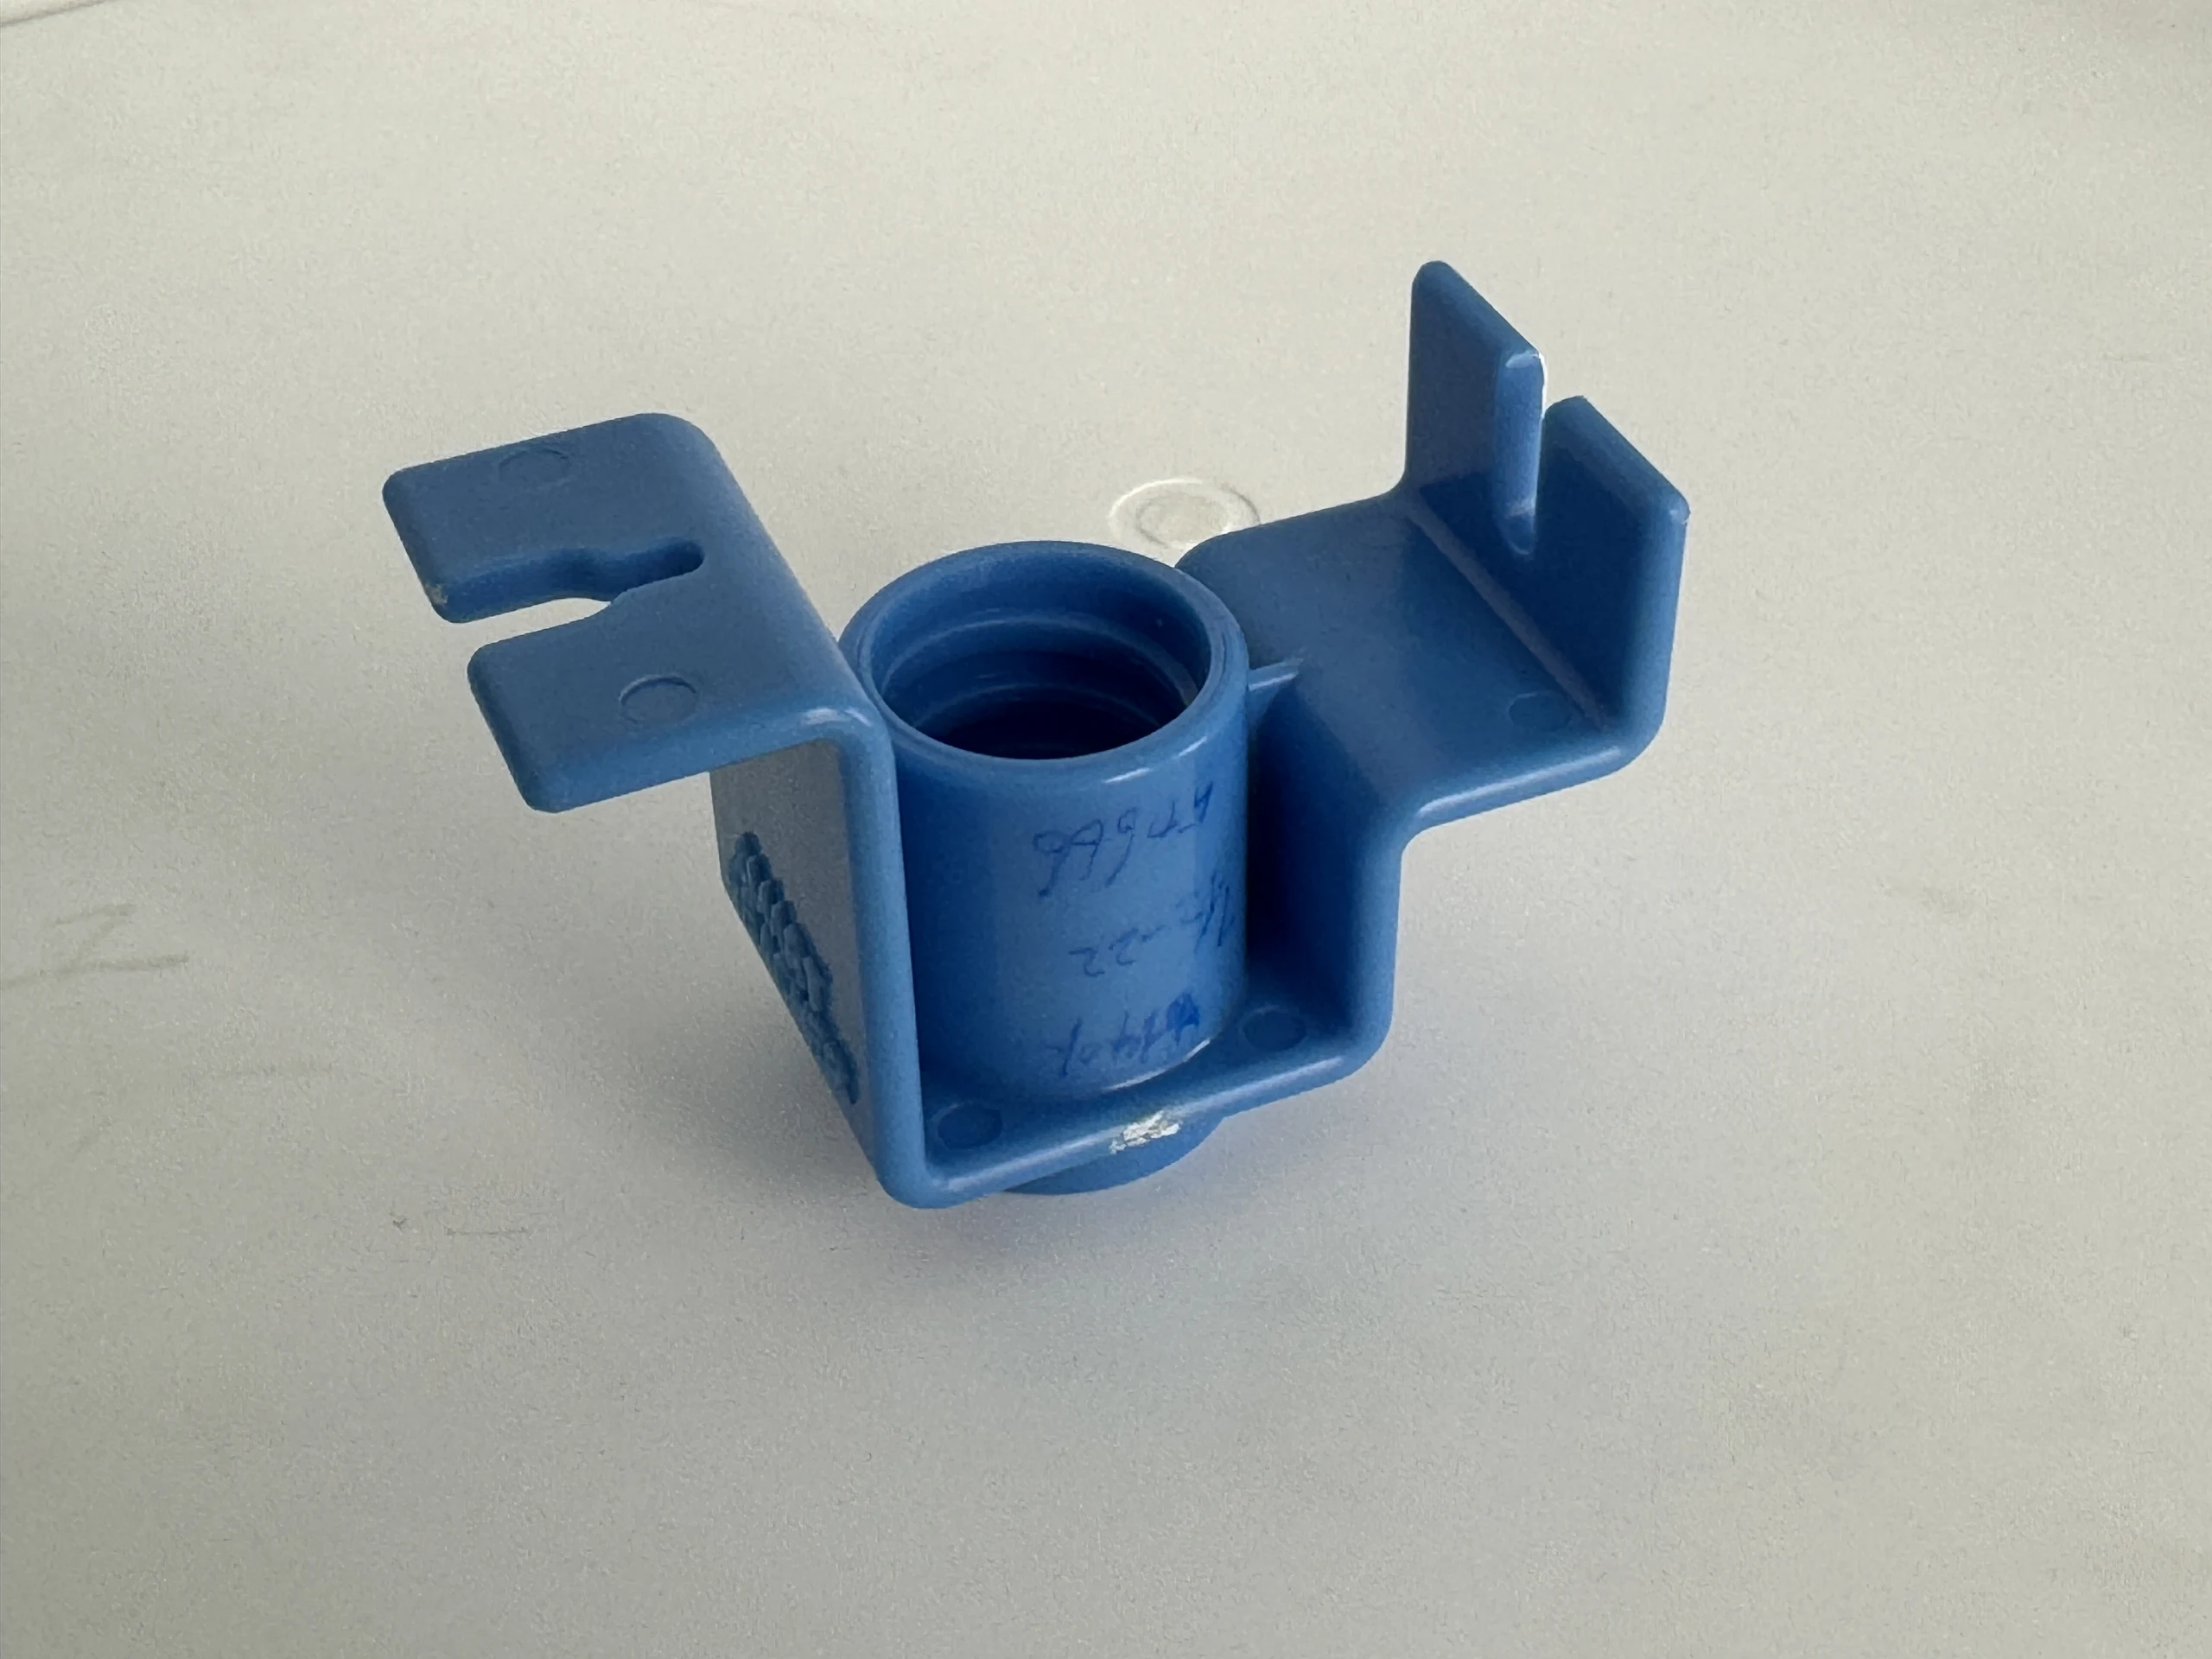
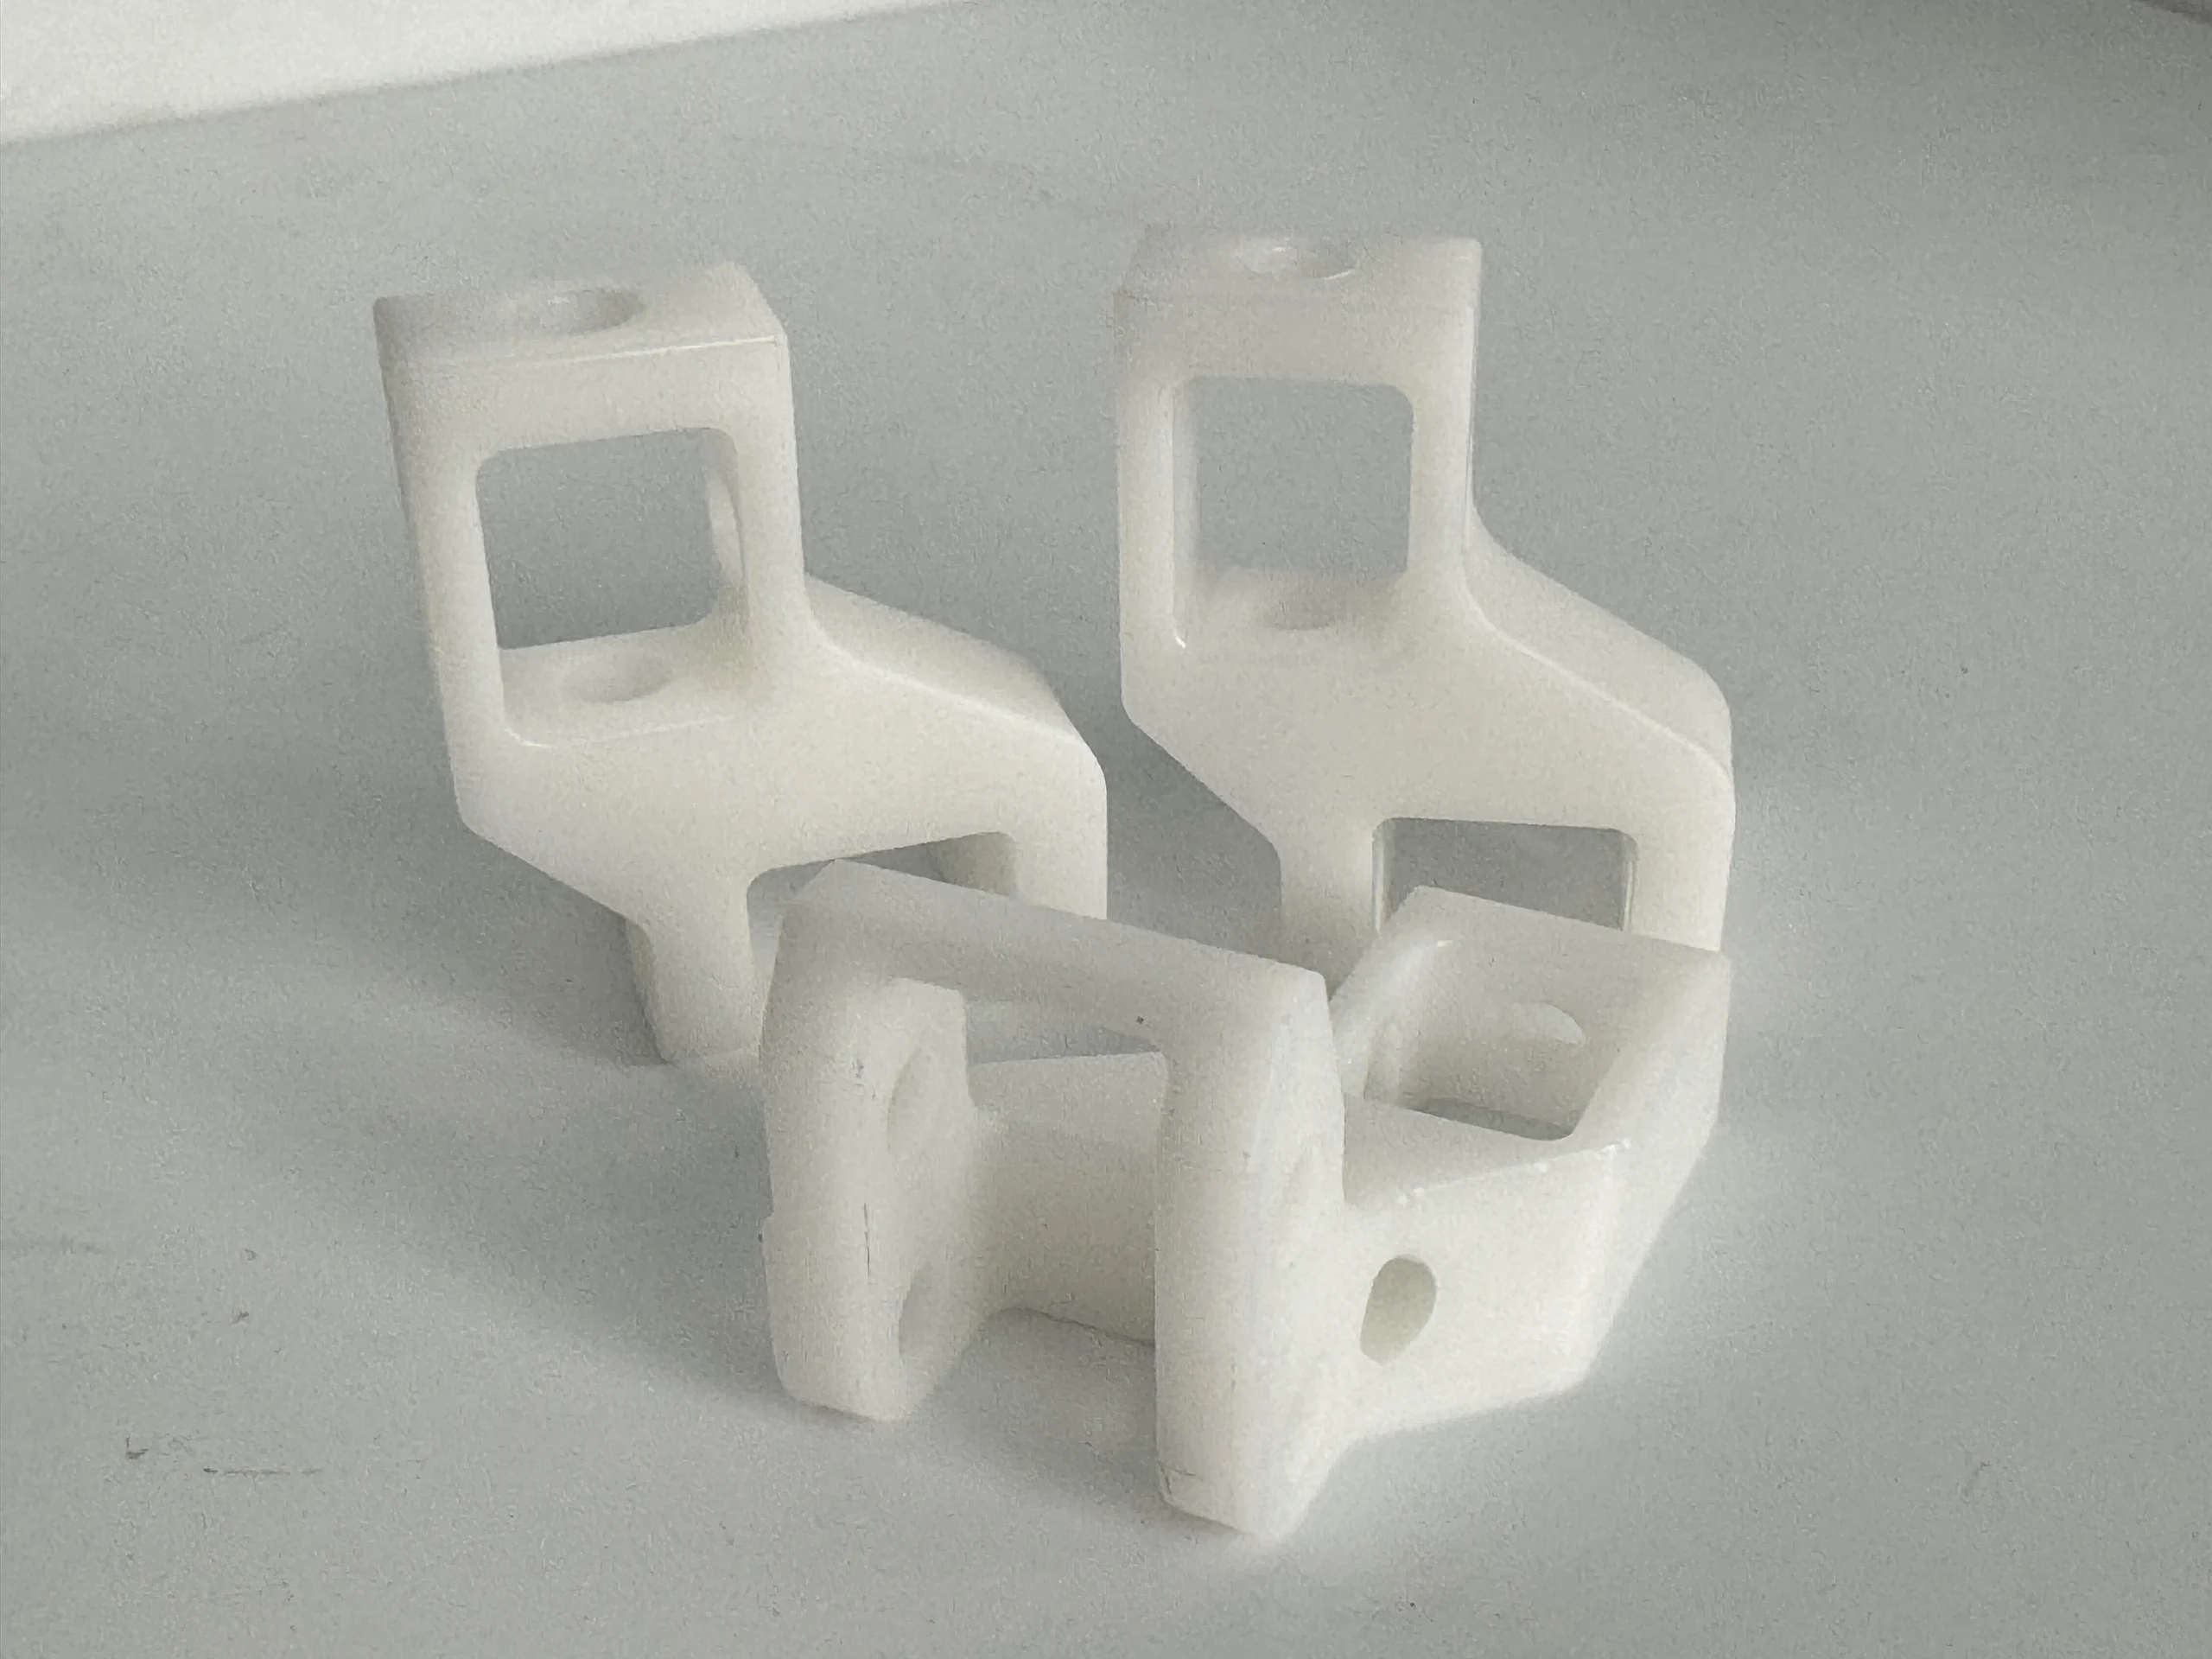
Industrielle Montagehalterungen und Gestängehalterungen
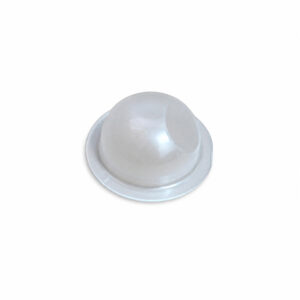
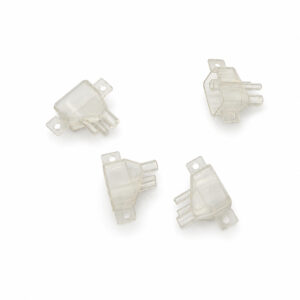
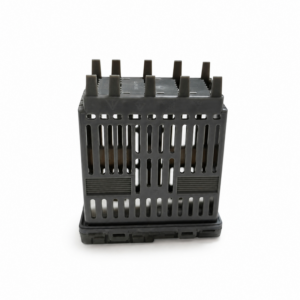
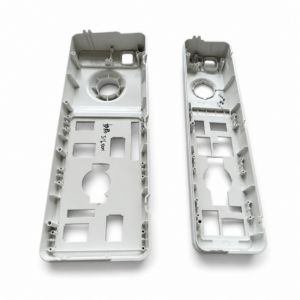
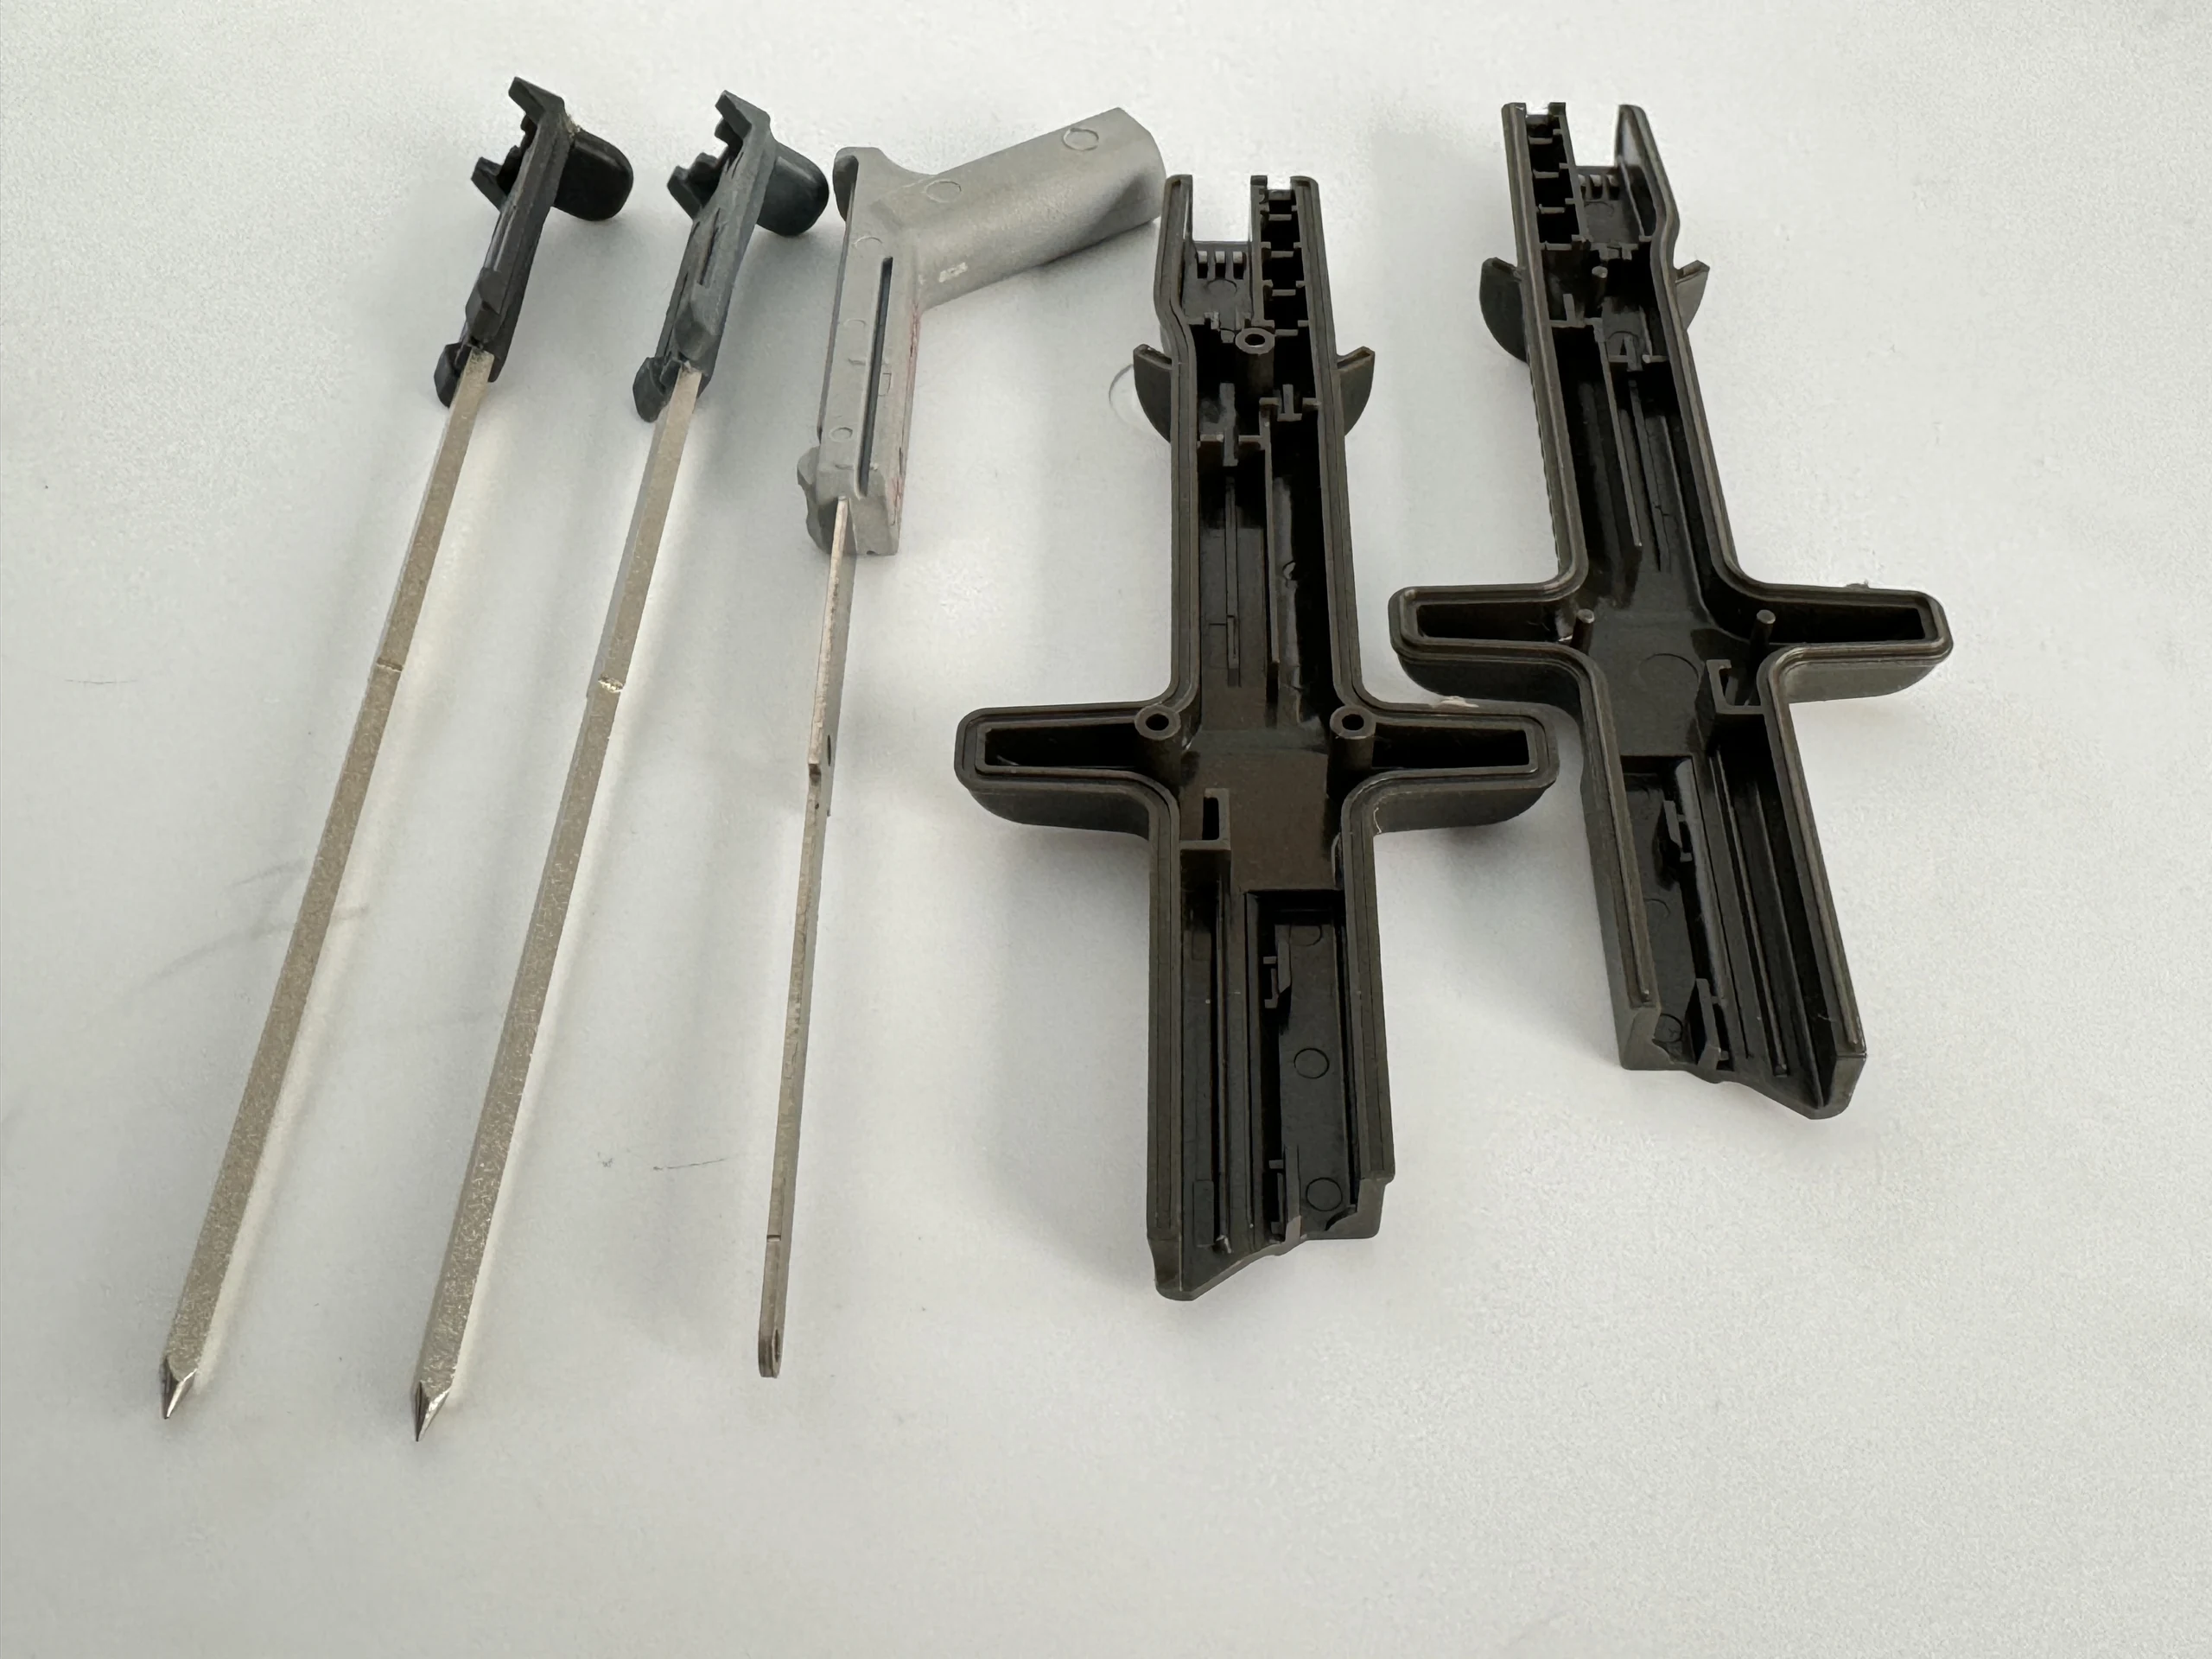
Diese individuell geformten Komponenten sind für Maschinenverbindungen, Führungsschienen, Schutzabdeckungen und Gerätemontagepunkte konzipiert und verbinden funktionale Geometrie mit einer produktionstauglichen Teilekonstruktion. Der Formgebungsplan wird rund um präzise Drehpunkte, Bohrungen und Positionierbezüge, steife Rippen um Lastübertragungsbereiche und Spielraum für bewegliche Teile und Befestigungselemente entwickelt. Harzauswahl, Anspritzpunktlage, Trennebenen und Prüfpunkte werden auf die Gegenstücke, die Betriebsumgebung und das erwartete Produktionsvolumen abgestimmt.
Produktübersicht
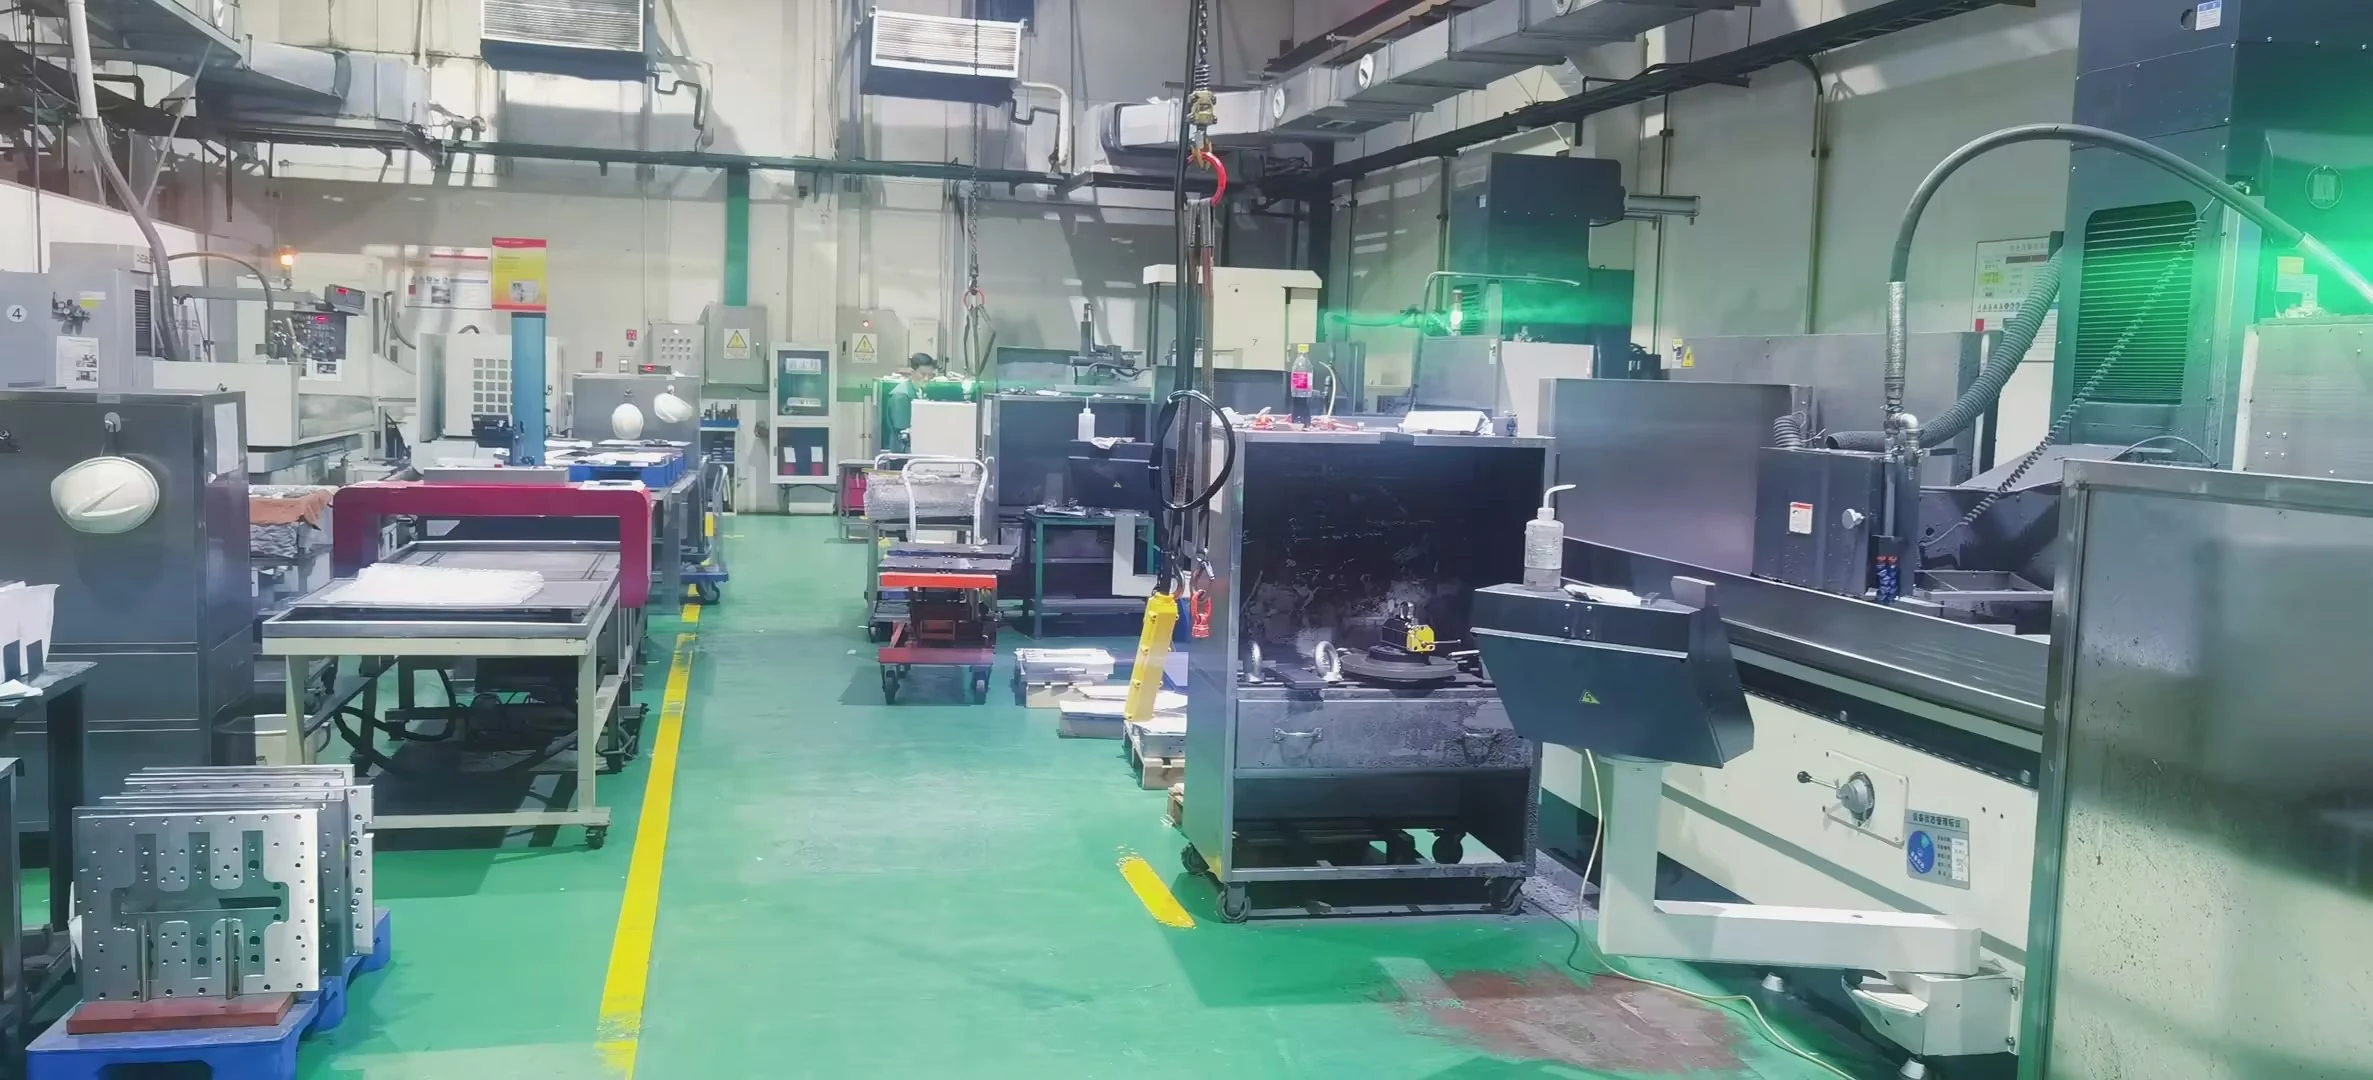
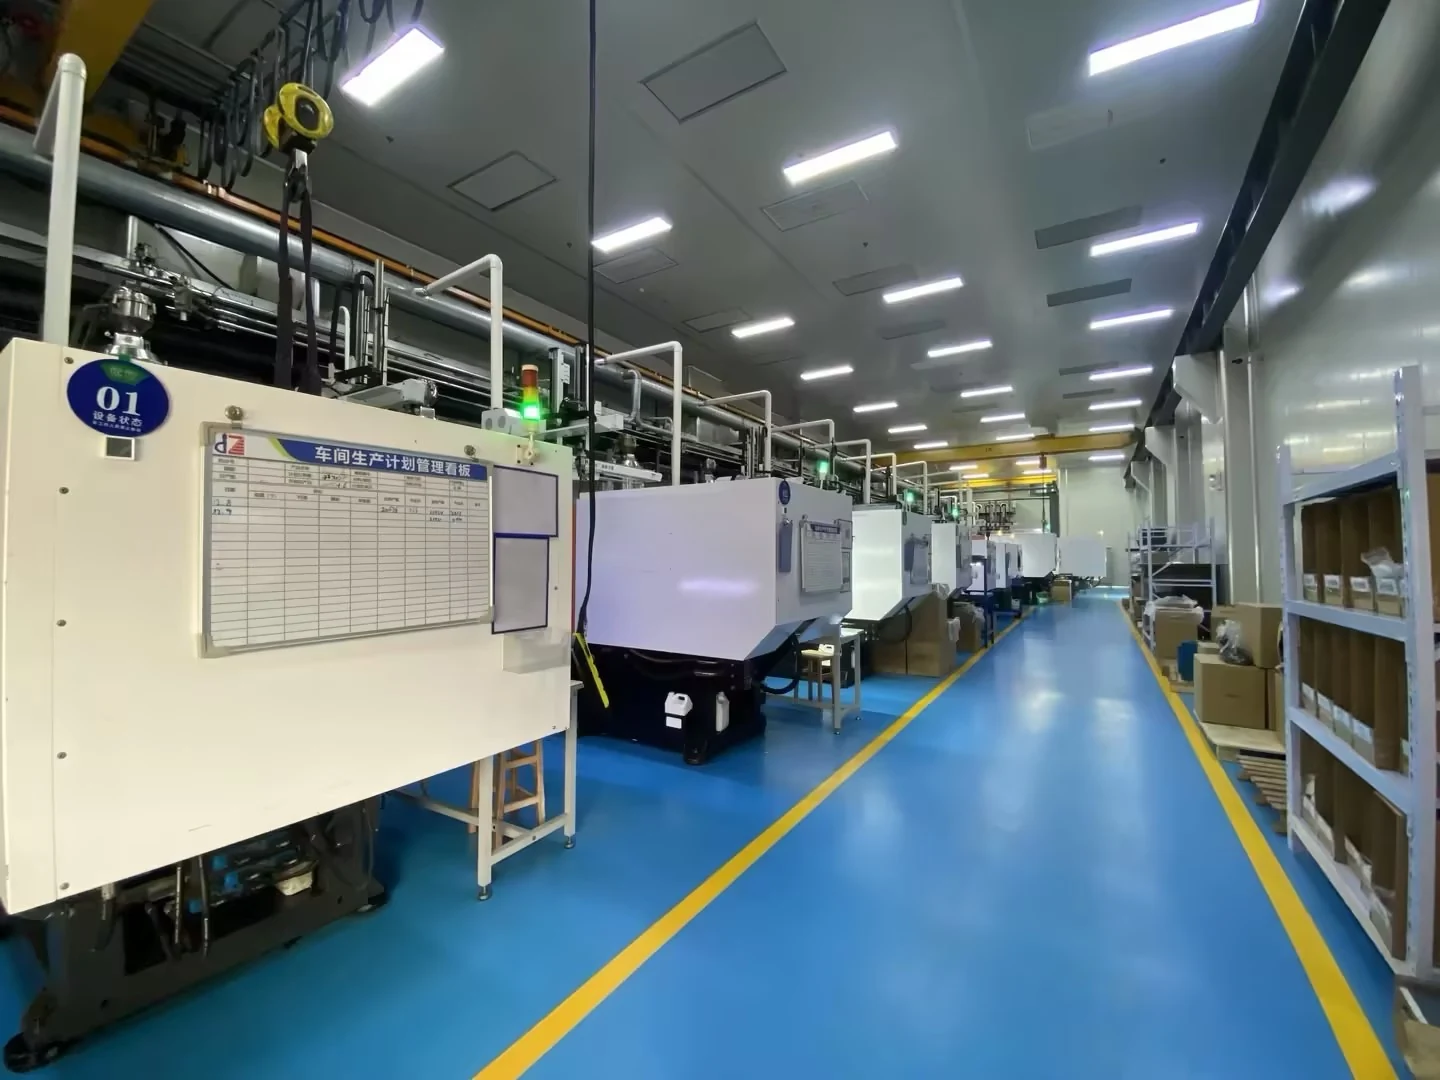
Industrielle Stützen müssen bewegliche oder feste Komponenten positionieren, ohne deren Montage zu behindern. JingZhan prüft die Funktionsflächen, Befestigungspunkte und die Freigaberichtung und verwendet Probeteile, um die vom Kunden angegebene Passung und Prüfbedingung zu bestätigen. KONSTRUKTION UND FERTIGUNG Das Befestigungsmuster, die angrenzenden Teile und die Lastrichtung angeben. Die Bezüge identifizieren, die den Mechanismus positionieren, und die Flächen, die nur Freiraum bieten. Bewerten Sie Wandübergänge, Rippen, Drehpunkte und alle Hinterschnitte. Bestätigen Sie Werkzeugaktionen und Auswerferunterstützung, bevor Sie dünne Verbindungs- oder Führungsmerkmale freigeben. Vereinbaren Sie, ob die Maße freistehend oder in einer Vorrichtung gehalten gemessen werden. Verwenden Sie Gegenstücke oder Lehren für die Probepassung und geben Sie Verschleiß- oder Bewegungsprüfungen an, wenn die Anwendung sie erfordert. TECHNISCHE SPEZIFIKATIONEN PRODUKTION UND WIEDERHOLTE LIEFERUNG Die Geräteaufzeichnungen des Unternehmens umfassen Thermoplast-Spritzgießmaschinen mit 50 bis 500 Tonnen, CNC- und EDM-Werkzeugressourcen, CMM- und optische Messgeräte. Die Pressenauswahl richtet sich nach Harz, Schussvolumen, projizierter Fläche und Werkzeuglayout. Die Gerätezahlen begründen keine gemeinsame Toleranz für jedes Teil. Wiederholbestellungen folgen der freigegebenen Zeichnung, der Werkstoffsorte, den Referenzmustern und dem Prüfplan. Loskennzeichnung, Kavitätenverfolgung bei Bedarf, Schutzverpackung und Änderungsgenehmigung vereinbaren. Jede Sonderbearbeitung, Qualifizierung oder Dokumentation wird vor der Freigabe festgelegt. Die Werkzeuginvestition wird separat vom Stückpreis angeboten. Teilen Sie den Jahresbedarf und die Abrufmengen mit, damit Kavitätenzahl, Beschaffung und Chargenkosten gemeinsam geprüft werden können. VERWANDTE ANWENDUNGEN Montagehalterungen und Stützen in industriellen Mechanismen. Individuelle Gestänge-, Führungs- und Trägerteile für Gerätebaugruppen. Die Fotografien zeigen Beispiele für Komponenten des Unternehmens, keine austauschbaren Katalogartikel. Die Anwendungseignung sowie jegliche Sicherheits-, Haltbarkeits- oder Umweltleistung müssen für das Design und den Testplan des Kunden bestätigt werden. Besprechen Sie Ihre Zeichnung und Ihre Lieferanforderungen. Senden Sie CAD, Harzpräferenz, kritische Merkmale, Jahresbedarf und Freigabemenge. Kontaktieren Sie unser Engineering-Team →Halterungen und Verbindungsstützen mit klarer Positionierungsbasislinie
Wesentliche Bearbeitungsanforderungen
Die Montageanordnung festlegen
Bewegung und Formbarkeit prüfen
Prüfen Sie den eingebauten Zustand
Vereinbarte Parameter für Ihr Teil
Parameter
Projektspezifikation
Fertigungsbereich
Individuelle Werkzeugentwicklung, Versuchsfreigabe und vereinbarte wiederkehrende Bauteillieferung.
Materialauswahl
POM, PA, verstärktes PA, PP oder eine andere Sorte, die auf Belastung und Bewegung geprüft wird.
Technischer Schwerpunkt
Positionierbohrungen, Montageabstand, Führungsflächen und Gestängespiel.
Abmessungen und Toleranz
Freigegebene Zeichnung und merkmalspezifische Prüfvereinbarung.
Farbe und Oberfläche
Spezifizierte Sorte, Farbreferenz und Sichtbereiche.
Werkzeuganordnung
Formnester, Einsätze und erwartete Wartung im Abgleich mit dem Bedarf geprüft.
Qualität und Lieferung
Vereinbarte Erstmuster- und Chargenprüfungen, geschützte Verpackung und Chargenkennzeichnung.
Ausrüstung, Lieferzeit und Auftragsplanung
Planungsposition
Grundlage für das Angebot
DFM-Prüfung
Voraussichtlich 3–5 Werktage nach Erhalt vollständiger Zeichnungen und Anforderungen.
Neuer Werkzeugbau
Indikativ 4–8 Wochen bis zum ersten Werkzeugversuch nach Werkzeugdesign-Freigabe und kommerzieller Freigabe; Korrekturen und Kundenvalidierung sind zusätzlich.
Bestellmengen
Erste Kalkulationsgrundlage: eine Pilotcharge von 500 Stück oder eine Wiederholungscharge von 1.000 Stück pro Teilenummer, Harz und Farbe, vorbehaltlich des Projektangebots.
Wiederholungsbestellungen
Indikativer Zeitraum von 10–15 Werktagen nach Bestätigung der Materialien und des Produktionsslots. Kundenqualifizierung, Sonderbearbeitung und Transport sind zusätzlich.
Halten Sie Wiederholungsbestellungen auf einer genehmigten Basis
Wo diese Komponenten eingesetzt werden können
Technische Daten
| Prozess | Kundenspezifisches Präzisions-Kunststoffspritzgießen |
|---|---|
| Produktgruppe | Industrielle Montagehalterungen und Gestängehalterungen |
| Typische Anwendungen | Maschinenverbindungen, Führungsschienen, Schutzabdeckungen und Gerätemontagepunkte |
| Materialoptionen | PA, POM, PP, ABS, PC/ABS, TPE und verstärkte technische Harze, ausgewählt für die Betriebsbelastung |
| Engineering-Fokus | präzise Drehpunkte, Bohrungen und Positionierbezüge, steife Rippen um Lastübertragungsbereiche und Spielraum für bewegliche Teile und Befestigungselemente |
| Projektunterstützung | DFM-Überprüfung, Formenkonstruktion, Formenversuche, Montagevalidierung und Serienproduktion |
| Individualisierung | Geometrie, Farbe, Textur, Harz, Einsätze und Verpackung können gemäß den Projektanforderungen entwickelt werden |
Empfohlene Produkte
Entdecken Sie unsere hochpräzisen Spritzgussteile, auf die Branchenführer weltweit vertrauen.