Englisch
 Spanisch
 Portugiesisch
 Russisch
 Arabisch
 Französisch
 Deutsch
 Chinesisch
 Japanisch
 Koreanisch


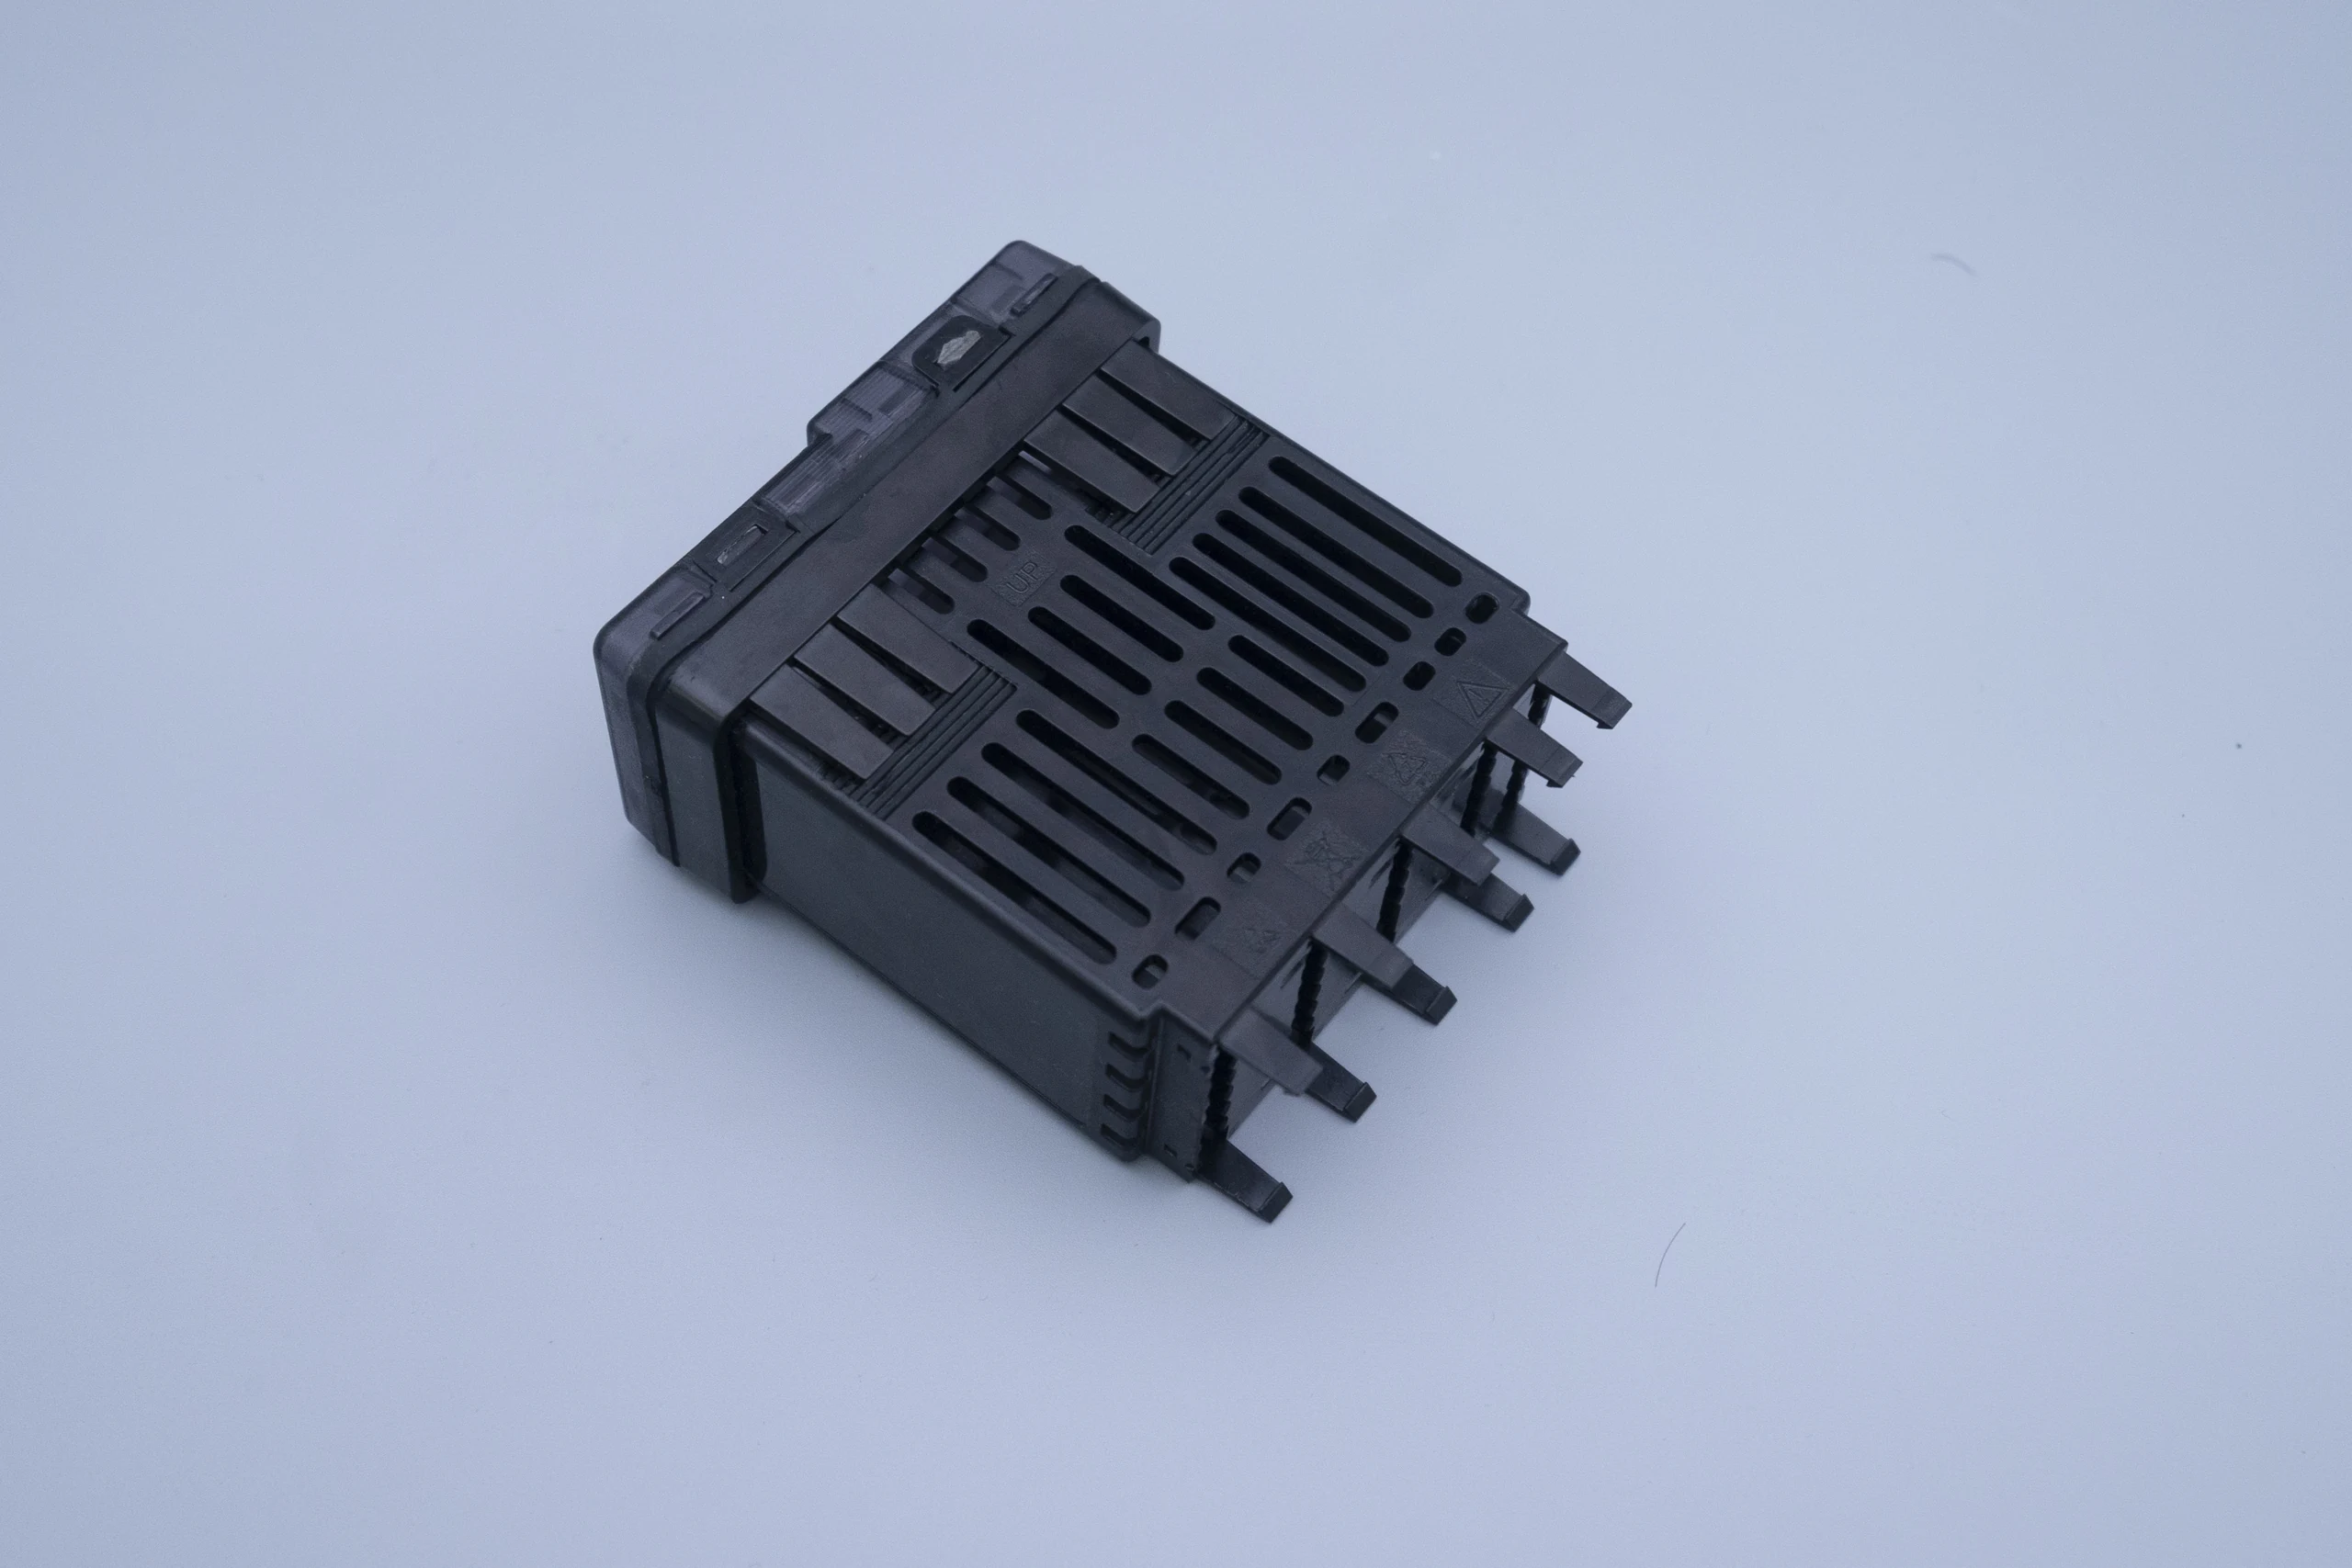
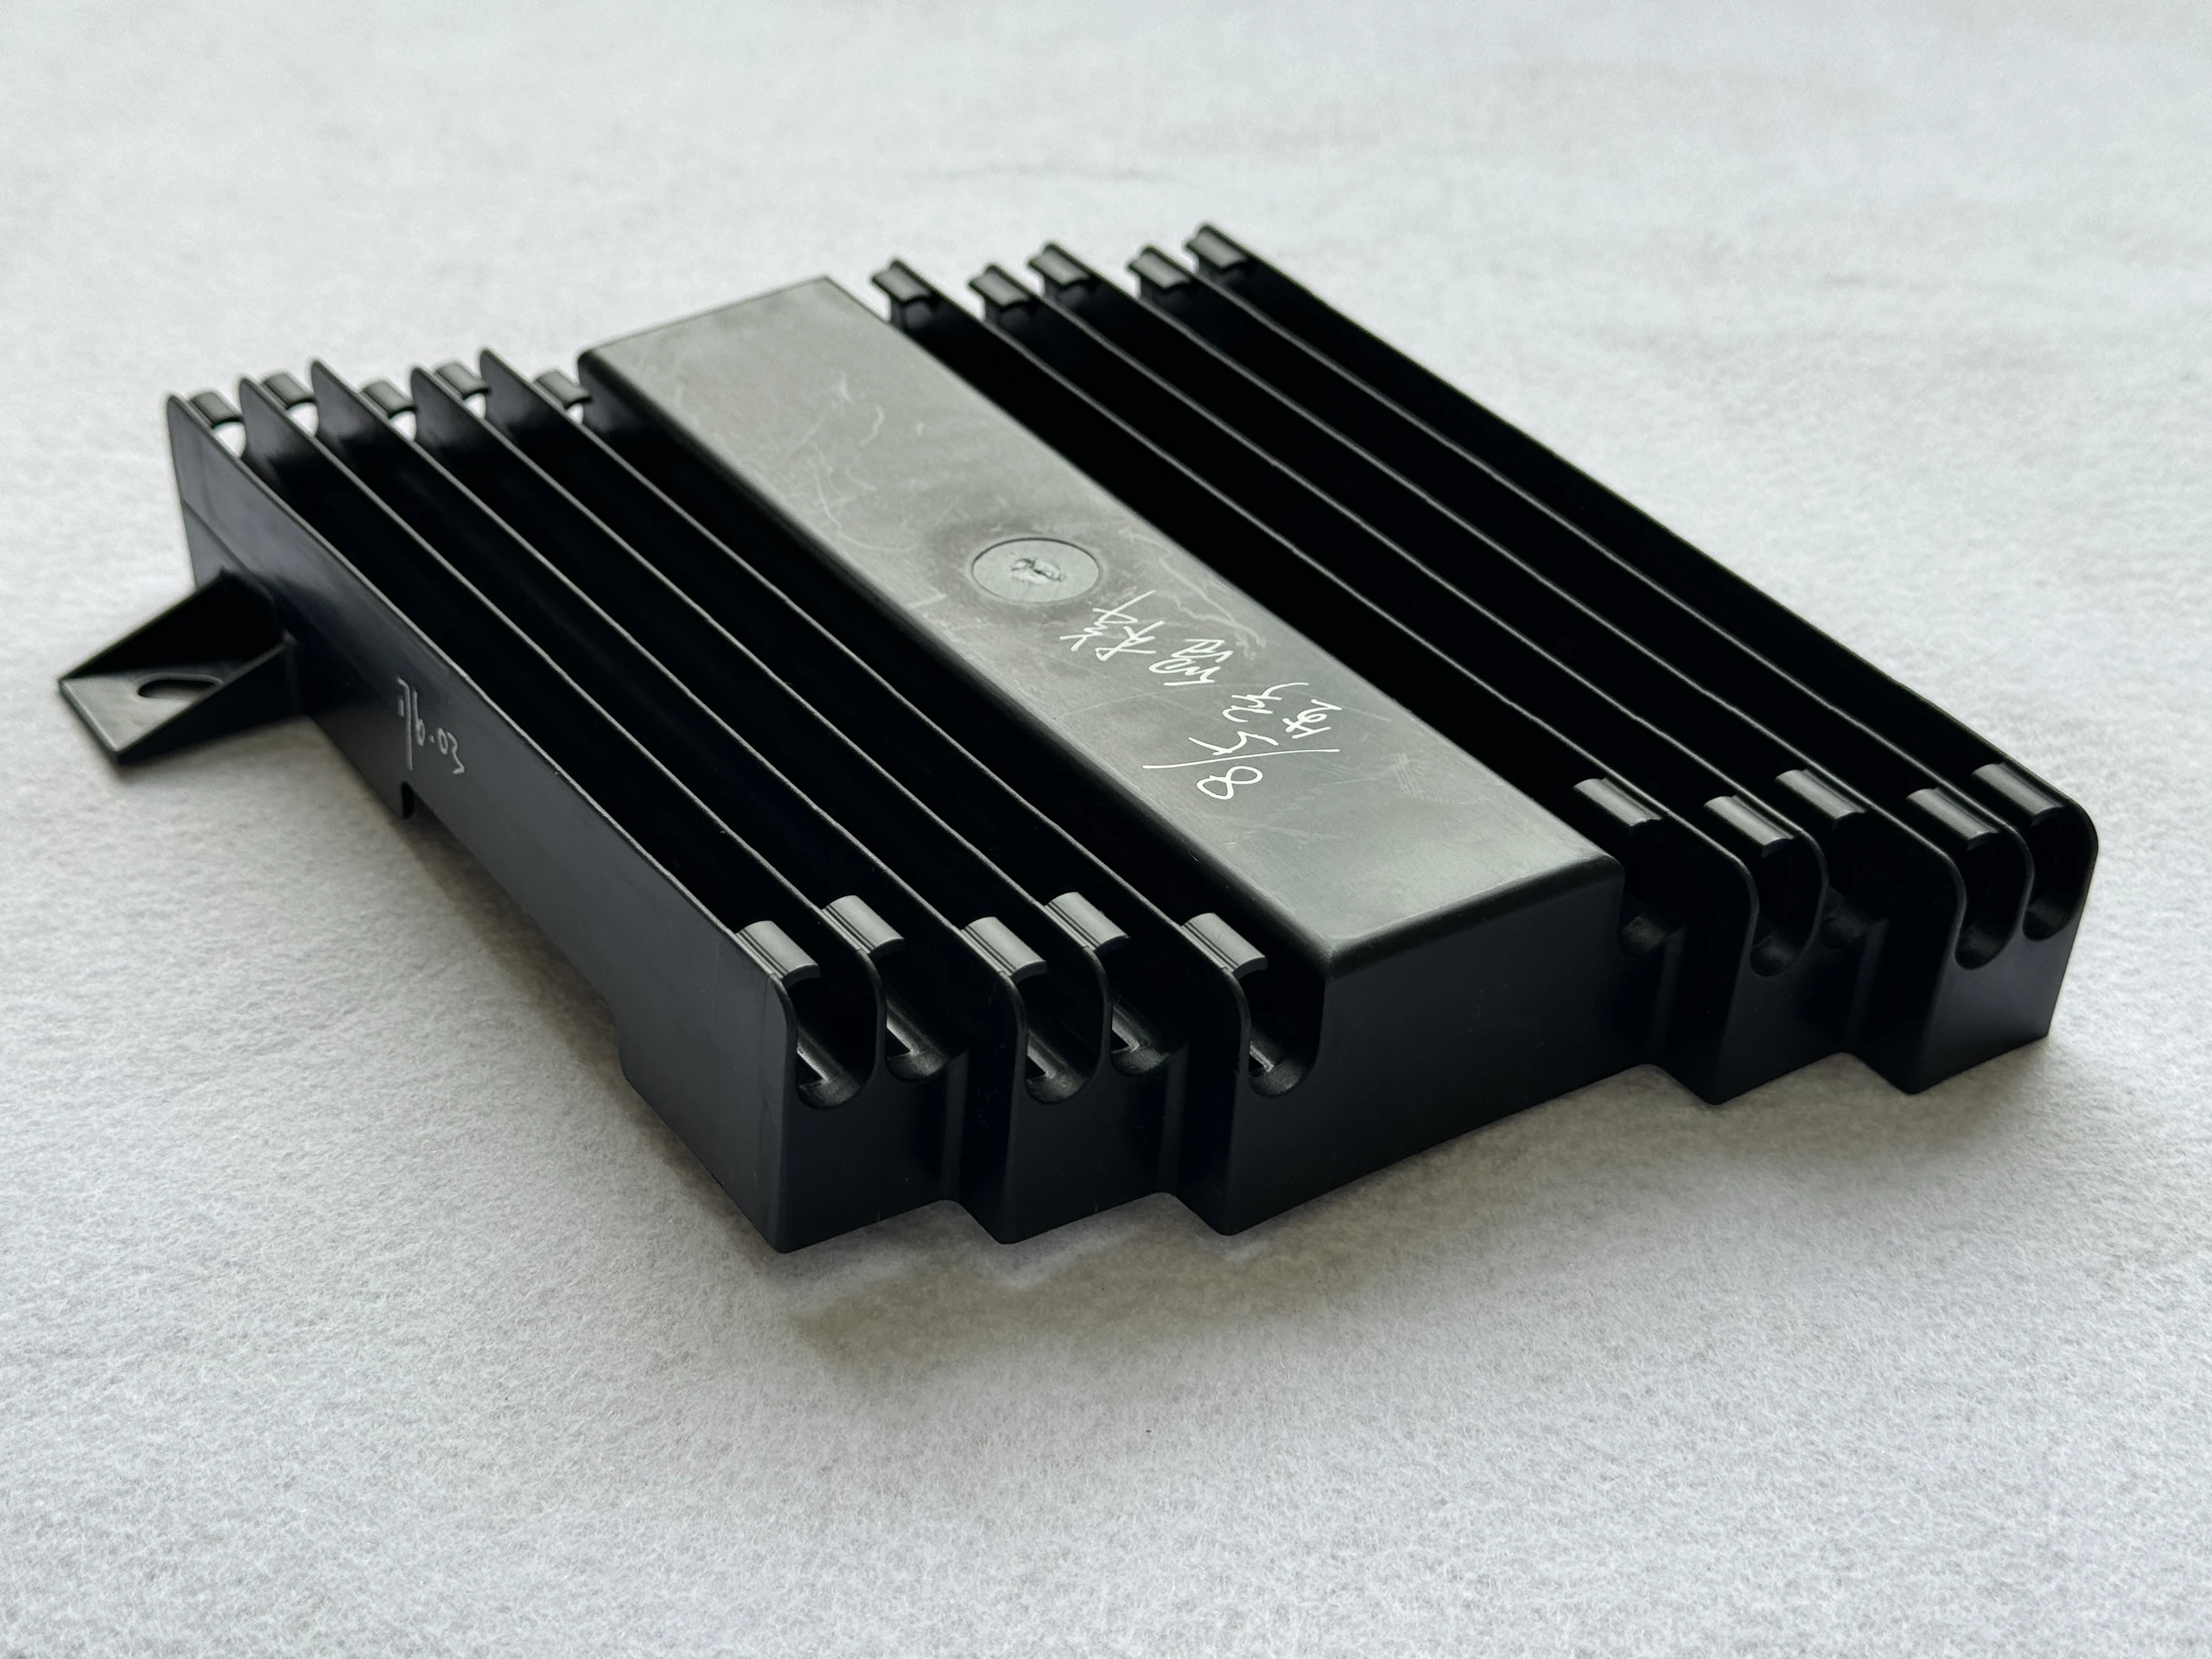
Belüftete Gehäuse für elektronische Geräte
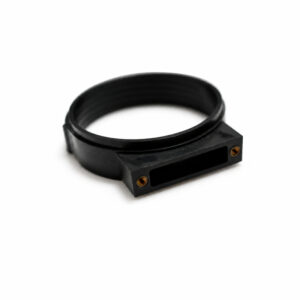
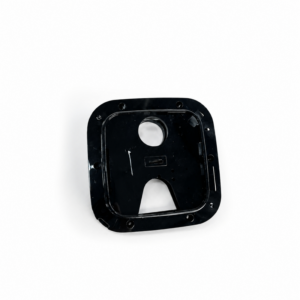
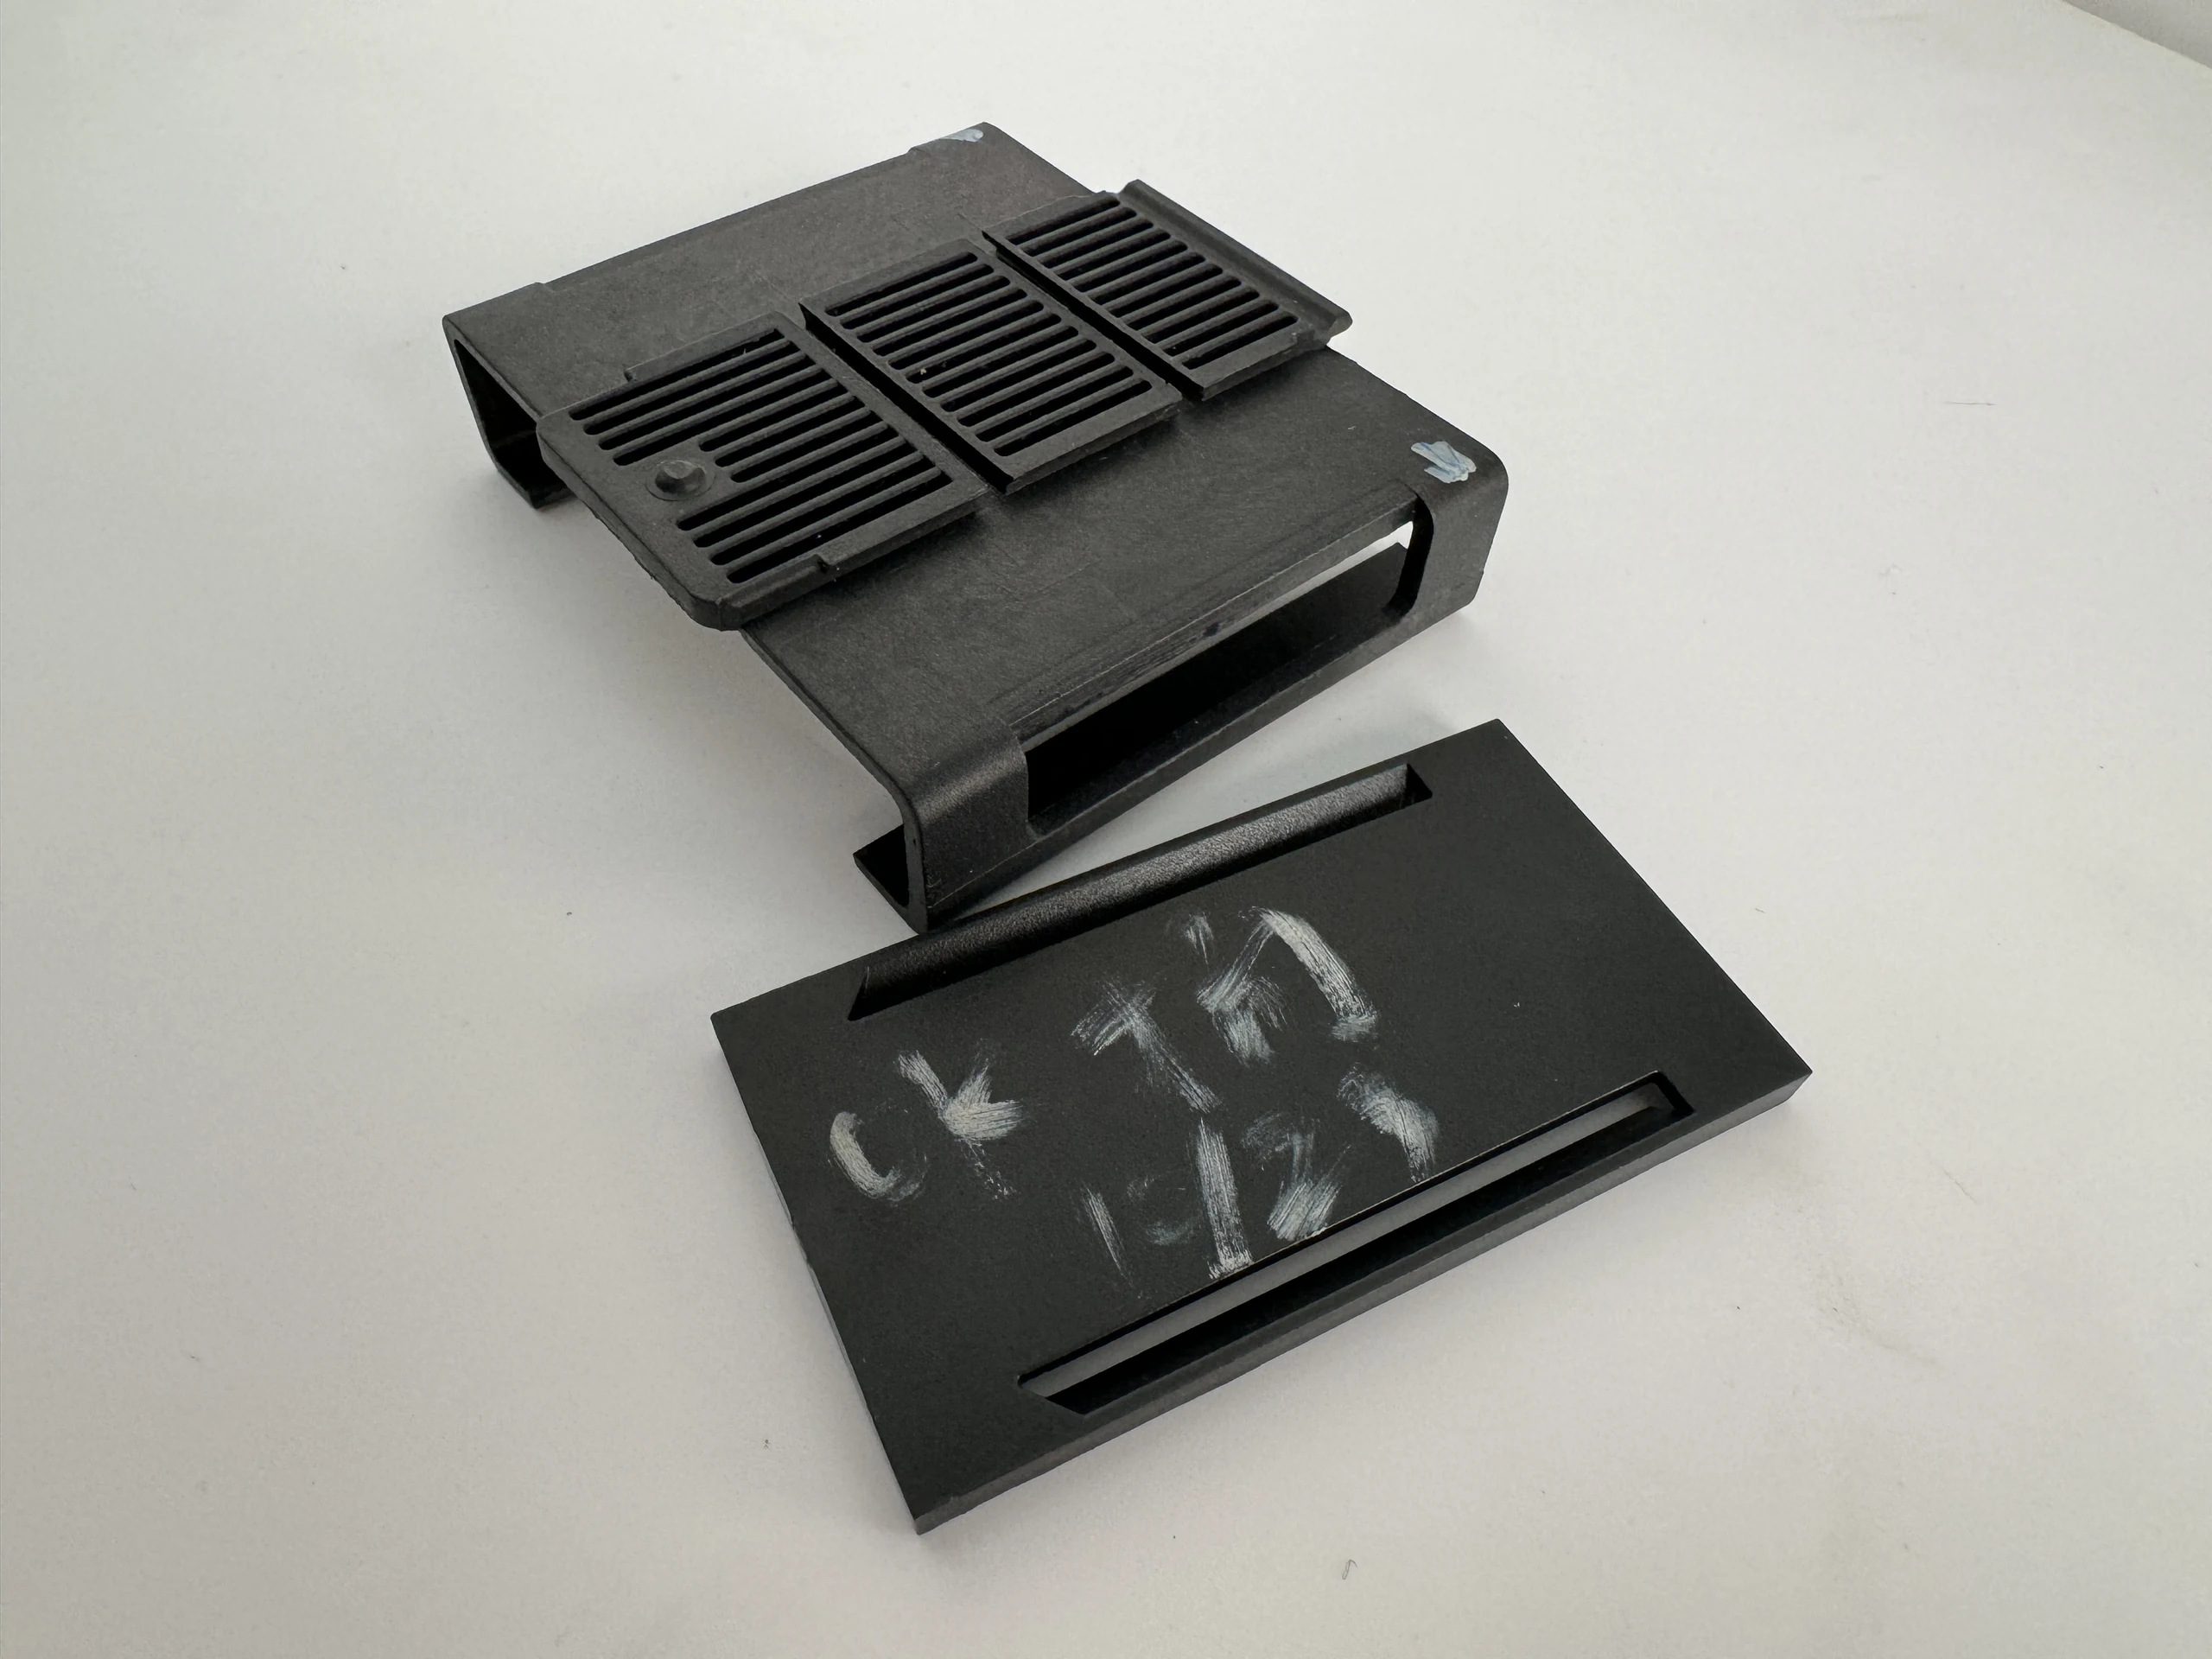
Diese kundenspezifisch geformten Komponenten sind für Stromversorgungen, Steuerungen und elektronische Geräte konzipiert, die passive Luftströmung erfordern, und kombinieren funktionale Geometrie mit fertigungsgerechtem Teiledesign. Der Formgebungsplan wird um offene Belüftungsgeometrie mit ausreichender Rippenstärke, Schutz vor versehentlichem Kontakt und kontrollierten Verzug um große Gehäusepaneele herum entwickelt. Harzauswahl, Anspritzpunktlage, Trennebenen und Prüfpunkte werden auf die Gegenstücke, die Betriebsumgebung und das erwartete Produktionsvolumen abgestimmt.
Produktübersicht
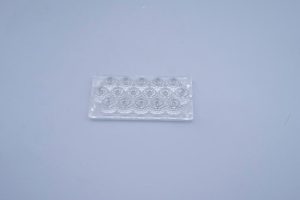
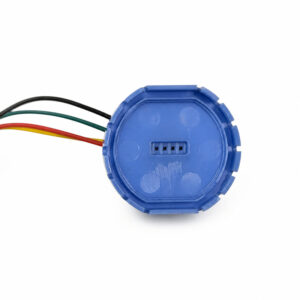
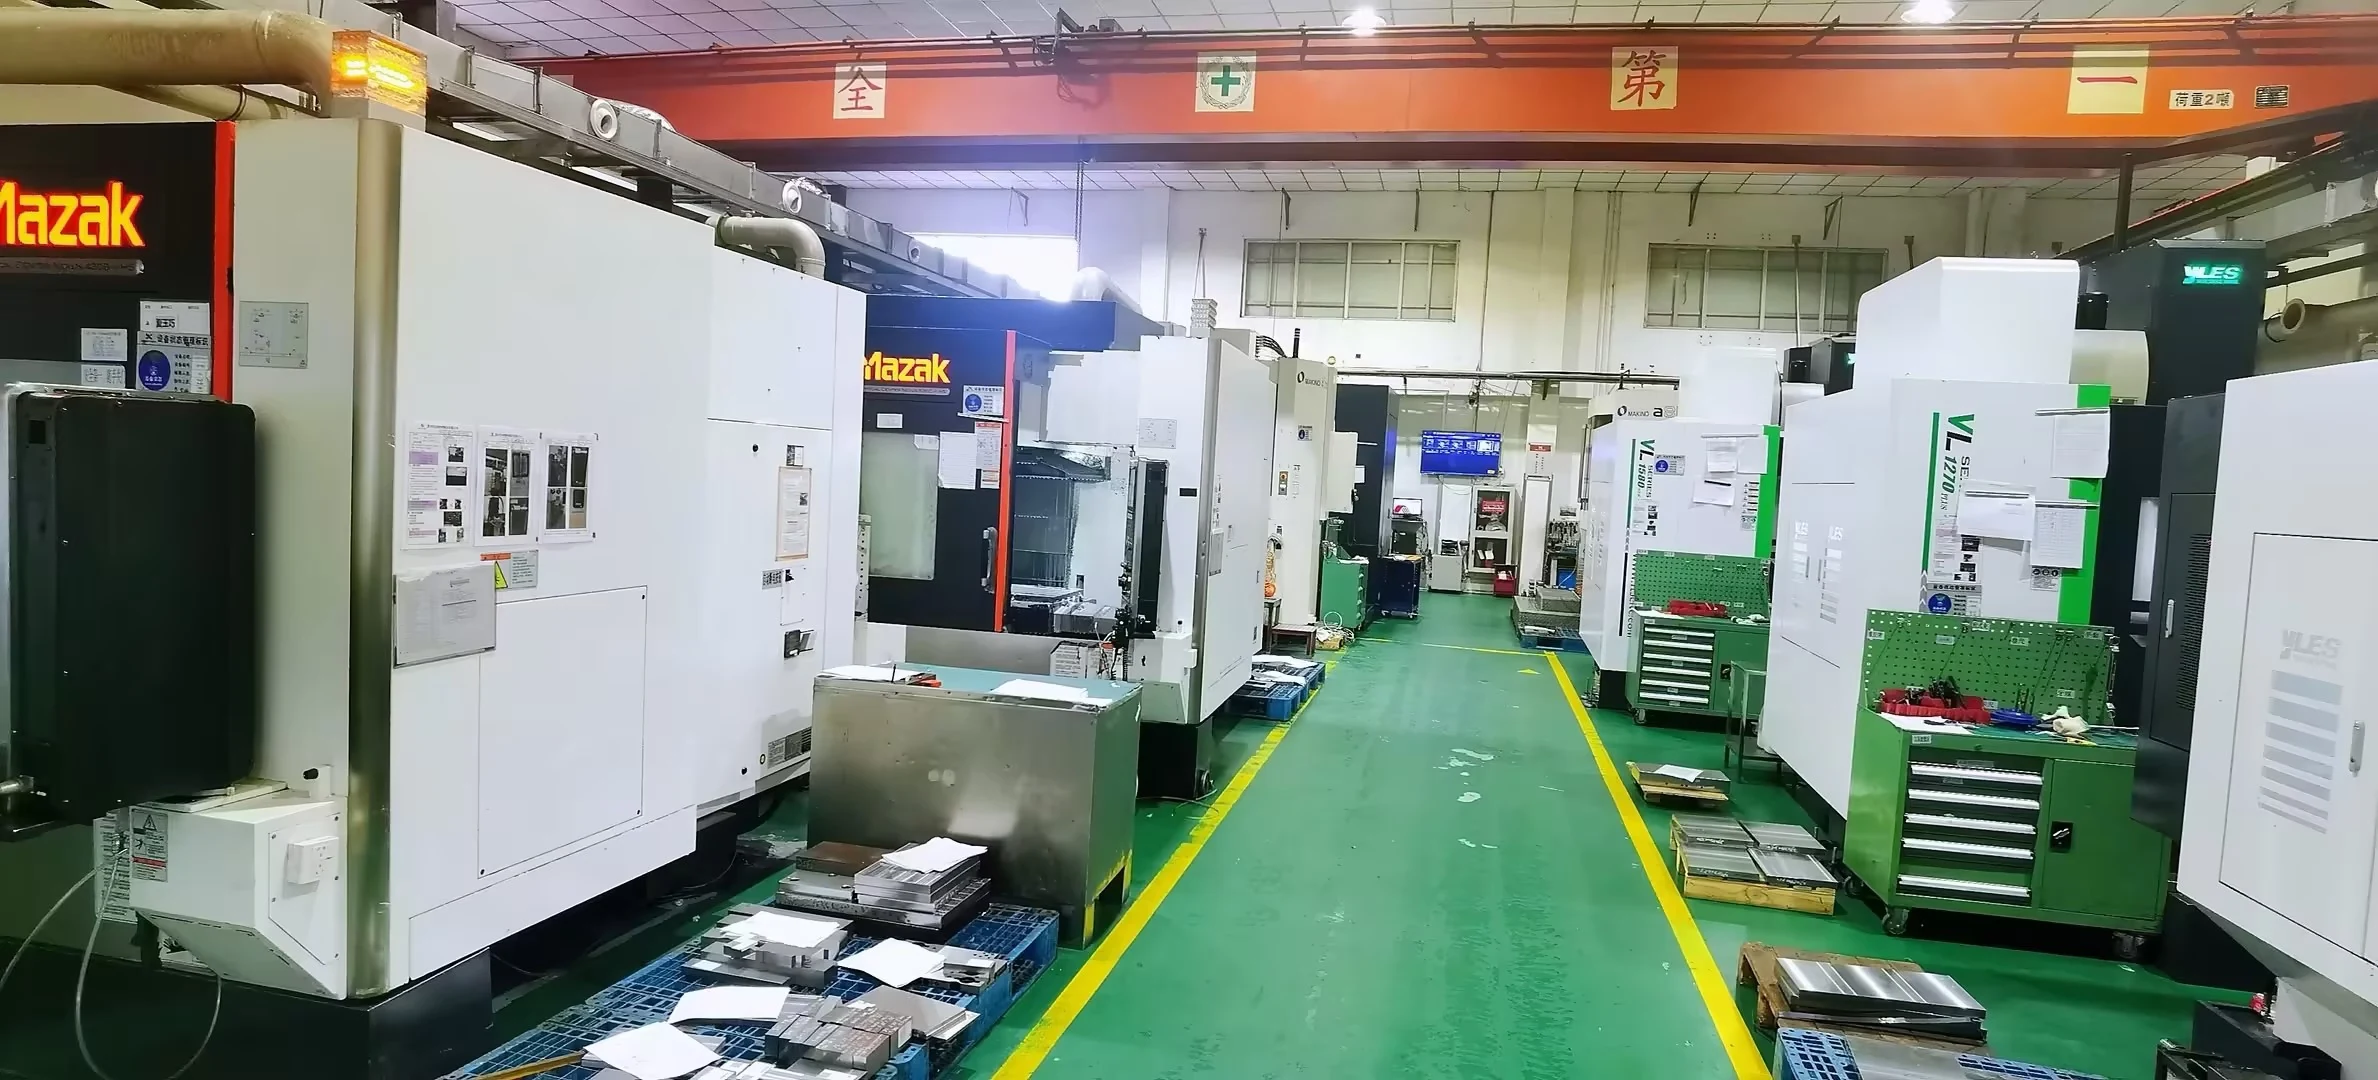
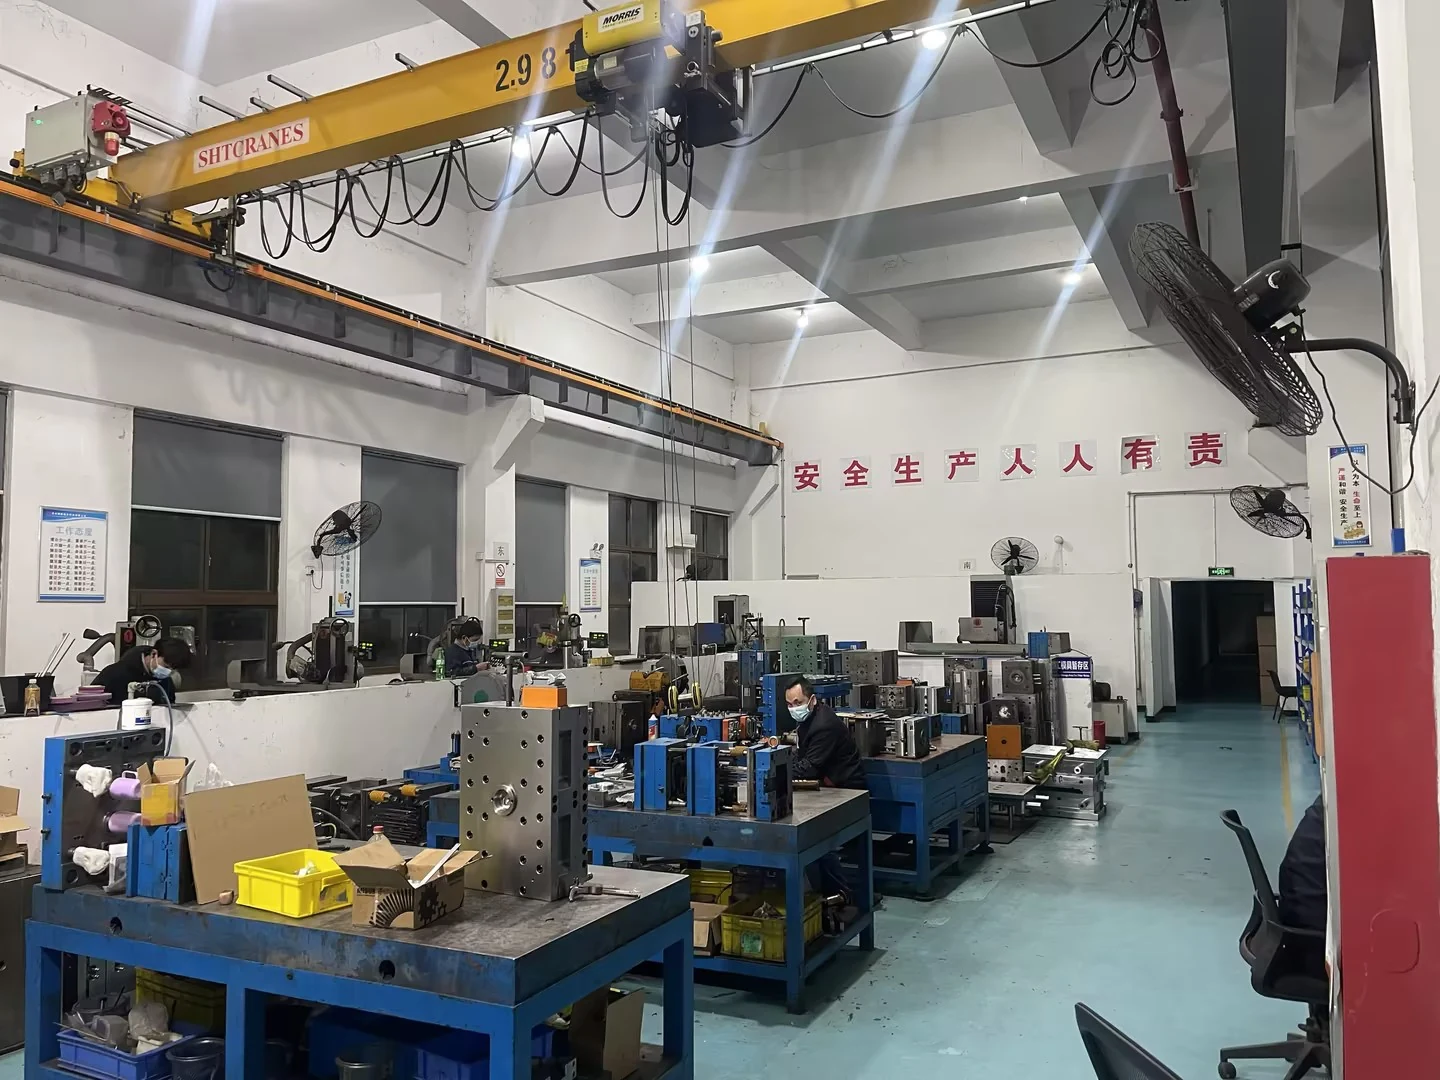
Belüftete elektronische Abdeckungen kombinieren schmale Schlitze mit Befestigungs- und Gehäuseschnittstellen. JingZhan unterstützt Werkzeugbau und Formgebung für diese Strukturen mit Fokus auf vollständige Füllung, saubere Öffnungen und gleichbleibende Passung. Die Lüftungsgeometrie allein bestimmt nicht die Kühl- oder elektrische Leistung. KONSTRUKTION UND FERTIGUNG Schlitzbreite, Rippengeometrie und zulässigen Grat festlegen. Belüftete Bereiche vor dem Werkzeugbau auf Füllung, Bindenahtlinien und sicheres Entformen prüfen. Kühlung zwischen offenen und massiven Bereichen ausgleichen. Ebenheit und Montageausrichtung unter den vereinbarten Befestigungsbedingungen prüfen, damit die Abdeckung die Baugruppe nicht verformt. Alle Flamm-, Wärme- oder elektrischen Anforderungen mit der Harztype und dem Prüfplan des fertigen Geräts festlegen. Aus den Fotografien keine Einstufung oder Luftstromfähigkeit ableiten. TECHNISCHE SPEZIFIKATIONEN PRODUKTION UND WIEDERHOLTE LIEFERUNG Das bereitgestellte Anlageninventar des Unternehmens umfasst Spritzgießmaschinen von 50 bis 500 Tonnen, CNC- und EDM-Werkzeugressourcen sowie CMM- und optische Messgeräte. Die Pressenauswahl hängt vom Schussvolumen, der projizierten Fläche, dem Harz und dem Kavitätenlayout ab. Die Anlagenfähigkeit legt keine einheitliche Toleranz für jedes geformte Merkmal fest. Wiederholte Lieferungen sollten der freigegebenen Zeichnung, dem Harzgrad, den Referenzmustern und dem Prüfplan folgen. Vereinbaren Sie Materialchargenidentifikation, Kavitätenverfolgung bei Bedarf, Verpackung und Änderungsgenehmigung. Planen Sie Werkzeugwartung und Freigaben anhand der tatsächlichen Nachfrage, damit spätere Chargen mit der freigegebenen Basis vergleichbar bleiben. Die Werkzeuginvestition wird separat vom Stückpreis angeboten. Teilen Sie den Jahresbedarf und die Abrufmengen mit, damit Kavitätenzahl, Beschaffung und Chargenkosten gemeinsam geprüft werden können. VERWANDTE ANWENDUNGEN Abdeckungen von Steuerungs- und Instrumentierungsgehäusen. Individuelle Gehäuse für elektronische Geräte mit zeichnungsdefinierten Lüftungsöffnungen. Die Fotografien zeigen vom Unternehmen gefertigte Bauteilbeispiele, keine Standardprodukte mit gemeinsamen Spezifikationen. Elektrische, Marke-, optische, Umwelt- oder sonstige Leistungsaussagen erfordern Graddokumentation und projektspezifische Validierung. Besprechen Sie Ihre Zeichnung und Ihre Lieferanforderungen. Senden Sie CAD, Harzpräferenz, kritische Merkmale, Jahresbedarf und Freigabemenge. Kontaktieren Sie unser Engineering-Team →Belüftete Formteile für das komplette Gehäuse
Wesentliche Bearbeitungsanforderungen
Schlitze offen und gleichmäßig halten
Gehäuseform beibehalten
Getrennte Bauteil- und Systemprüfungen
Vereinbarte Parameter für Ihr Teil
Parameter
Projektspezifikation
Fertigungsbereich
Individuelle Formenwerkzeuge, Spritzgießen und Versuchsfreigabe.
Materialauswahl
ABS, PC/ABS, PC oder eine spezifizierte Type, ausgewählt gemäß dem Gerätebrief.
Technischer Schwerpunkt
Lüftungsschlitze, schlanke Rippen, Montageflächen und Gehäusefugen.
Abmessungen und Toleranz
Approved drawing; feature-specific agreement and inspection method.
Farbe und Oberfläche
Güte, Farbe, Textur und Sichtbereiche vor Versuchen bestätigt.
Werkzeuganordnung
Kavitätenzahl und Einsätze werden nach Geometrie und Bedarf ausgewählt.
Qualitätsaufzeichnungen
First-article and agreed batch checks; reporting scope quoted.
Lieferung
Geschützte Teile oder vereinbarte Sätze mit Los- und Revisionskennzeichnung.
Ausrüstung, Lieferzeit und Auftragsplanung
Planungsposition
Grundlage für das Angebot
DFM-Prüfung
Voraussichtlich 3–5 Werktage nach Erhalt vollständiger Zeichnungen und Anforderungen.
Neuer Werkzeugbau
Indikativ 4–8 Wochen bis zum ersten Werkzeugversuch nach Werkzeugdesign-Freigabe und kommerzieller Freigabe; Korrekturen und Kundenvalidierung sind zusätzlich.
Bestellmengen
Erste Kalkulationsgrundlage: eine Pilotcharge von 500 Stück oder eine Wiederholungscharge von 1.000 Stück pro Teilenummer, Harz und Farbe, vorbehaltlich des Projektangebots.
Wiederholungsbestellungen
Indikativer Zeitraum von 10–15 Werktagen nach Bestätigung der Materialien und des Produktionsslots. Kundenqualifizierung, Sonderbearbeitung und Transport sind zusätzlich.
Halten Sie Wiederholungsbestellungen auf einer genehmigten Basis
Wo diese Komponenten eingesetzt werden können
Technische Daten
| Prozess | Kundenspezifisches Präzisions-Kunststoffspritzgießen |
|---|---|
| Produktgruppe | Belüftete Gehäuse für elektronische Geräte |
| Typische Anwendungen | Stromversorgungen, Steuerungen und elektronische Geräte, die eine passive Luftströmung erfordern |
| Materialoptionen | ABS, PC/ABS, PC, PA, POM, PMMA und andere technische Harze, ausgewählt nach Funktion und Aussehen |
| Engineering-Fokus | offene Belüftungsgeometrie mit ausreichender Rippenfestigkeit, Schutz vor versehentlichem Kontakt und kontrolliertem Verzug um große Gehäuseplatten |
| Projektunterstützung | DFM-Überprüfung, Formenkonstruktion, Formenversuche, Montagevalidierung und Serienproduktion |
| Individualisierung | Geometrie, Farbe, Textur, Harz, Einsätze und Verpackung können gemäß den Projektanforderungen entwickelt werden |
Empfohlene Produkte
Entdecken Sie unsere hochpräzisen Spritzgussteile, auf die Branchenführer weltweit vertrauen.