Englisch
 Spanisch
 Portugiesisch
 Russisch
 Arabisch
 Französisch
 Deutsch
 Chinesisch
 Japanisch
 Koreanisch


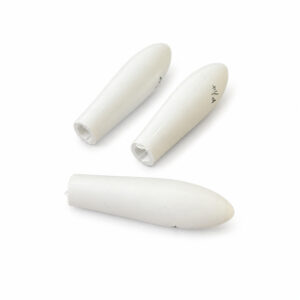
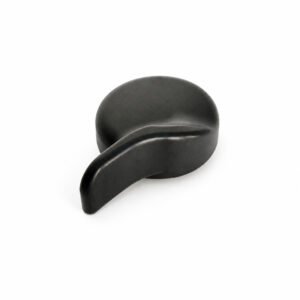
Gehäuse für Ultraschall-Flüssigkeitsdurchflusssensoren
Diese kundenspezifisch geformten Komponenten sind für Ultraschallmessgeräte für kleine Rohre, Flüssigkeitsdurchflusssensoren und abgedichtete Messmodule konzipiert und kombinieren funktionale Geometrie mit fertigungsgerechtem Teiledesign. Der Formgebungsplan wird um eine präzise Akustikpfad- und Sensorpositionierung, glatte, gleichmäßige interne Strömungskanäle sowie zuverlässige Dichtung und geschützte elektronische Schnittstellen herum entwickelt. Harzauswahl, Angusslage, Trennebenen und Prüfpunkte werden auf die Gegenstücke, die Betriebsumgebung und das erwartete Produktionsvolumen abgestimmt.
Produktübersicht
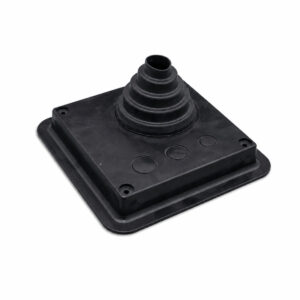
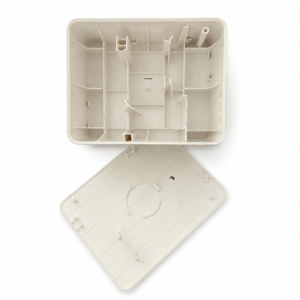
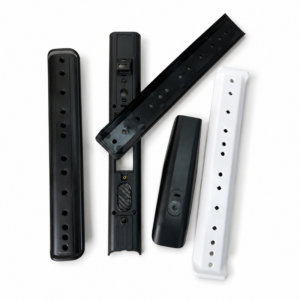
JingZhan entwickelt gegossene Abdeckungen, Sockel und Positionierkomponenten für kundenspezifisch konstruierte Ultraschall-Baugruppen zur Flüssigkeitsstrom- und Blasenerkennung. Die Fertigungsprüfung verbindet das Gehäuse mit den Sensorelementen, dem Kabelaustritt und den Gegenstücken. The scope is custom plastic-component supply; sensing electronics, calibration and finished-sensor performance are separately defined. KONSTRUKTION UND FERTIGUNG Identifizieren Sie die Merkmale, die die Sensorelemente positionieren oder tragen. Wenn die Wandgeometrie oder eine Kontaktfläche die akustische Kopplung beeinflusst, geben Sie die erforderlichen Abmessungen und das Abnahmeverfahren an. Allein die Gehäuseabmessungen gewährleisten keine Genauigkeit der Durchflussmessung. Liefern Sie Deckel, Sockel, Dichtung und Befestigungsanordnung im Zusammenbau. Prüfen Sie Positionierungsmerkmale, Randkontakt und Kabelverlegung anhand repräsentativer Gegenstücke, nicht nur anhand isolierter Zeichnungsmaße. Bestätigen Sie Temperatur, Reinigungsmittel, Feuchtigkeitseinwirkung und alle tatsächlichen Flüssigkeitskontaktflächen. Wählen Sie die Harztype entsprechend diesen Bedingungen sowie der erforderlichen Steifigkeit, Farbe und Montagemethode. Prüfen Sie Angüsse, Trennebenen, Auswerfer und Entlüftung im Bereich der Positionierungs- und Dichtungsmerkmale. Vereinbaren Sie Grat-, Verzugs- und Sichtflächengrenzen vor der Musterfreigabe und prüfen Sie diese anschließend mit einer geeigneten Vorrichtung oder Prüfmethode. TECHNISCHE SPEZIFIKATIONEN PRODUKTION UND WIEDERHOLTE LIEFERUNG Die vorgeschlagene Route kombiniert die Werkzeugherstellung mittels CNC/EDM, geeignete Insert-Bearbeitung und Spritzgießen. Die von JingZhan aufgeführten Anlagen für Zerspanung, EDM, Formgebung und Maß-/Sichtprüfung bieten projektspezifische Prozessoptionen. Die Pressenauswahl richtet sich nach dem Schussvolumen, der projizierten Fläche, der Werkzeugkonstruktion und dem Harz; die Prüfungen beziehen sich auf die vereinbarten Positionierungs- und Gehäusebezugspunkte. Genehmigen Sie die Zeichnungsrevision, die Harzsorte, das Farbmuster und die Gegenbaugruppe vor wiederholten Freigaben. Legen Sie Start- und In-Prozess-Prüfungen für die kritischen Positionierungs- und Gehäusemerkmale fest. Dokumentieren Sie die relevanten Werkzeugwartungen und prüfen Sie Einsatz-, Harz- oder Prozessänderungen, bevor die betroffene Charge geliefert wird. Die Werkzeuginvestition wird separat vom Stückpreis angeboten. Teilen Sie den Jahresbedarf und die Abrufmengen mit, damit Kavitätenzahl, Beschaffung und Chargenkosten gemeinsam geprüft werden können. VERWANDTE ANWENDUNGEN Individuelle Gehäuse, integriert in Ultraschall-Flüssigkeitsdurchfluss-Messgeräte für kleine Rohre. Gehäuse- und Positionierungskomponenten für kundenseitig entwickelte Blasenerkennungsbaugruppen. Zugehörige Gehäuse für Sensor module, die bei der Entwicklung von Industrie-, Labor- oder Medizingeräten verwendet werden, vorbehaltlich der endgültigen Systemanforderungen. Durchflussbereich, Schlauchkompatibilität, akustische Leistung, Schutz gegen Eindringen und medizinische Eignung gehören zur spezifizierten fertigen Baugruppe und ihrer Validierung. Den abgebildeten Gehäusebeispielen werden keine universellen Genauigkeits-, Druck-, Temperatur- oder IP-Schutzarten zugewiesen. Besprechen Sie Ihre Zeichnung und Ihre Lieferanforderungen. Senden Sie CAD, Harzpräferenz, kritische Merkmale, Jahresbedarf und Freigabemenge. Kontaktieren Sie unser Engineering-Team →Individuelle Gehäuse für Ultraschall-Flüssigkeitsdurchflusssensor-Baugruppen
Wesentliche Bearbeitungsanforderungen
Die Schnittstelle des Sensorelements steuern
Das komplette Gehäuse prüfen
Legen Sie die Expositionsbedingungen fest
Formmarkierungen von kritischen Bereichen fernhalten
Vereinbarte Parameter für Ihr Teil
Parameter
Projektspezifikation
Komponentenumfang
Individuelle Sensorabdeckungen, Sockel, Positionierteile und zugehörige gegossene Montagekomponenten.
Materialoptionen
PC, ABS, PC/ABS, PBT oder eine andere zugelassene Werkstoffsorte, die anhand der Einsatzbedingungen geprüft wurde.
Geometrie und Abmessungen
Vom Kunden definierte 2D/3D-Daten mit Kennzeichnung der kritischen Schnittstellen der Sensorelemente.
Montageschnittstellen
Passung Deckel zu Grundkörper, Befestigungspunkte, Kabelaustritte sowie jegliche Dichtungs- oder Verguss-Schnittstelle.
Toleranz und Messung
Merkmalspezifische Zeichnungsanforderungen und vereinbarte Maß-/Vorrichtungsprüfungen.
Oberflächenabnahme
Farbreferenz, funktionale Kontaktflächen sowie zulässige Anguss-, Grat- und Auswerfermarkierungen.
Werkzeugkonfiguration
Die Kavitätenzahl, Einsätze und der Wartungszugang wurden zusammen mit der Bauteilgeometrie und dem Bedarf geprüft.
Lieferzustand
Geschützte Verpackung, Revisions- und Chargenkennzeichnung sowie Prüfdokumente mit definiertem Umfang.
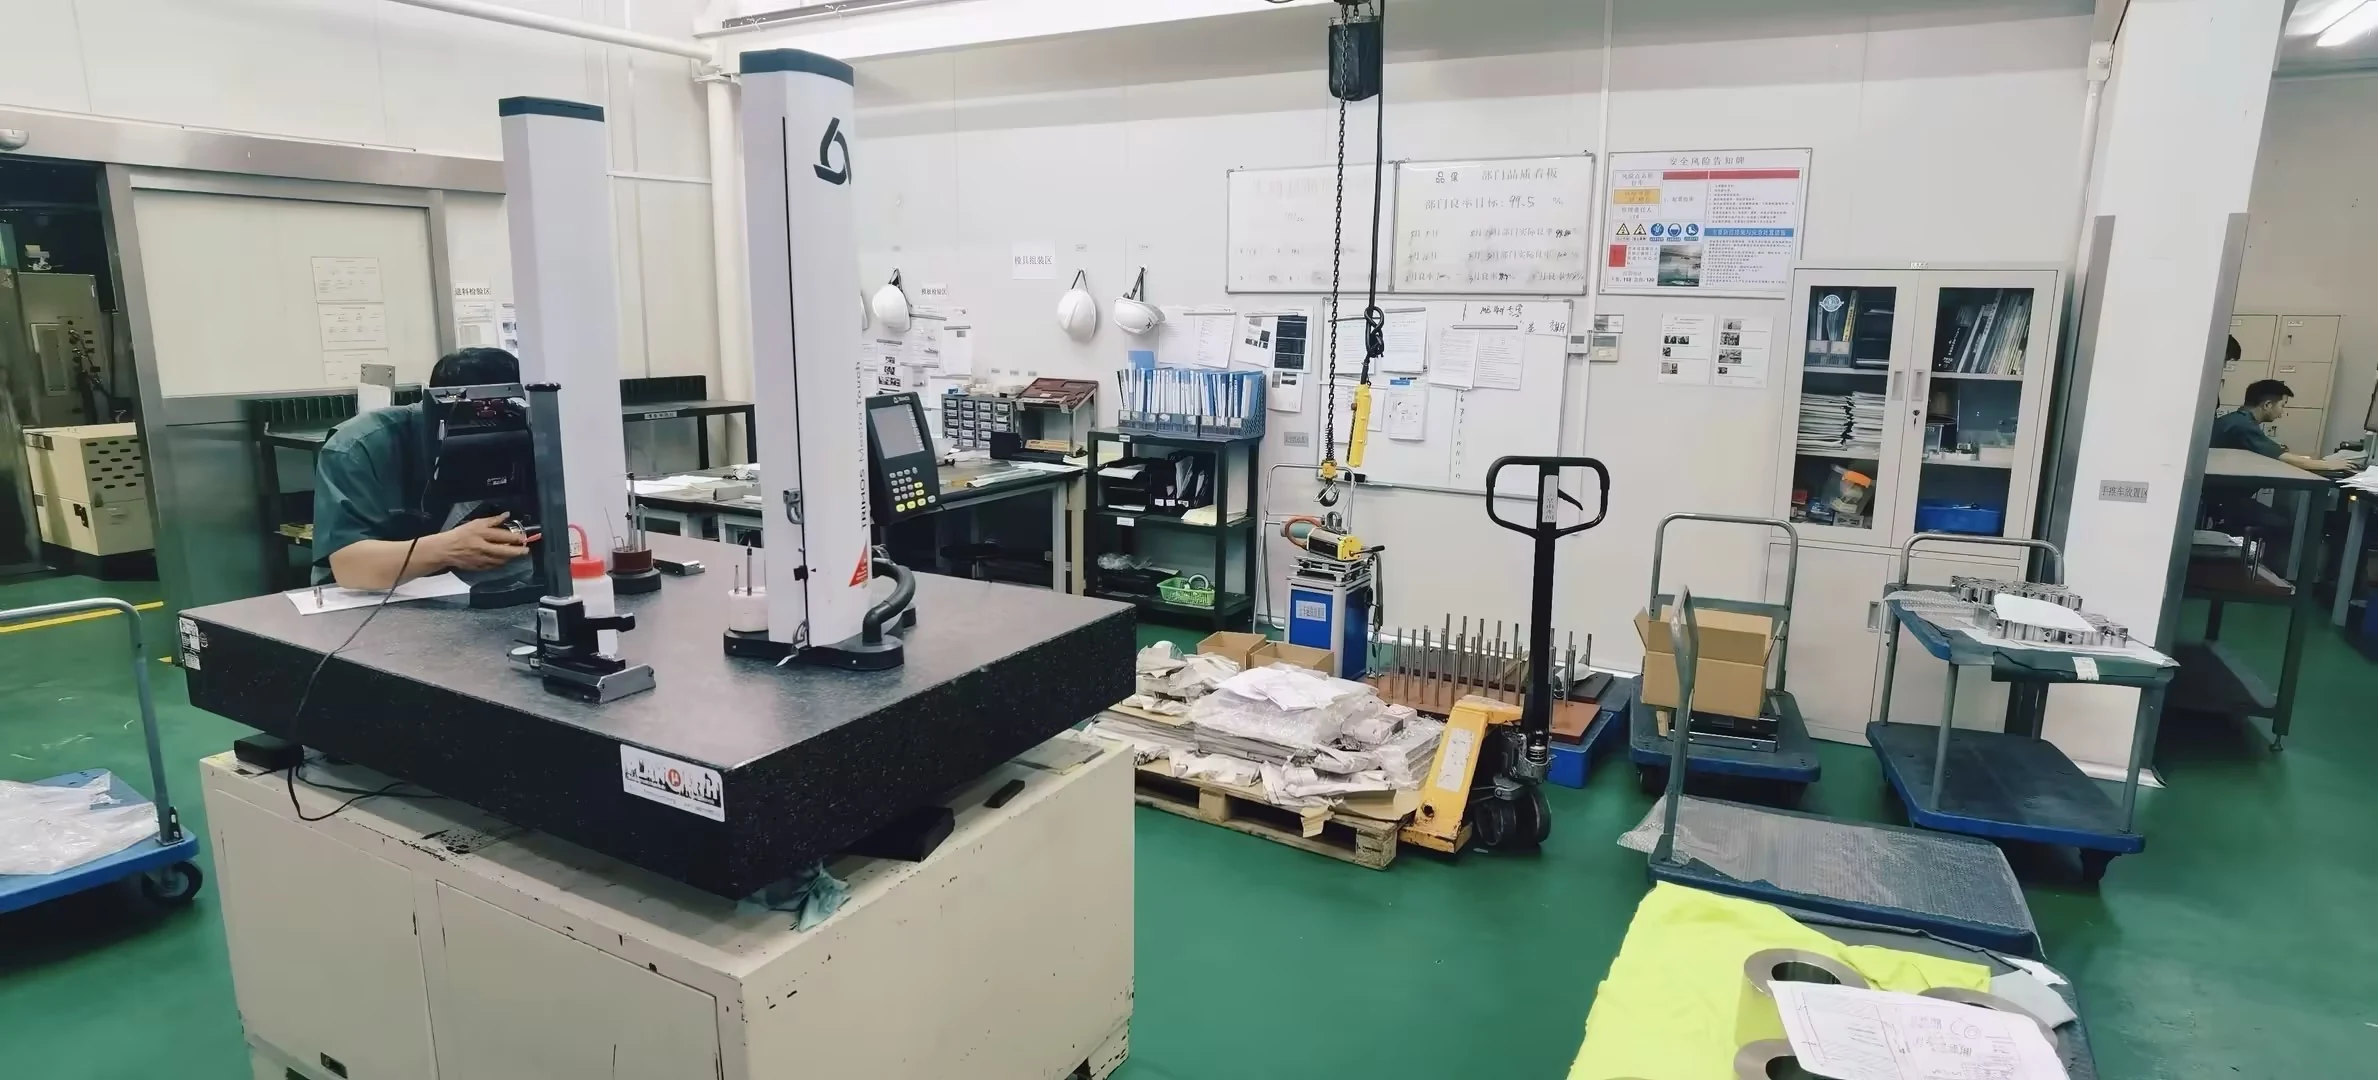
Ausrüstung, Lieferzeit und Auftragsplanung
Planungsposition
Grundlage für das Angebot
DFM-Prüfung
Voraussichtlich 3–5 Werktage nach Erhalt vollständiger Zeichnungen und Anforderungen.
Neuer Werkzeugbau
Richtwert 4–6 Wochen bis zum ersten Formversuch nach Freigabe der Werkzeugkonstruktion und kommerzieller Freigabe; Korrekturen und Kundenvalidierung kommen zusätzlich hinzu.
Bestellmengen
Erste Kalkulationsgrundlage: eine Pilotcharge von 500 Stück oder eine Wiederholungscharge von 1.000 Stück pro Teilenummer, Harz und Farbe, vorbehaltlich des Projektangebots.
Wiederholungsbestellungen
Indikativer Zeitraum von 10–15 Werktagen nach Bestätigung der Materialien und des Produktionsslots. Kundenqualifizierung, Sonderbearbeitung und Transport sind zusätzlich.
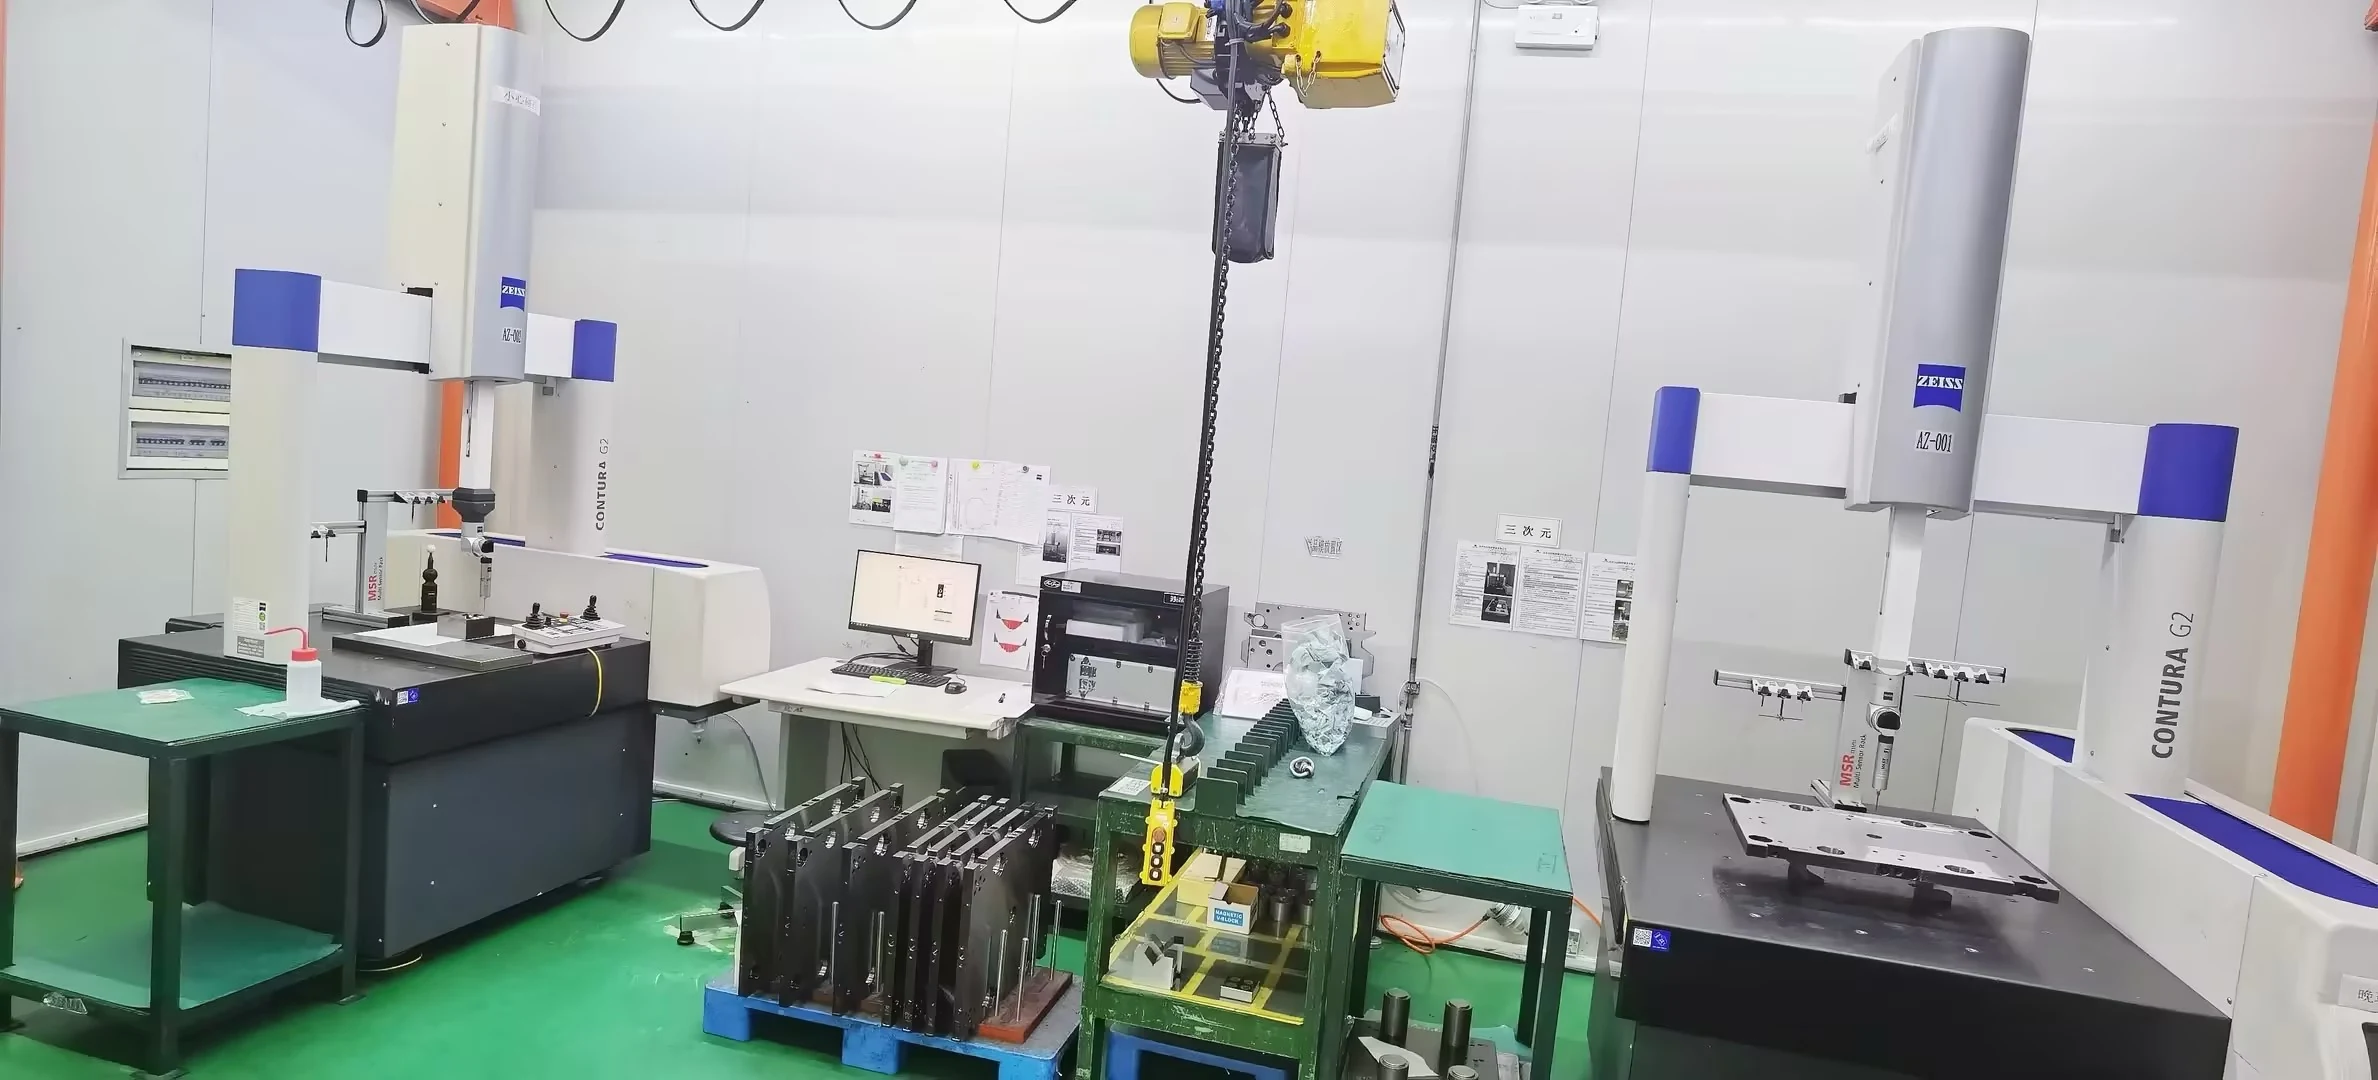
Halten Sie Wiederholungsbestellungen auf einer genehmigten Basis
Wo diese Komponenten eingesetzt werden können
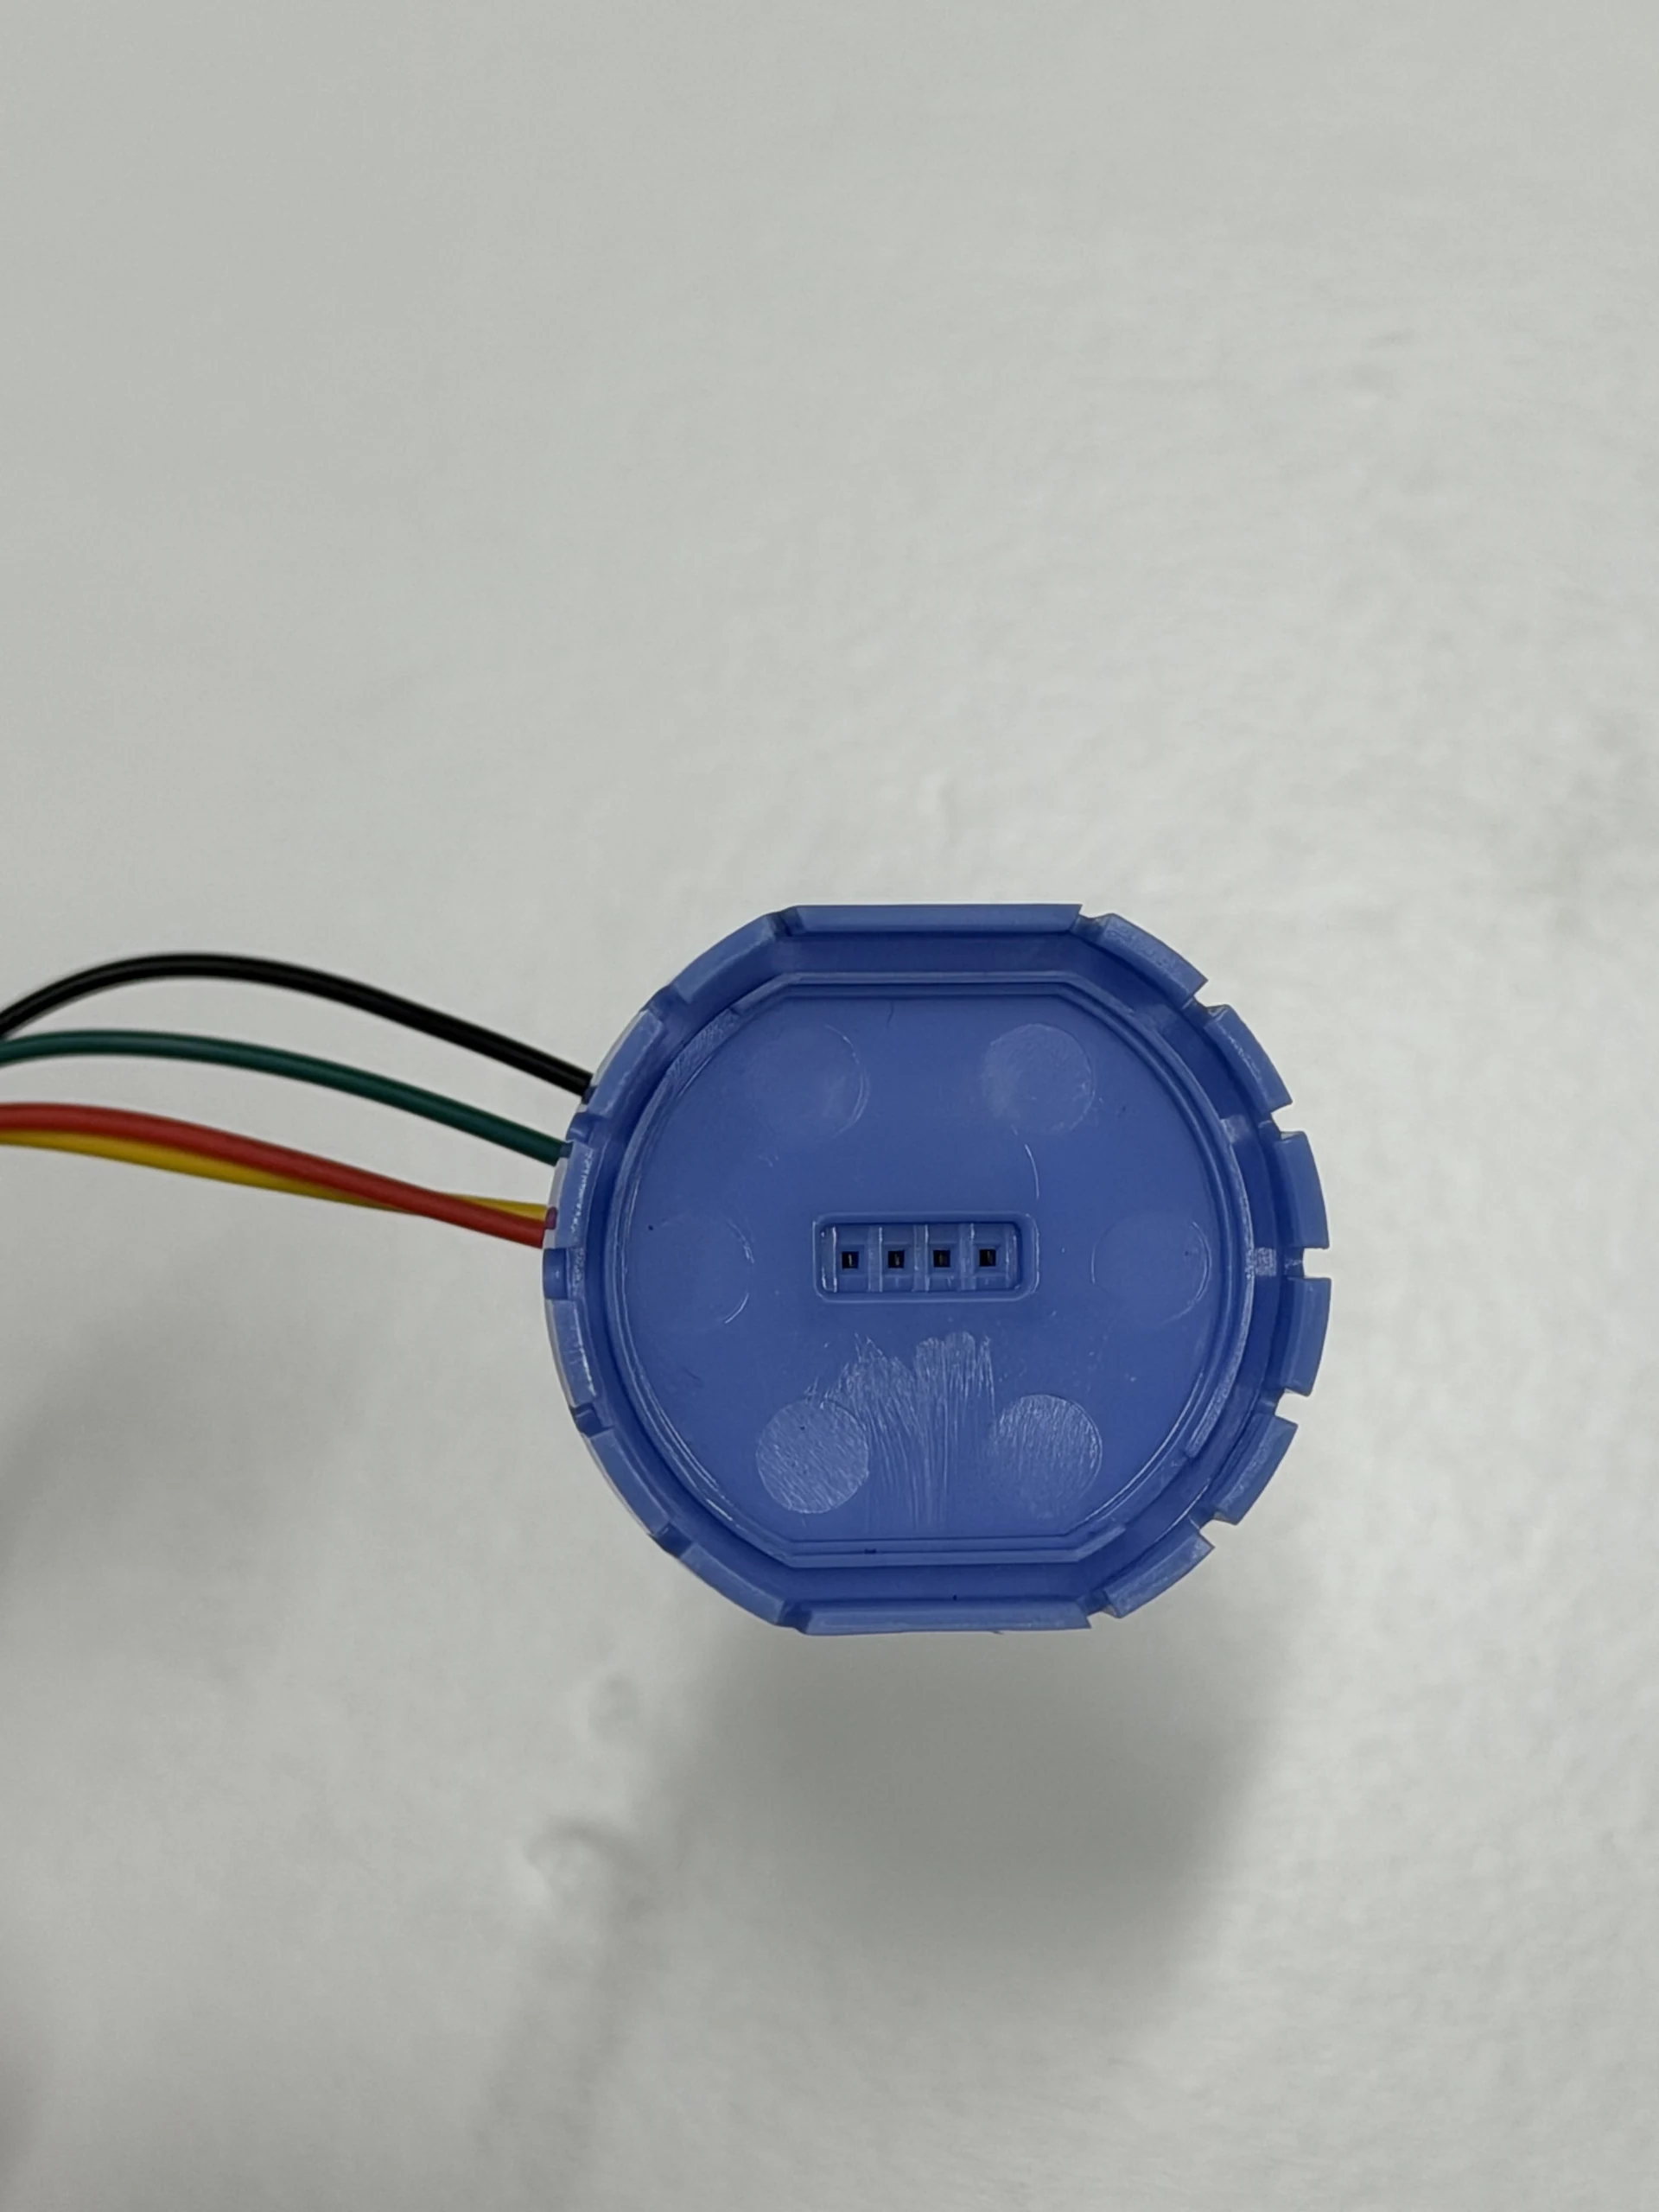
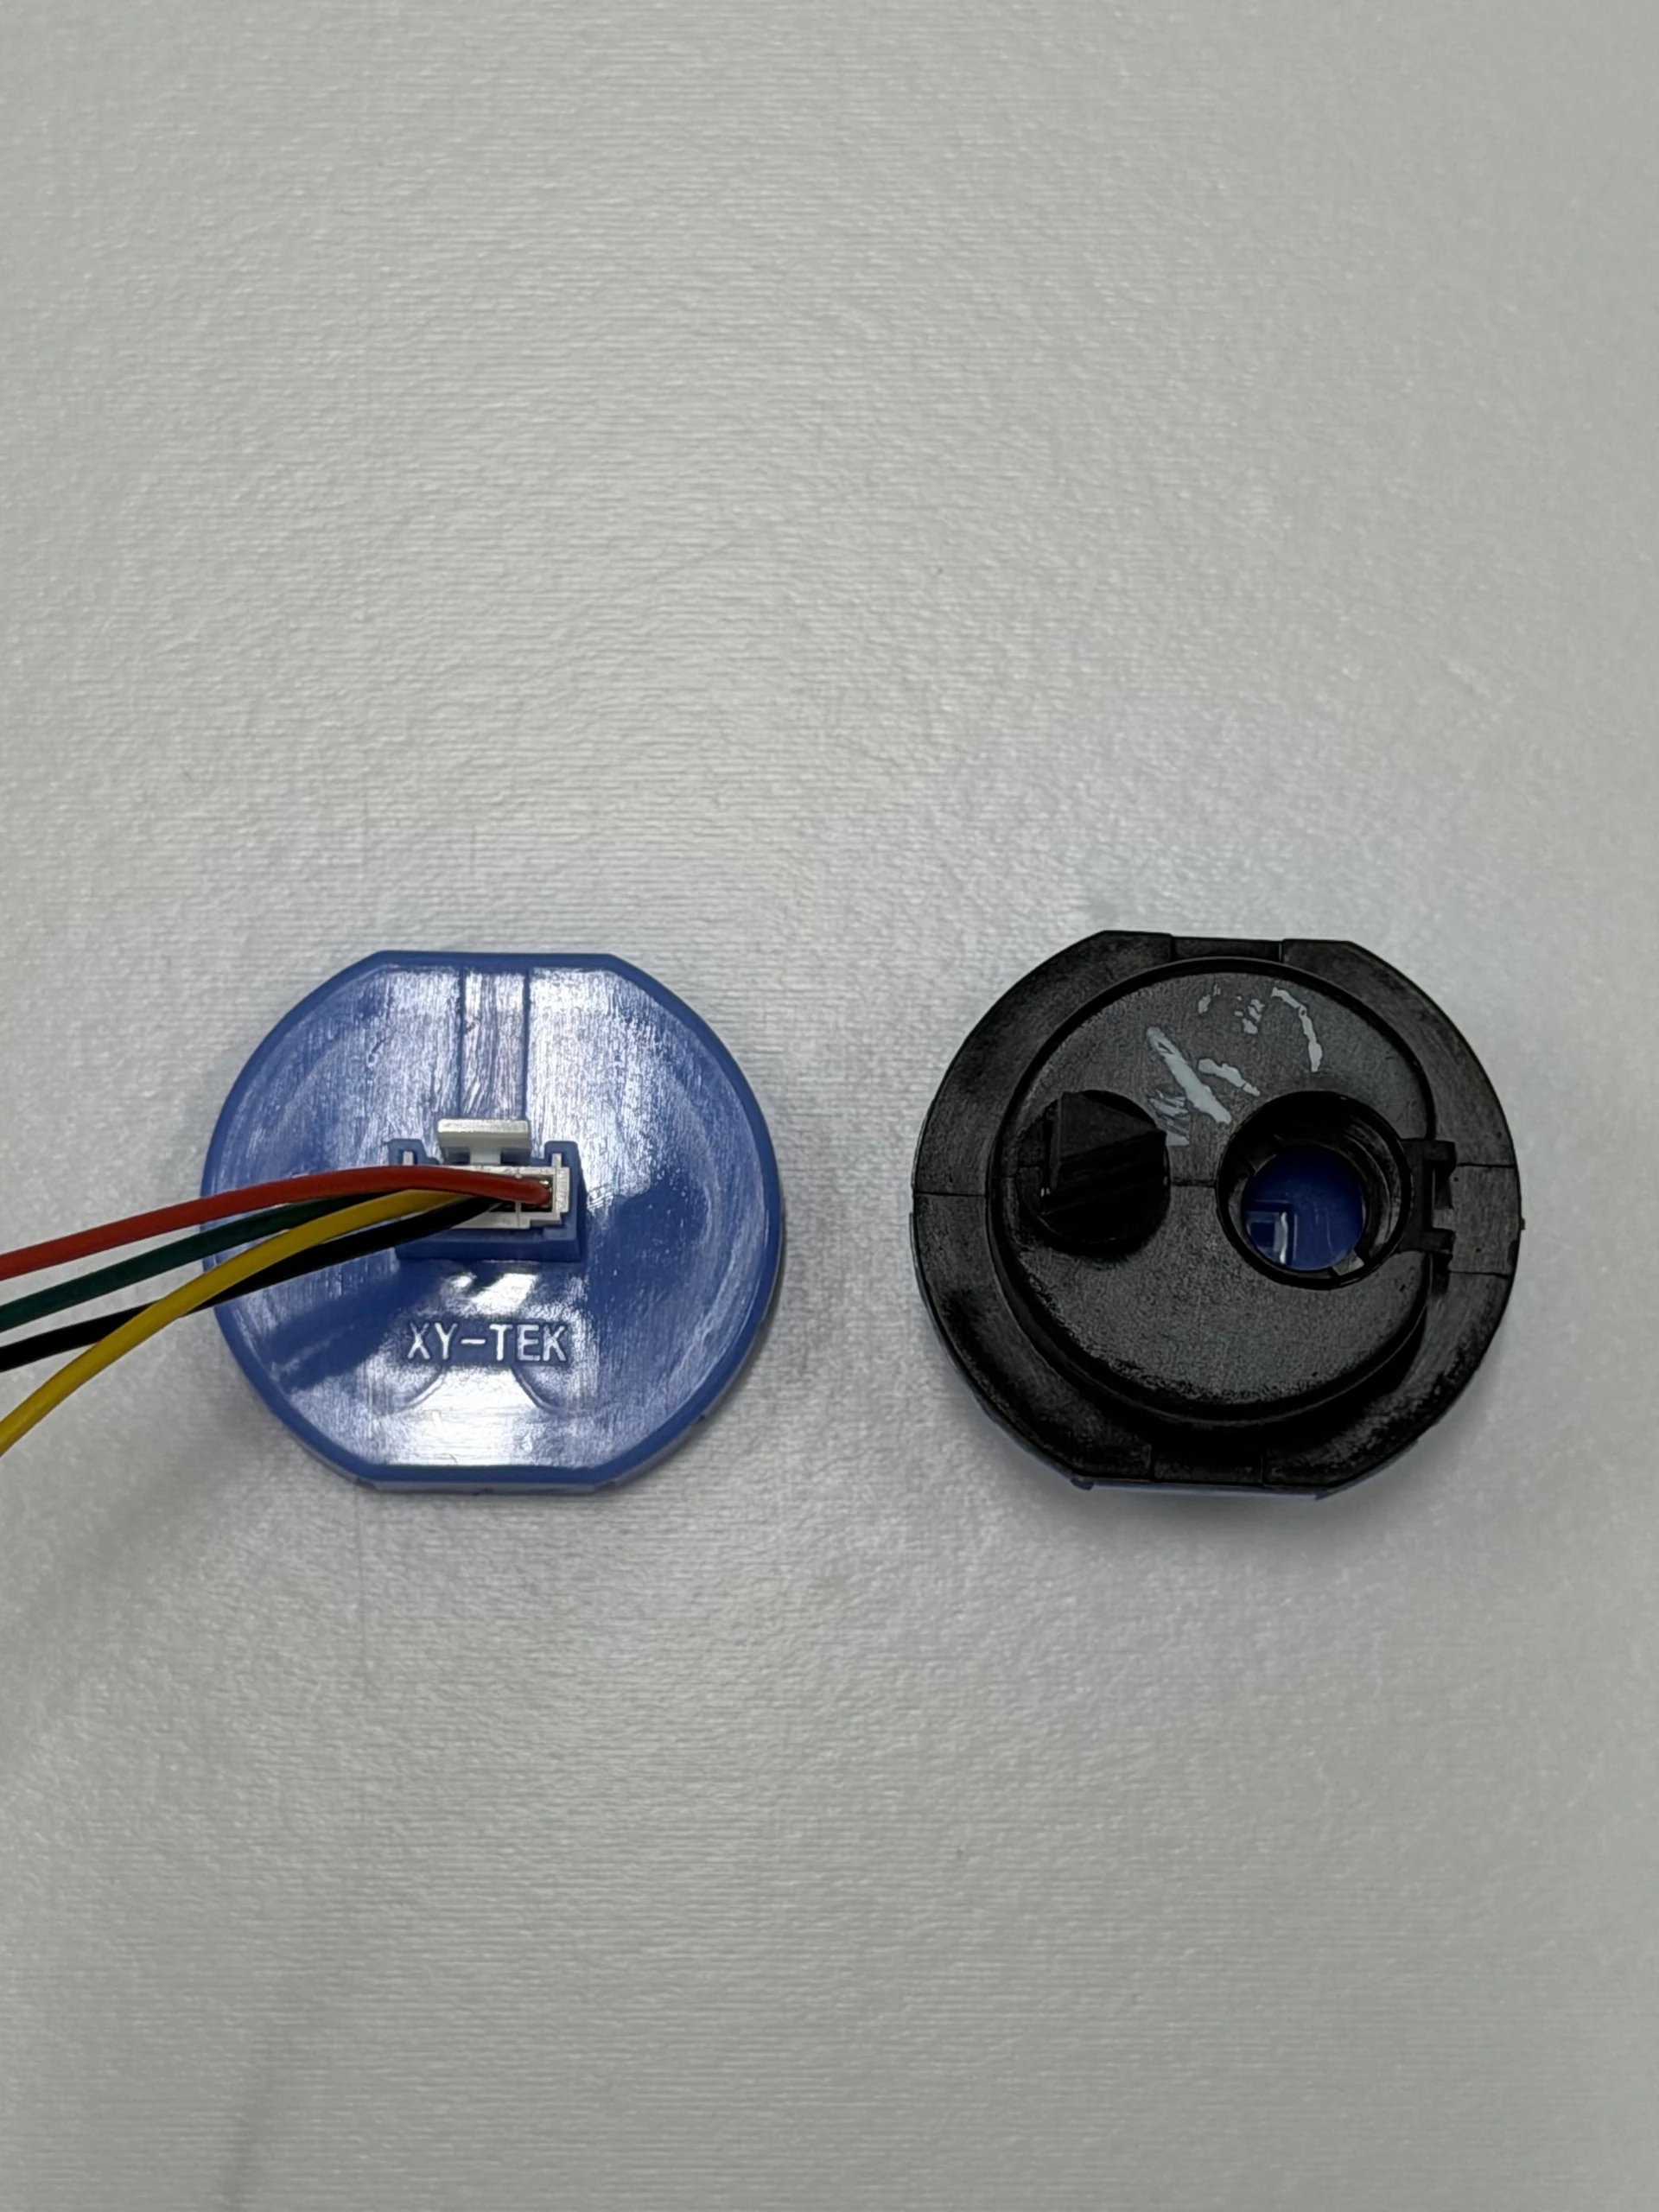
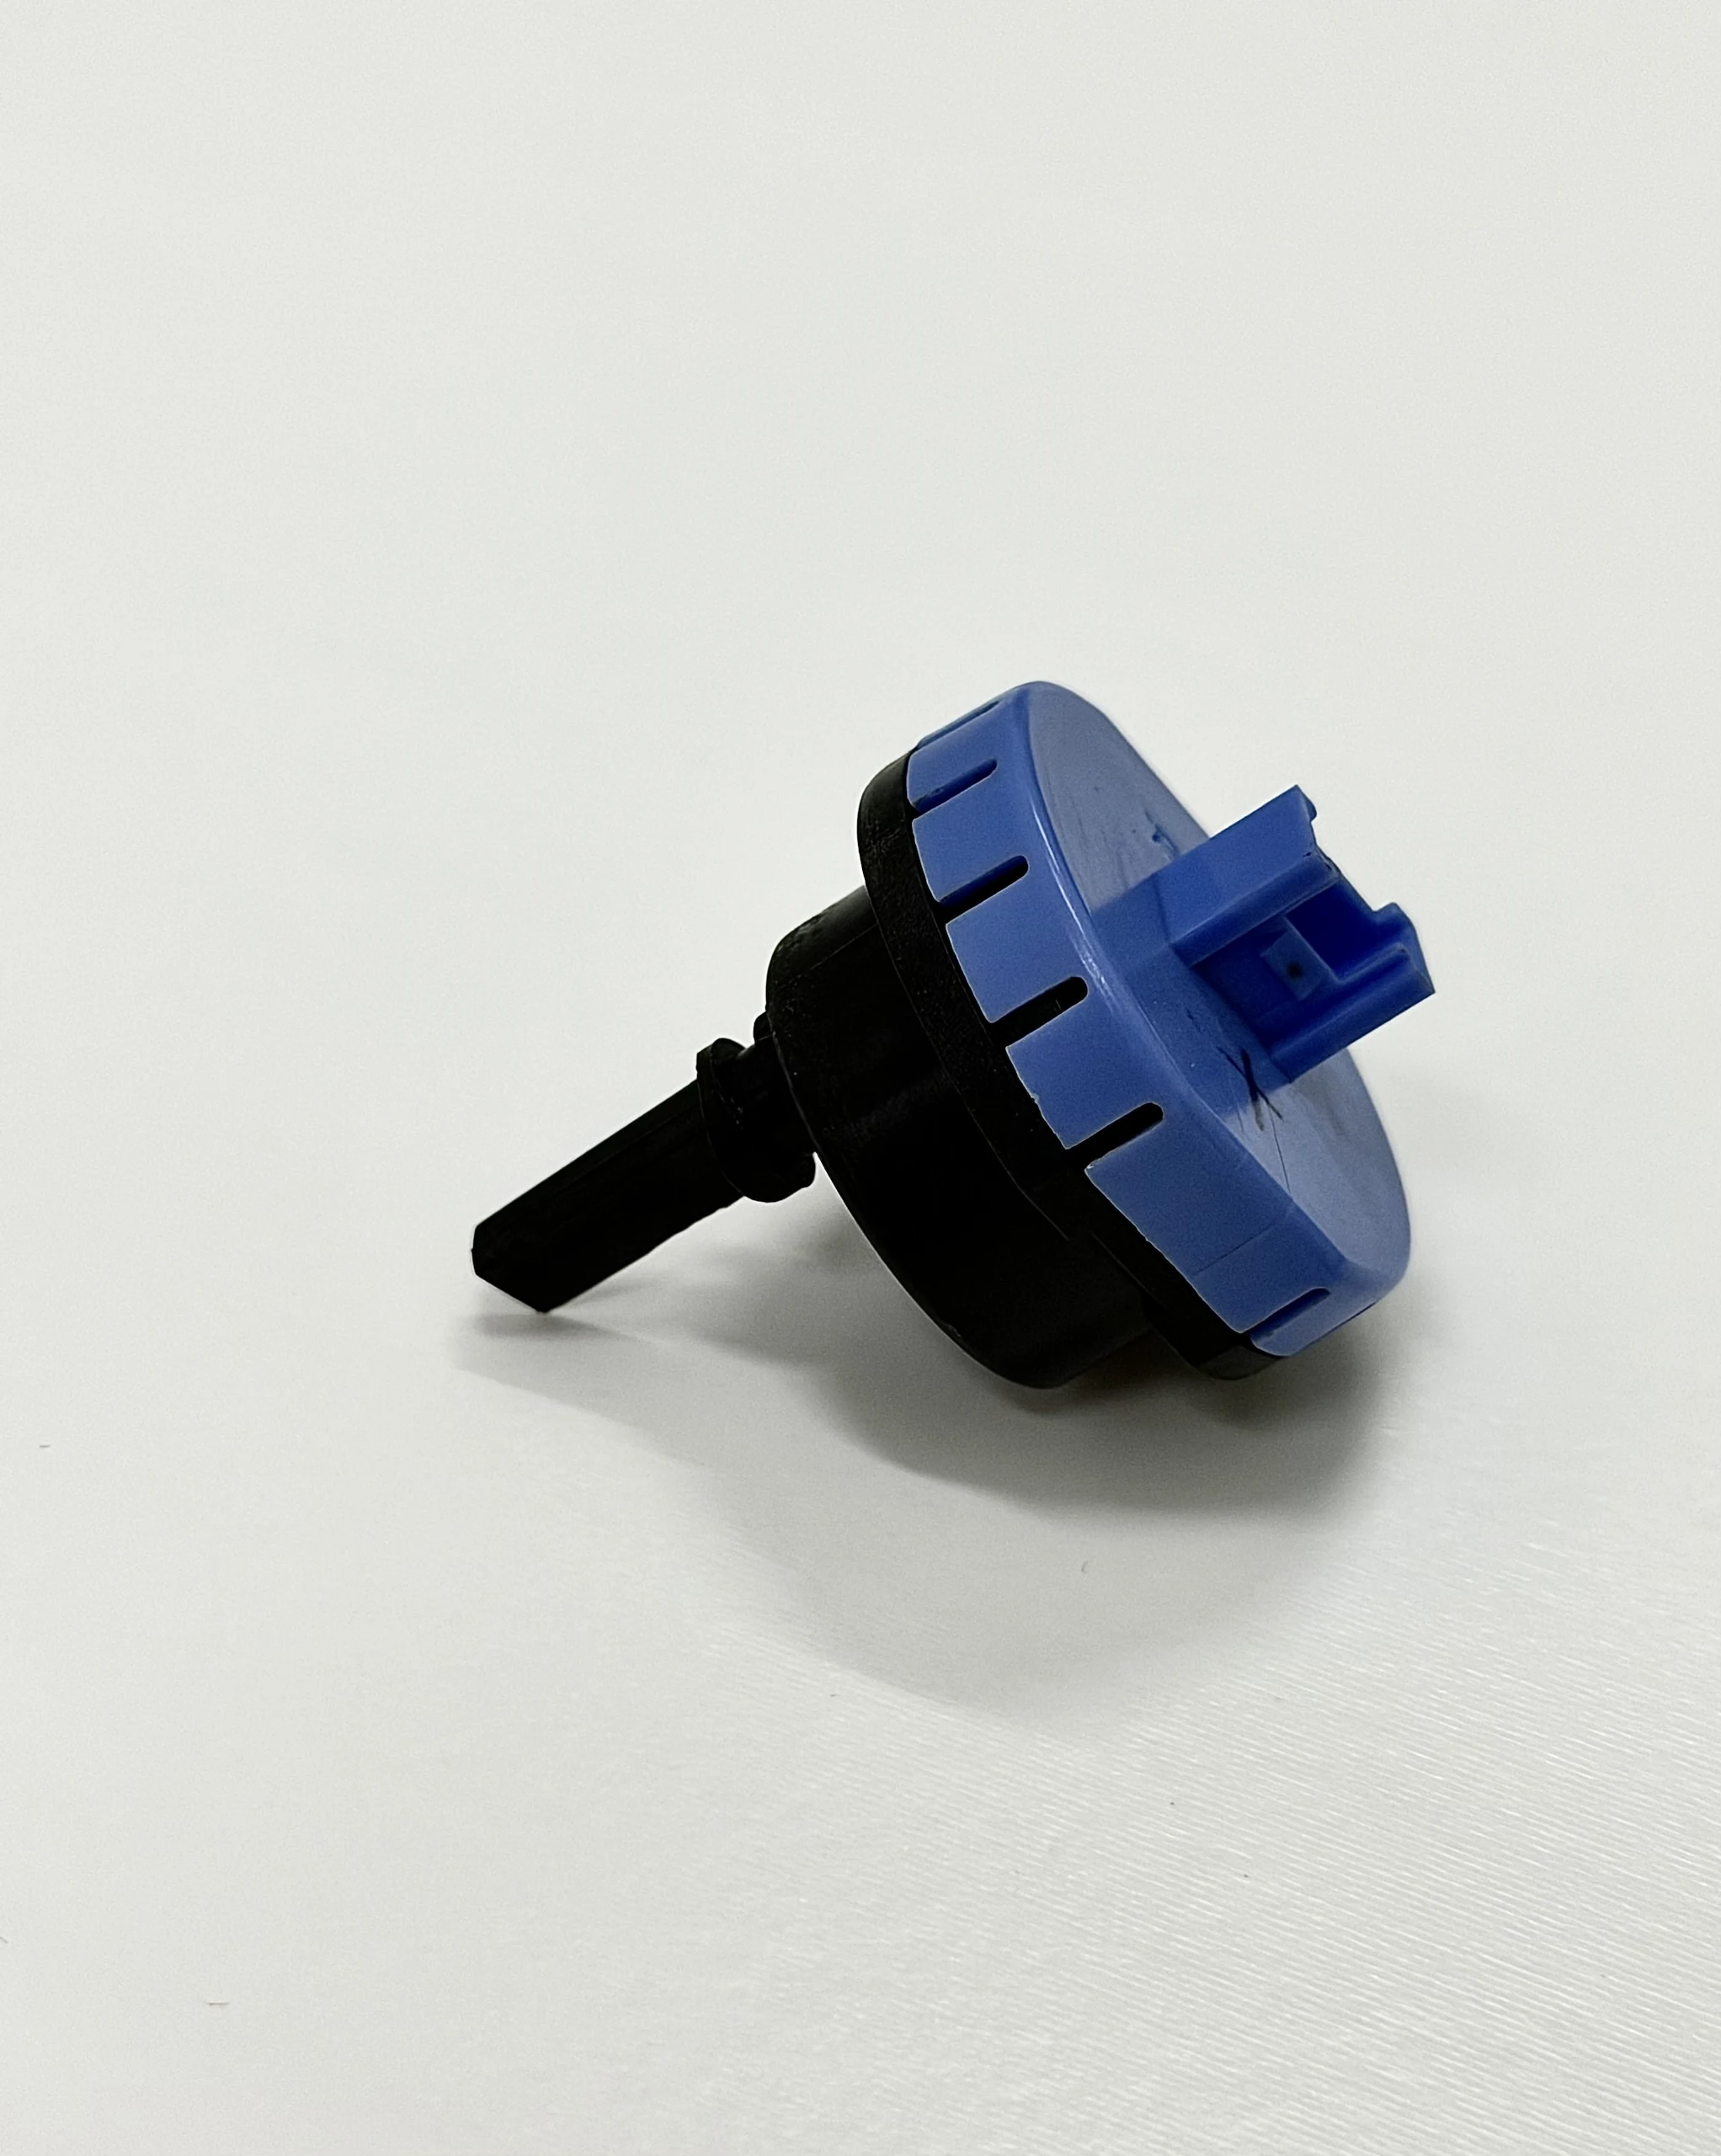
Technische Daten
| Prozess | Kundenspezifisches Präzisions-Kunststoffspritzgießen |
|---|---|
| Produktgruppe | Gehäuse für Ultraschall-Flüssigkeitsdurchflusssensoren |
| Typische Anwendungen | Ultraschallmessgeräte für kleine Rohre, Flüssigkeitsdurchflusssensoren und abgedichtete Messmodule |
| Materialoptionen | PBT, PPS, PA, PC/ABS und andere technische Kunstharze, ausgewählt für Dichtheit, Elektronikschutz und Fluidverträglichkeit |
| Engineering-Fokus | präziser akustischer Pfad und Sensorpositionierung, glatte und gleichmäßige interne Strömungskanäle sowie zuverlässige Abdichtung und geschützte elektronische Schnittstellen |
| Projektunterstützung | DFM-Überprüfung, Formenkonstruktion, Formenversuche, Montagevalidierung und Serienproduktion |
| Individualisierung | Geometrie, Farbe, Textur, Harz, Einsätze und Verpackung können gemäß den Projektanforderungen entwickelt werden |
Empfohlene Produkte
Entdecken Sie unsere hochpräzisen Spritzgussteile, auf die Branchenführer weltweit vertrauen.