Englisch
 Spanisch
 Portugiesisch
 Russisch
 Arabisch
 Französisch
 Deutsch
 Chinesisch
 Japanisch
 Koreanisch


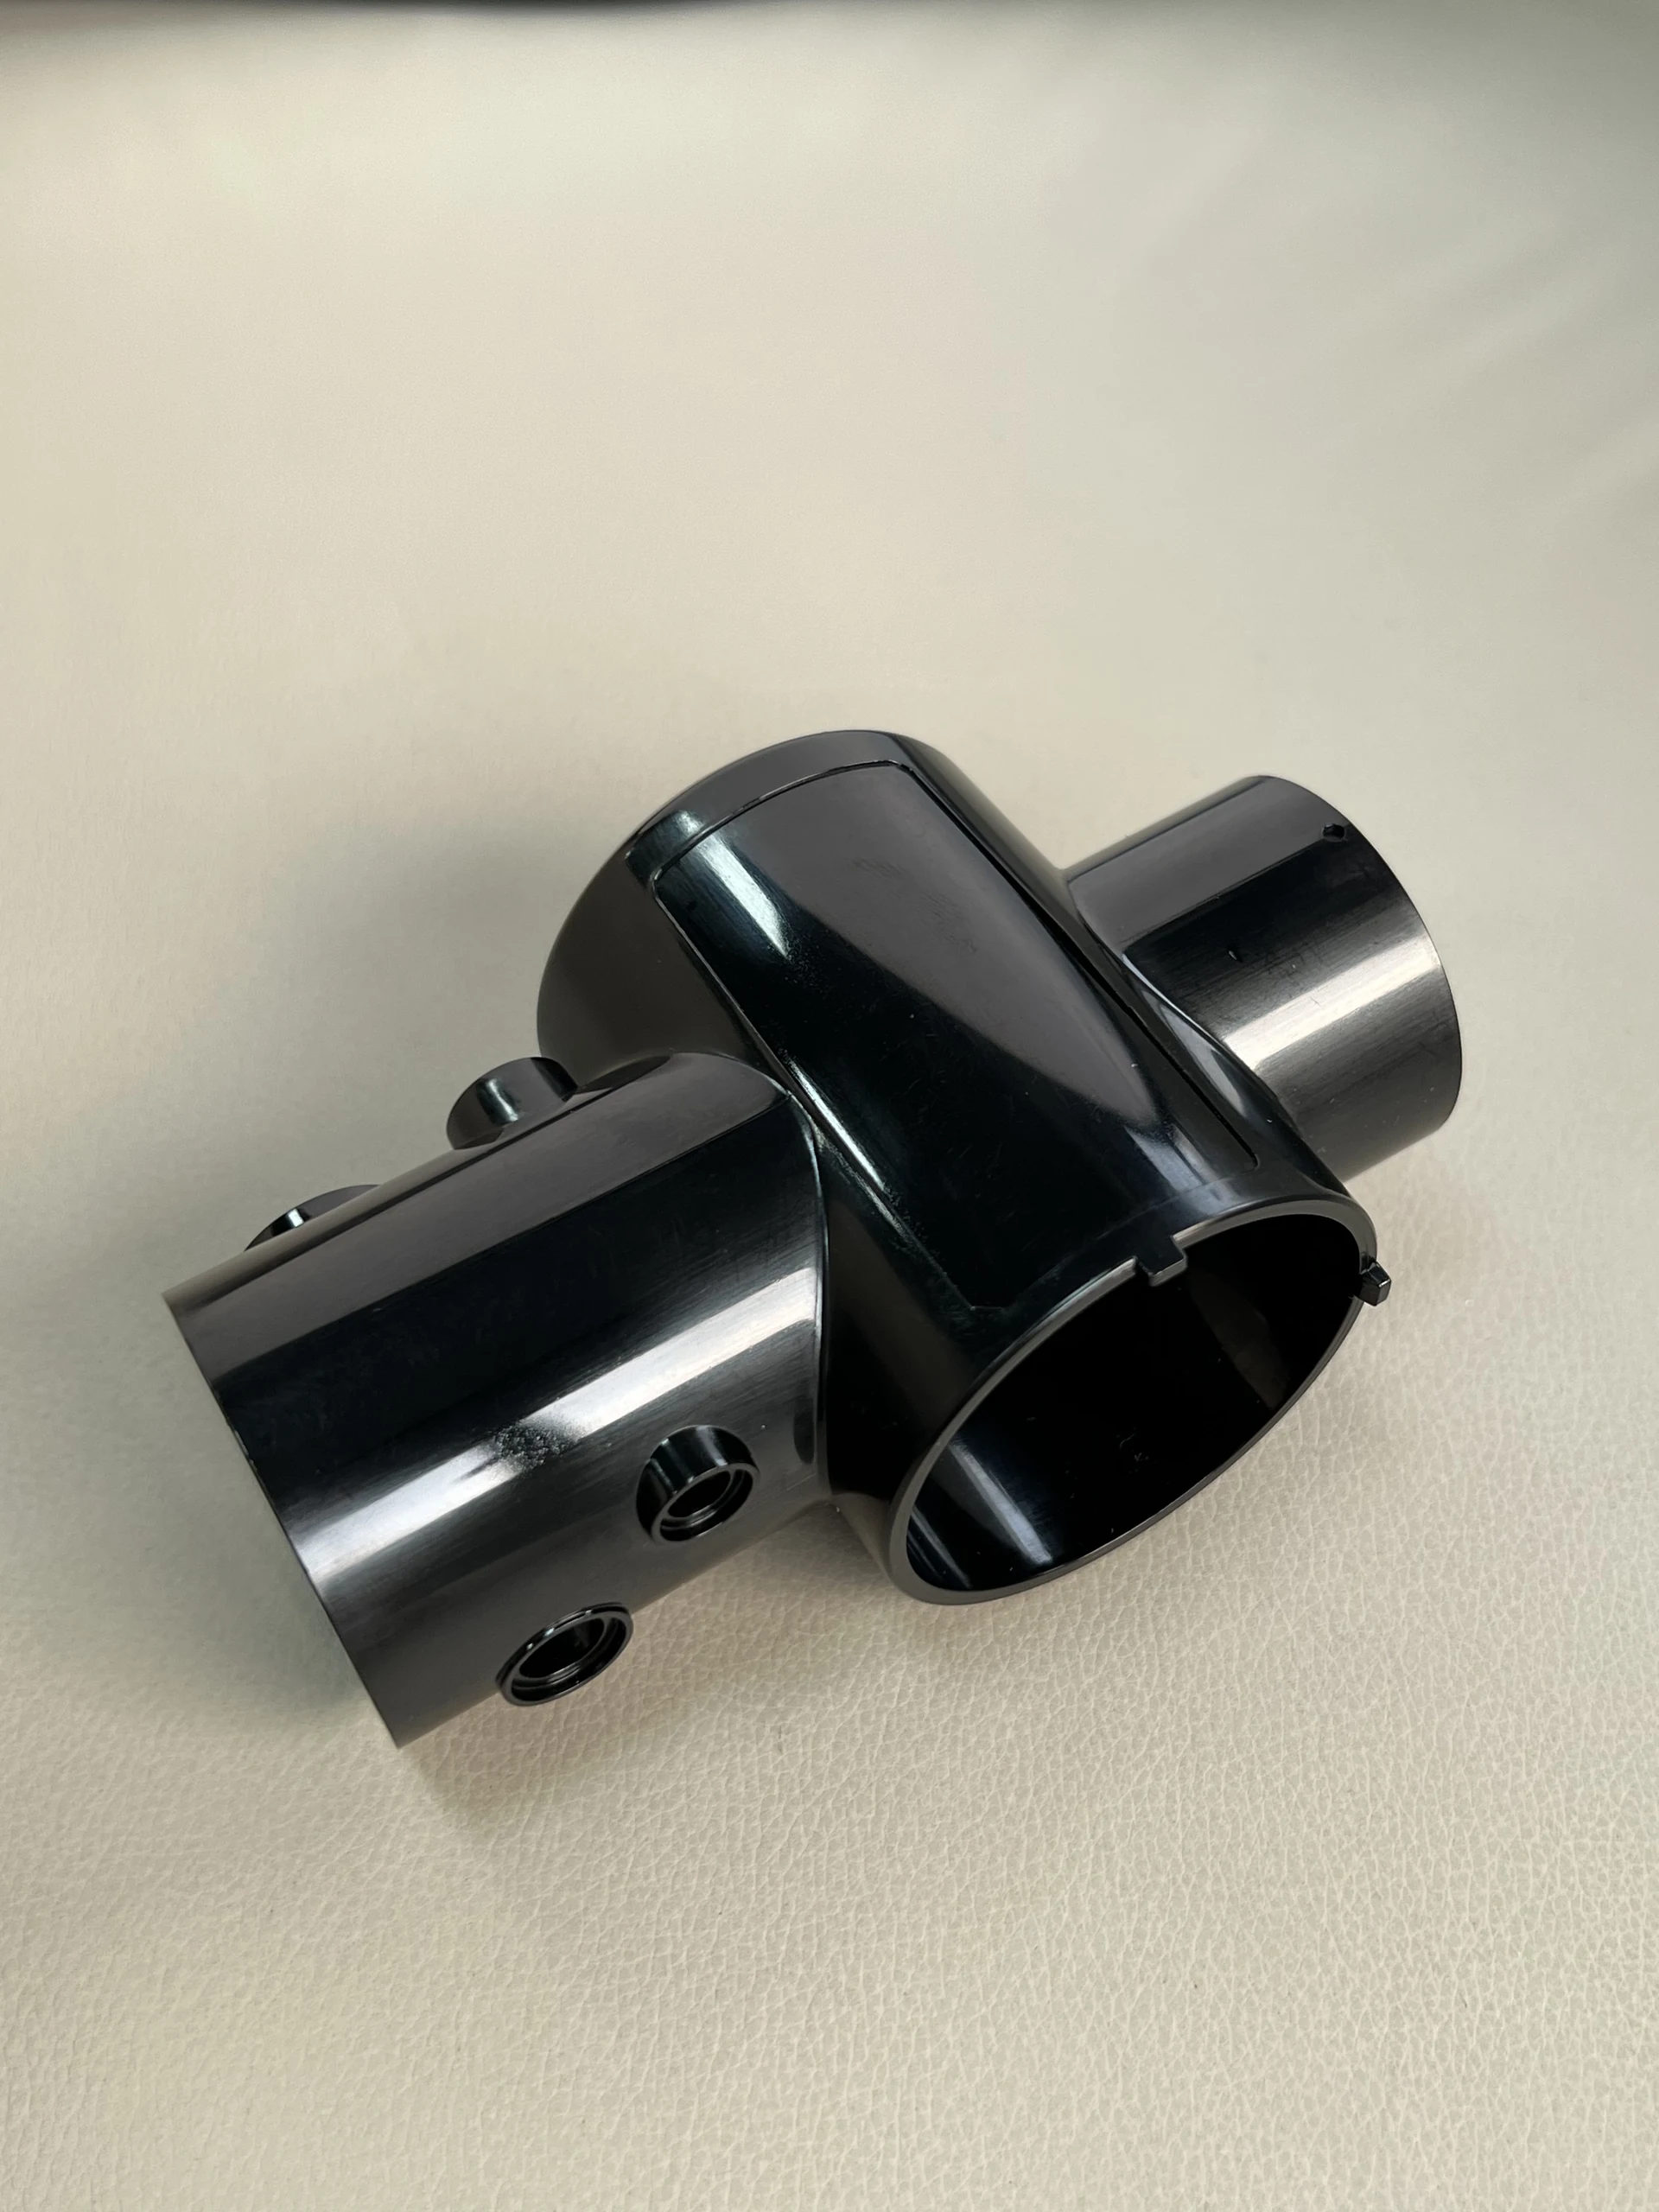
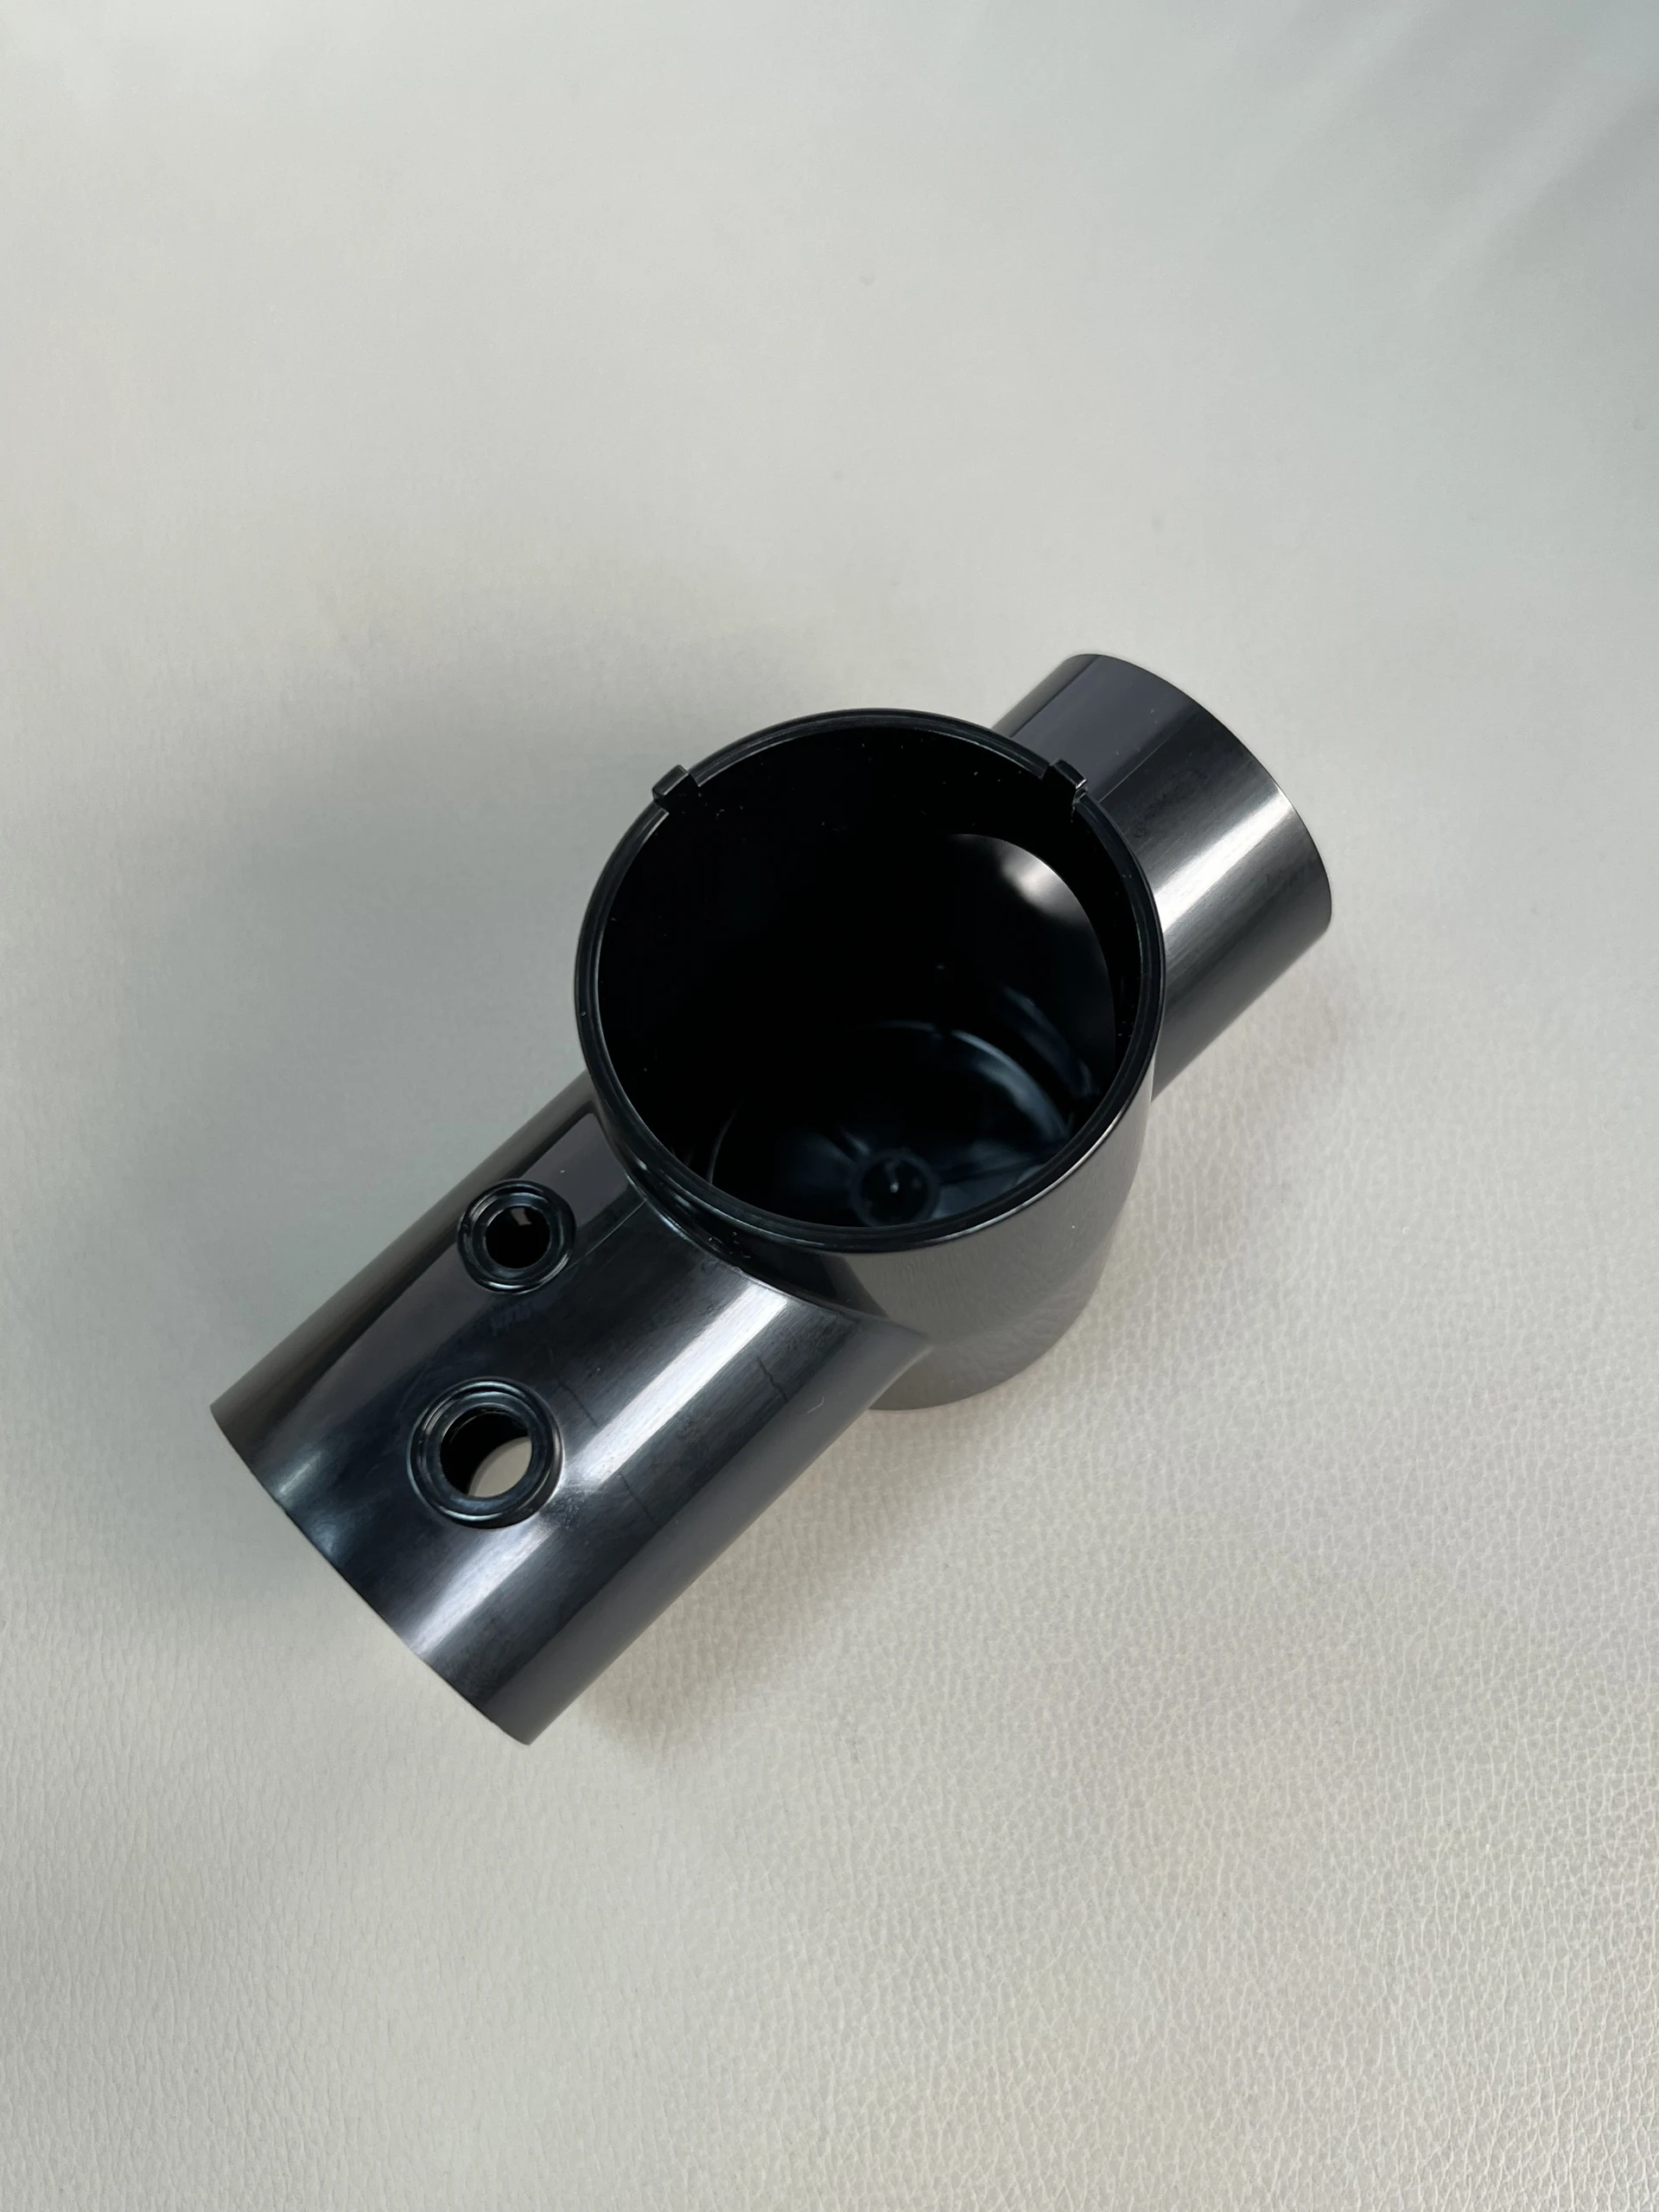
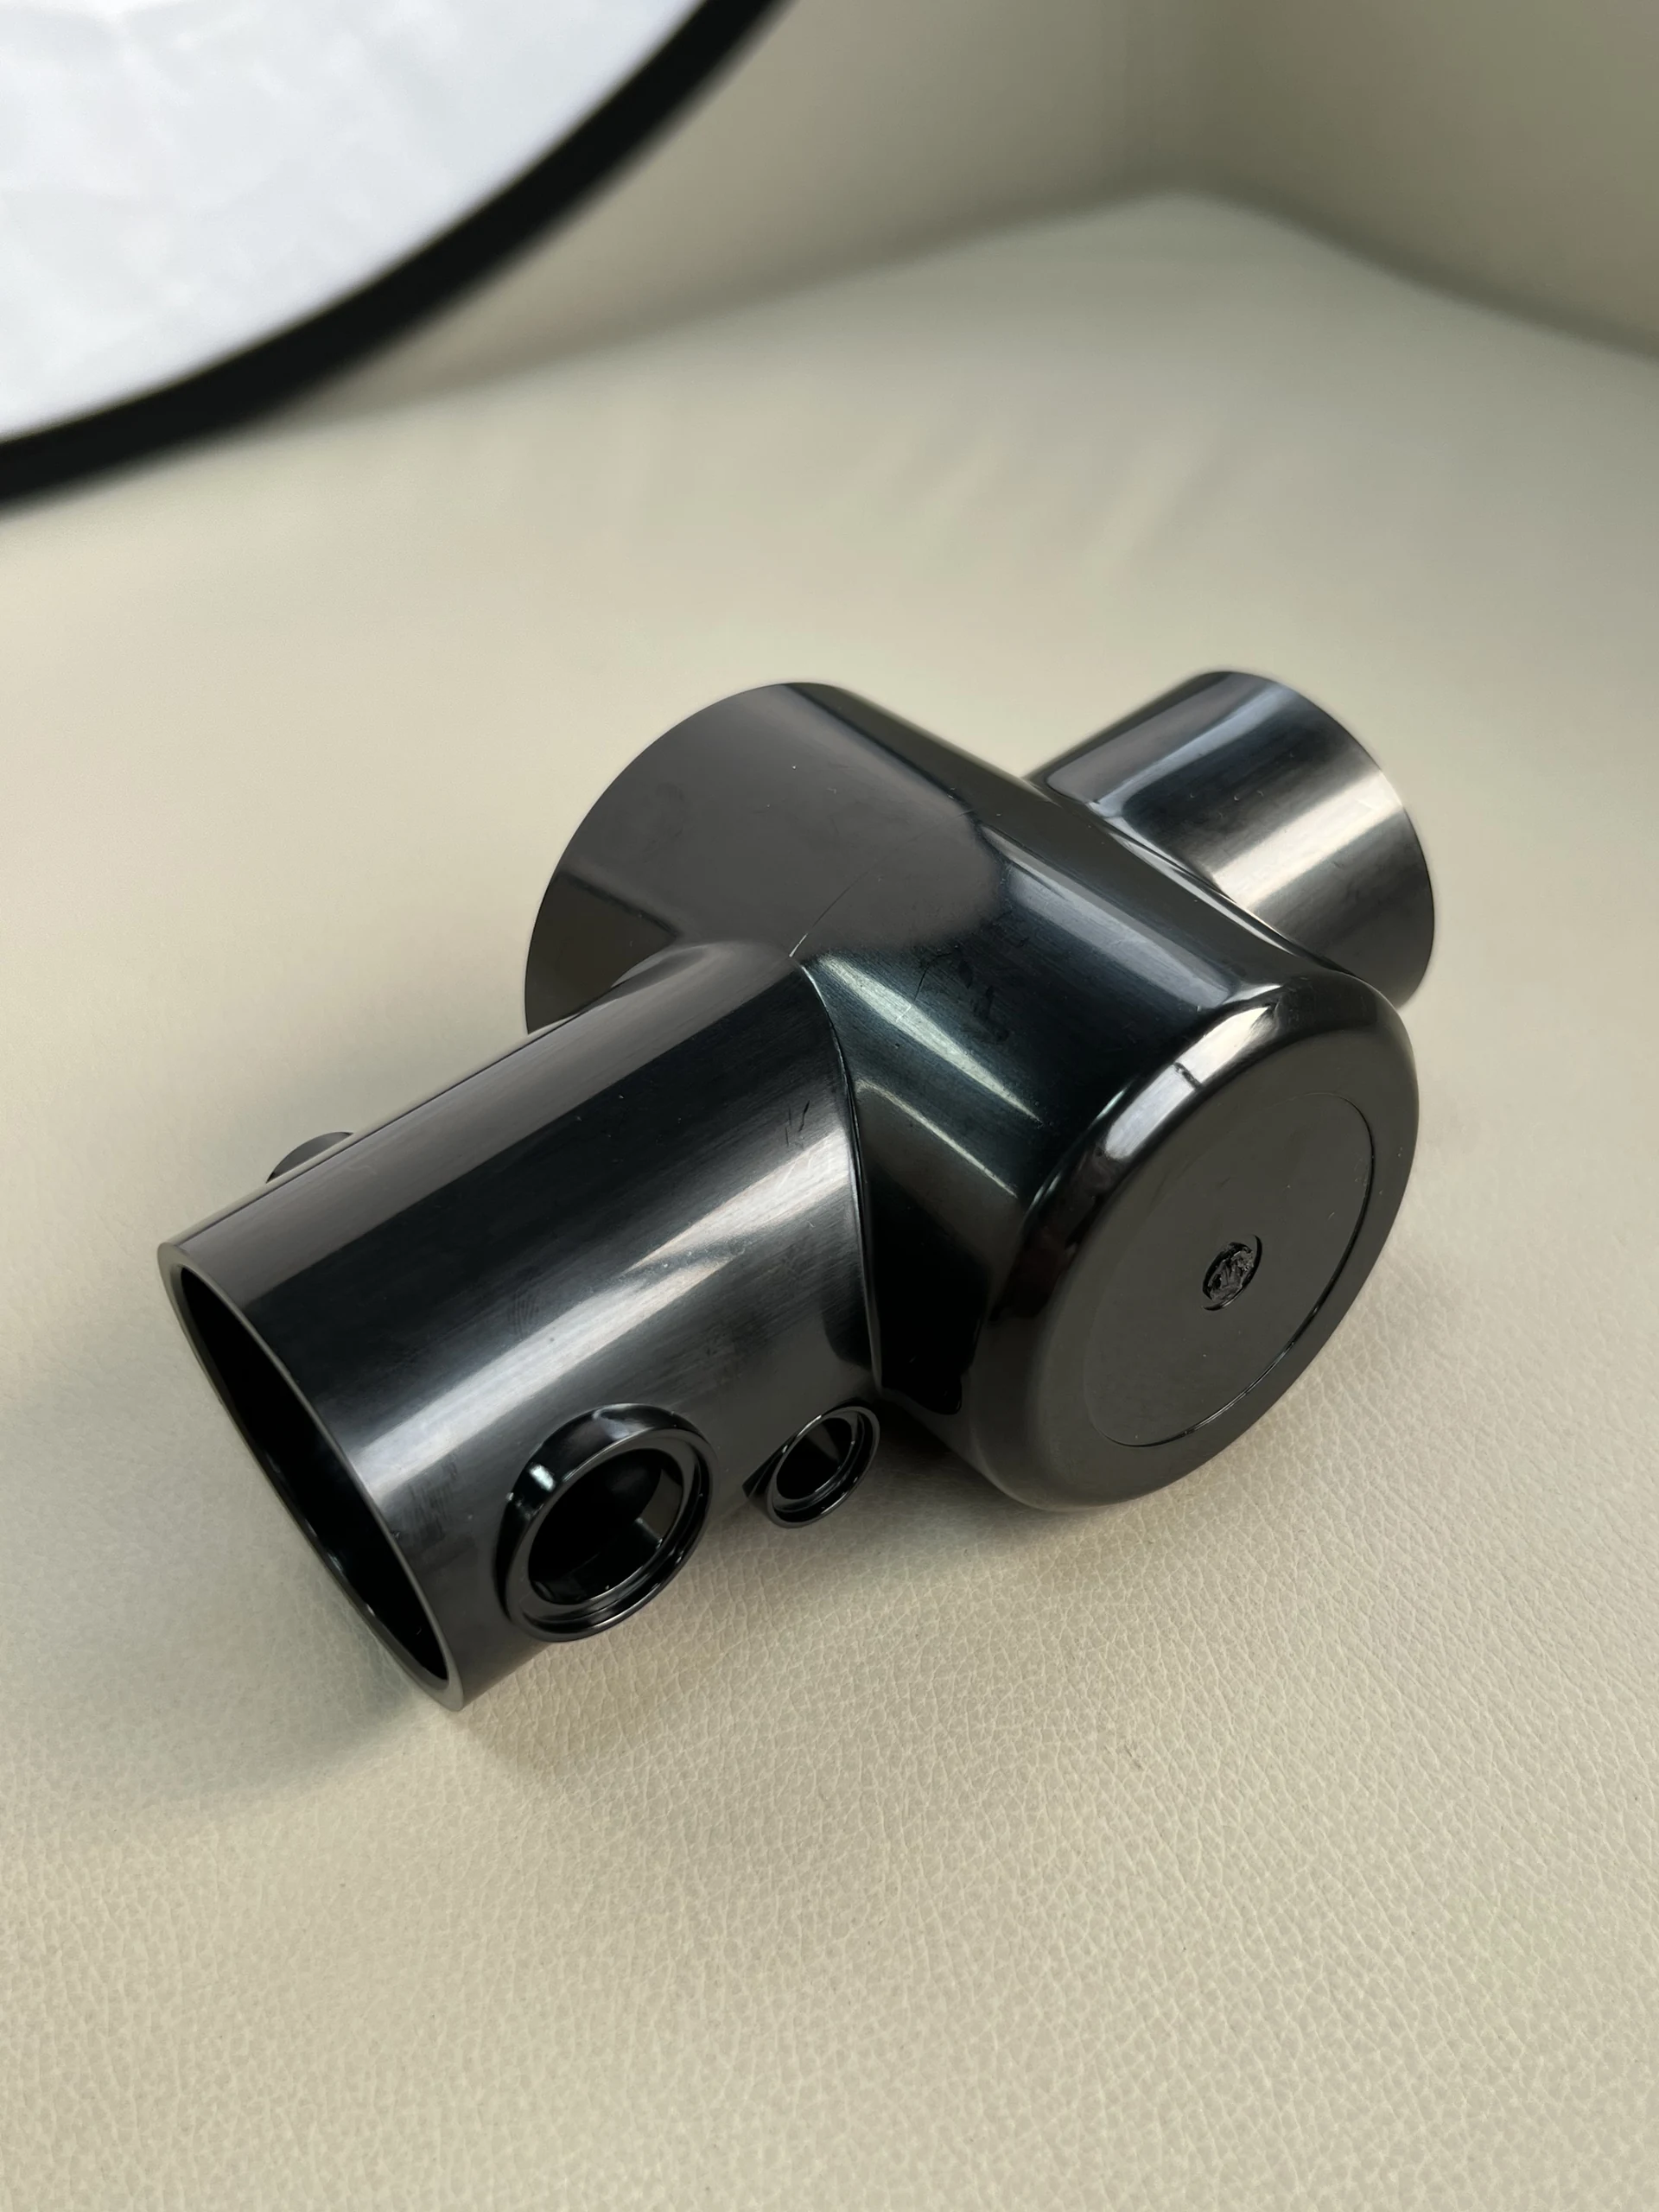
Griff und Gehäusekomponenten für elektronische Endoskope
JingZhan entwickelt kundenspezifische Komponenten für Griff und Gehäuse elektronischer Endoskope für Griffe elektronischer Endoskope, Bediengriffe und komplette Gehäusebaugruppen. Der Formgebungsplan wird rund um eine ergonomische Griffigkeit und die Platzierung der Bedienelemente, präzise interne Stützen für Elektronik und Kabel sowie saubere Gehäusefugen mit stabilen Befestigungspunkten entwickelt. Harzauswahl, Anspritzposition, Trennebenen und Prüfpunkte werden auf die Paarungsteile, die Betriebsumgebung und das erwartete Produktionsvolumen abgestimmt.
Produktübersicht
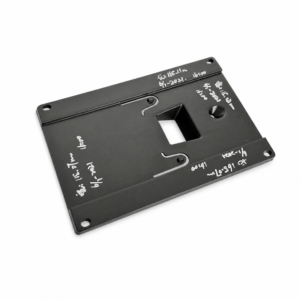
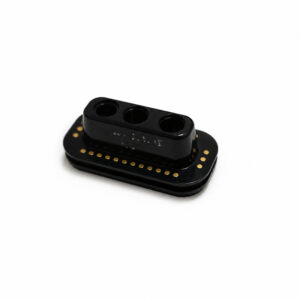
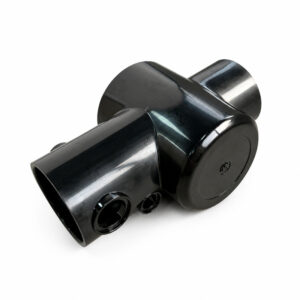
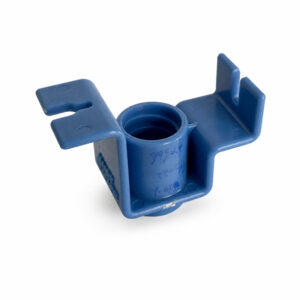
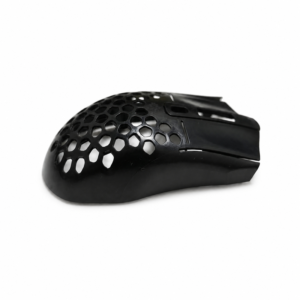
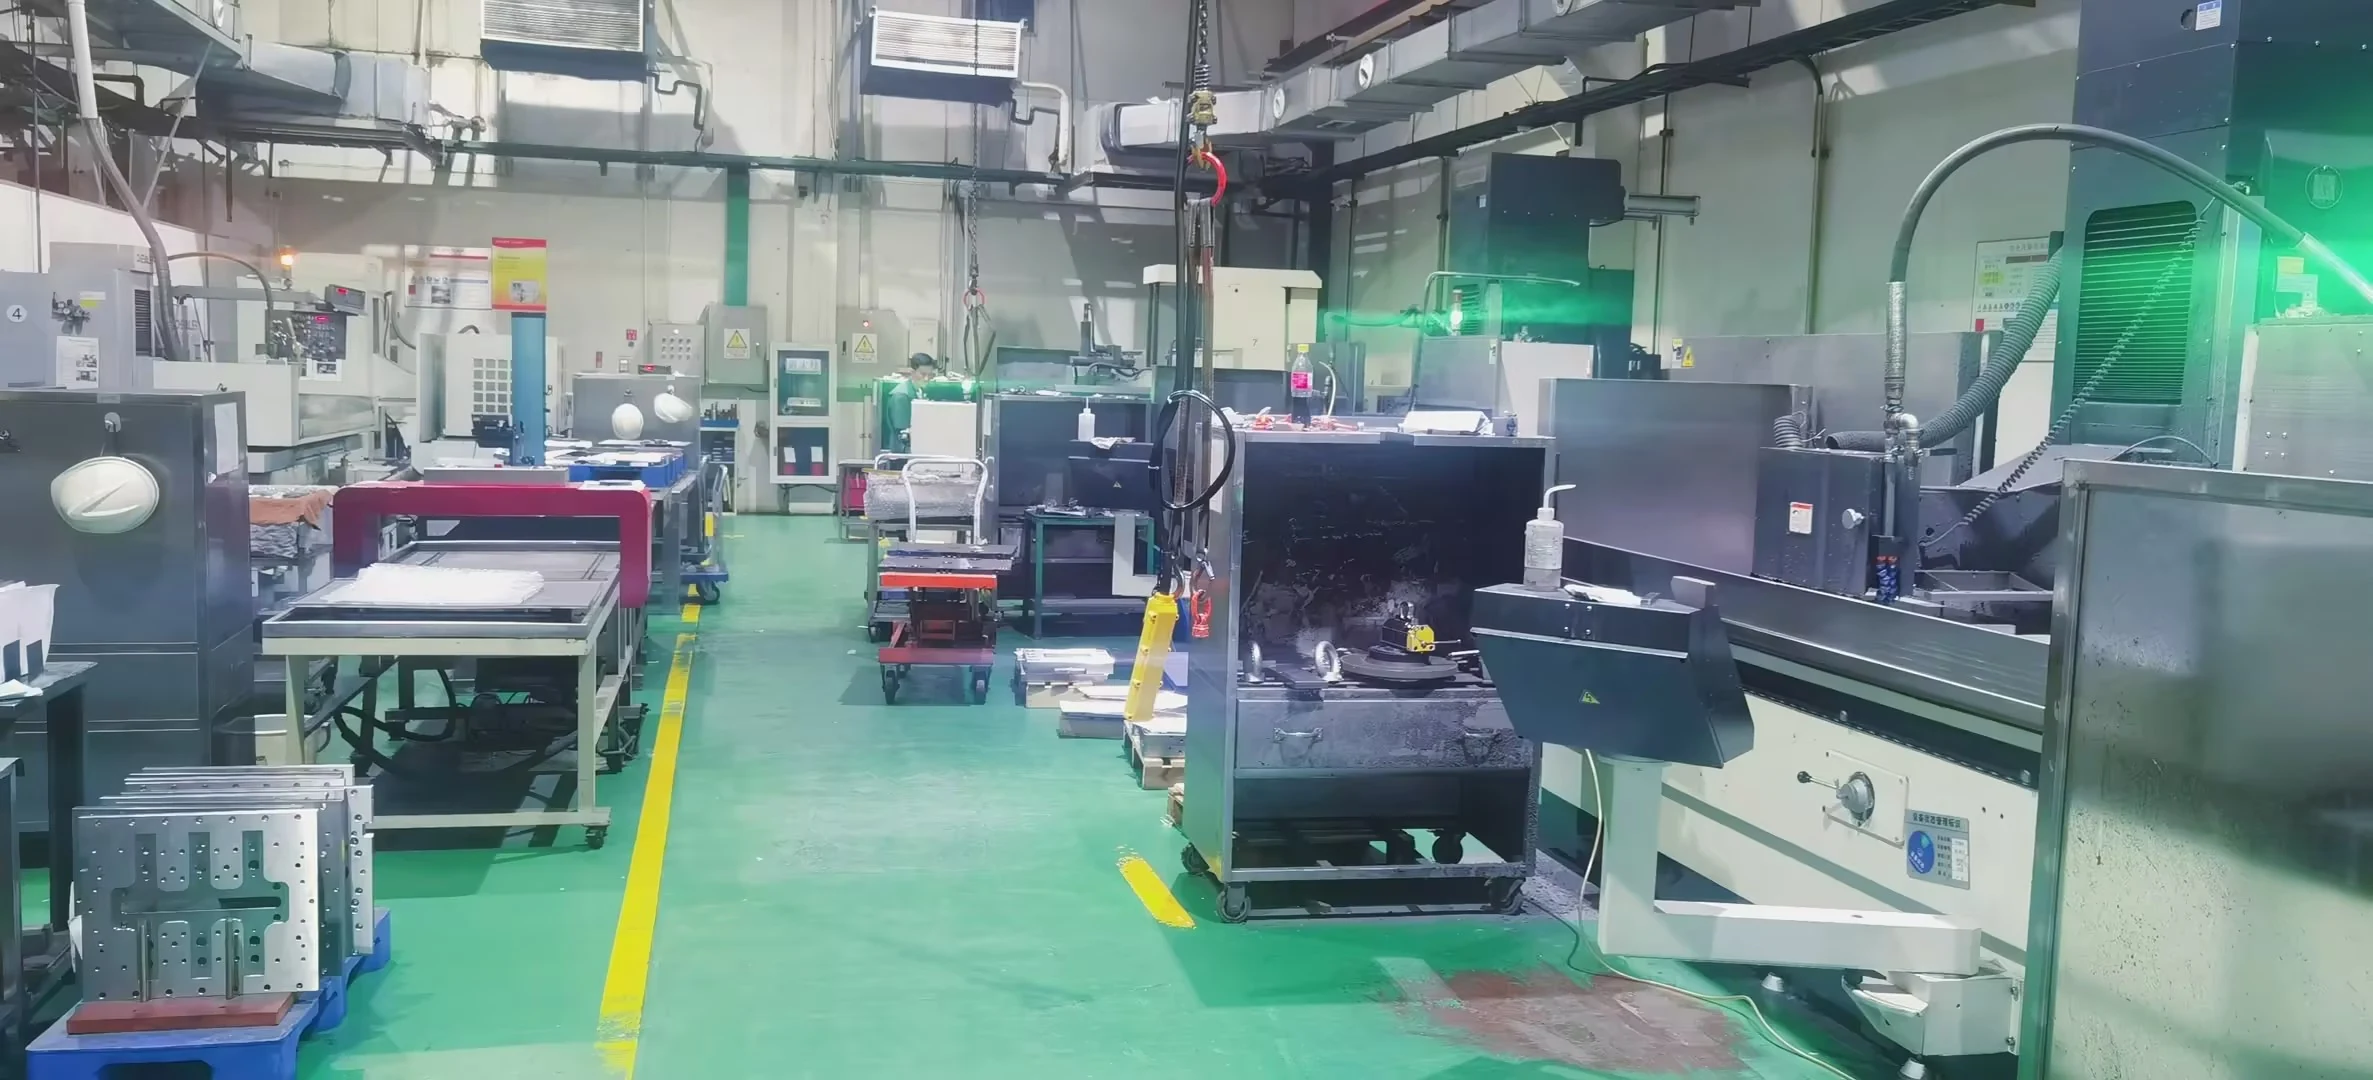
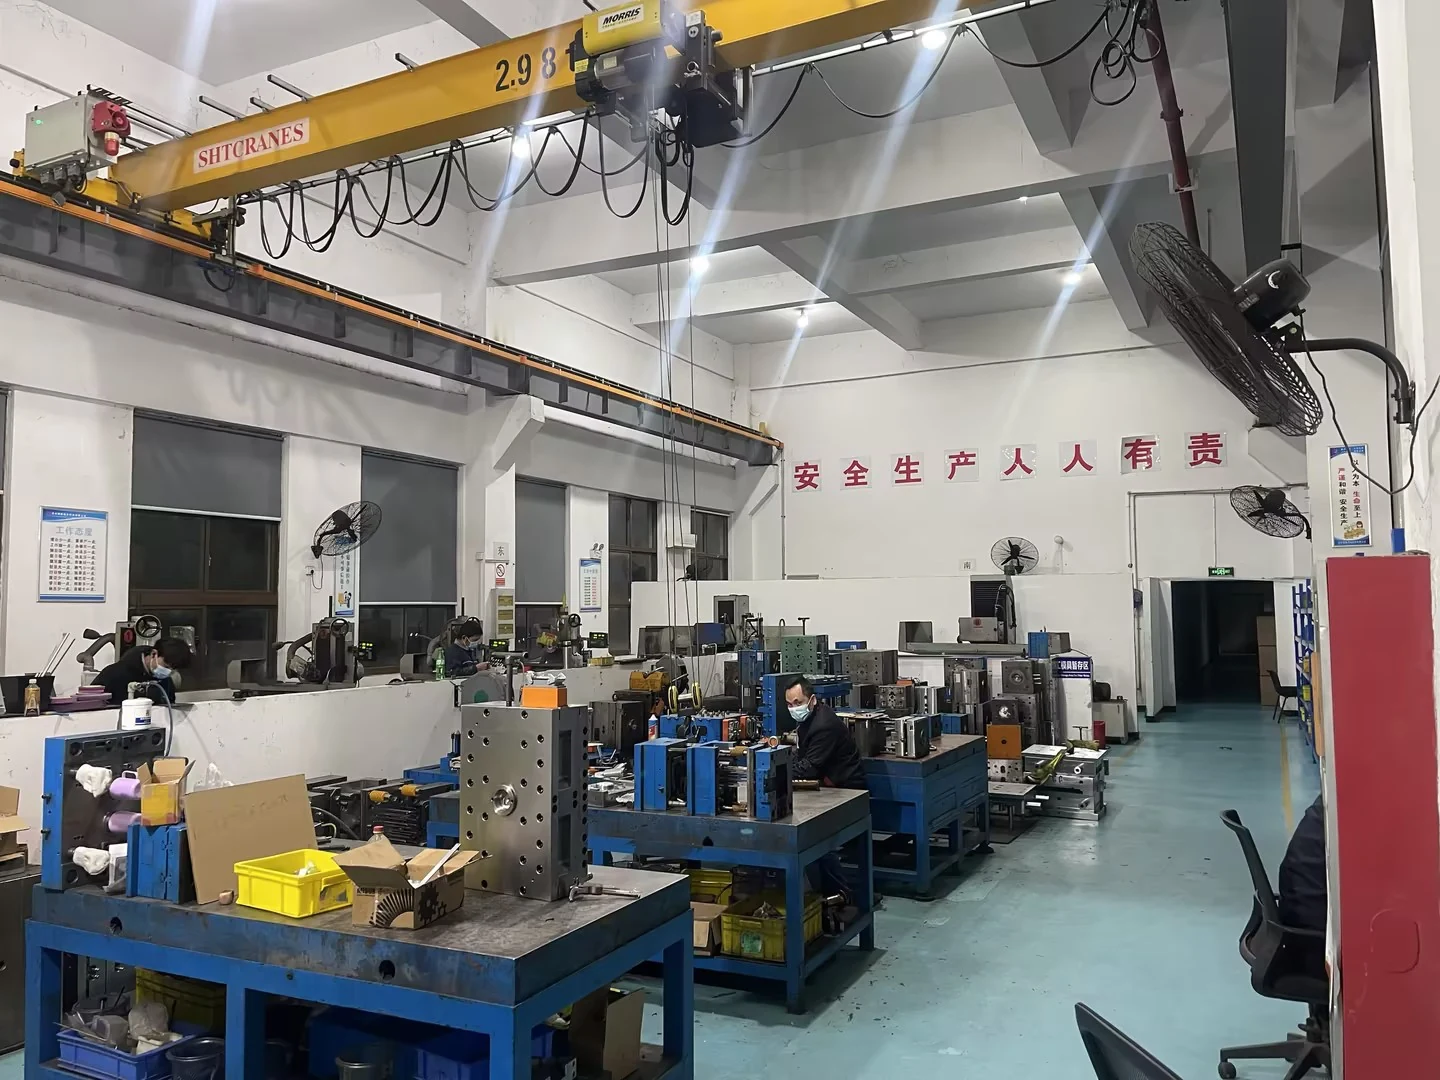
Griffgehäuse vereinen die Oberflächen, die der Bediener hält, mit den internen Merkmalen, die Wellen, Bedienelemente und angrenzende Teile positionieren. JingZhan unterstützt kundenspezifisches Formendesign, Versuche und wiederholtes Spritzgießen für Griff- und Gehäusekomponenten. Die Fertigungsprüfung beginnt mit der vollständigen Baugruppe und gleicht das äußere Erscheinungsbild mit den inneren Toleranzen und der Befestigungsgeometrie ab. Die Fotos zeigen tatsächliche Firmenmuster, keine standardmäßigen einbaufertigen Geräteersatzteile. KONSTRUKTION UND FERTIGUNG Funktionale Bezüge für zylindrische Schnittstellen, Seitenöffnungen und Deckelfugen festlegen. Nach Möglichkeit CAD des Gegenstücks bereitstellen. Entwurf und Entformungsrichtung prüfen, damit Werkzeugzugang und Entformung die für die fertige Baugruppe erforderlichen Positionen nicht beeinträchtigen. Prüfen Sie die Wandübergänge um den Hauptkörper, die rohrförmigen Fortsätze und die Bossen. Balancieren Sie Füllung und Kühlung aus, um Verzug und sichtbare Einfallstellen zu begrenzen. Versuchsprüfungen sollten sowohl die Abmessungen als auch das Montageverhalten umfassen, insbesondere dort, wo zwei Oberflächen nach dem Formen ausgerichtet bleiben müssen. Berührungsbereiche und Sichtflächen identifizieren, mit vereinbarten Grenzwerten für Angussabdrücke, Auswerfermarkierungen, Grat und Textur. Referenzmuster für die Farb- und Glanzfreigabe verwenden. Ein poliert wirkendes Muster definiert für sich genommen nicht die Oberfläche des nächsten Produktionsauftrags. Geben Sie den Schraubeneingriff, die Clipauslenkung, die Einsatzposition und den Zugang für die Montage an. Definieren Sie jegliche Reinigungsbelastung und Anforderungen an die wiederholte Verwendung. Wählen Sie das Harz aus und bestätigen Sie die Passung unter den vorgesehenen Bedingungen, anstatt allein aus der Gehäuseform eine Haltbarkeitsaussage abzuleiten. TECHNISCHE SPEZIFIKATIONEN PRODUKTION UND WIEDERHOLTE LIEFERUNG Die Anlagenaufzeichnungen des Unternehmens umfassen Spritzgussmaschinen von 50 bis 500 Tonnen, CNC-Bearbeitung und EDM für die Werkzeugherstellung sowie Ressourcen zur Maßprüfung einschließlich KMM und optischer Messung. Die gewählte Presse und Kavitätenanordnung hängen von Harz, projizierter Fläche und Jahresvolumen ab. Bei Gehäuseversuchen sollten Montagevorrichtungen oder tatsächliche Gegenstücke verwendet werden, wenn ein reiner Maßbericht die Passung nicht feststellen kann. Vereinbaren Sie die Zeichnungsrevision, die Harzsorte, die freigegebenen Muster und die qualitätskritischen Merkmale vor der Freigabe. Erfassen Sie Materialchargen und Formbedingungen, prüfen Sie Erstmusterteile und verwenden Sie die Kavitätenkennzeichnung, wo dies festgelegt ist. Legen Sie Verpackung, Stichprobenprüfung und Änderungsfreigabe fest, damit spätere Lieferungen mit derselben Basis verglichen werden können. Werkzeugwartung und der Austausch von Einsätzen sollten anhand des tatsächlichen Produktionsbedarfs geplant werden. Die Werkzeuginvestition wird separat vom Stückpreis angeboten. Teilen Sie den Jahresbedarf und die Abrufmengen mit, damit Kavitätenzahl, Beschaffung und Chargenkosten gemeinsam geprüft werden können. VERWANDTE ANWENDUNGEN Steuerungsgriffkörper und angrenzende Gehäuse für kundenseitig entwickelte elektronische Endoskopgeräte. Handstücke von Inspektionsinstrumenten, die gekrümmte Außenflächen und abgestimmte Wellen- oder Modulschnittstellen erfordern. Kundenspezifische Instrumentengehäuse-Familien, geliefert als zueinander passende Formteile unter einer gemeinsamen Baugruppenrevision. These photographs show manufactured component examples, not finished medical devices. Medizinisch suitability, biocompatibility, cleaning or sterilisation compatibility and device approval require a defined project scope and customer validation; they are not implied by appearance or resin name. Besprechen Sie Ihre Zeichnung und Ihre Lieferanforderungen. Senden Sie CAD, Harzpräferenz, kritische Merkmale, Jahresbedarf und Freigabemenge. Kontaktieren Sie unser Engineering-Team →Endoskop-Griffgehäuse für wiederholbare Montage
Wesentliche Bearbeitungsanforderungen
Koordinierte innere und äußere Geometrie
Stabile Formgebung gekrümmter Abschnitte
Kontrollierte sichtbare und handhabbare Oberflächen
Befestigungs- und Service-Schnittstellen
Vereinbarte Parameter für Ihr Teil
Parameter
Projektspezifikation
Service
Spezialwerkzeuge, Spritzguss, Musterteile und wiederkehrende Lieferung.
Materialoptionen
ABS, PC/ABS, PC oder ein anderes geprüftes technisches Harz.
Gehäusemerkmale
Körperkonturen, rohrförmige Abschnitte, Anschlüsse und Befestigungsdetails gemäß CAD.
Teilegröße
Anhand der Zeichnung und der ausgewählten Werkzeug-/Maschinenkombination bestätigt.
Toleranzgrundlage
Critical dimensions individually agreed; no universal moulded-part tolerance.
Oberfläche
Farbe, Glanz oder Textur und kosmetische Grenzen, die vor den Versuchen festgelegt werden.
Passungsprüfung
Paarungskomponenten, Messverfahren und Abnahmebedingungen vereinbart.
Lieferumfang
Unmontierte Formteile oder separat kalkulierte Montagevorgänge.
Ausrüstung, Lieferzeit und Auftragsplanung
Planungsposition
Grundlage für das Angebot
DFM-Prüfung
Voraussichtlich 3–5 Werktage nach Erhalt vollständiger Zeichnungen und Anforderungen.
Neuer Werkzeugbau
Indikativ 4–8 Wochen bis zum ersten Werkzeugversuch nach Werkzeugdesign-Freigabe und kommerzieller Freigabe; Korrekturen und Kundenvalidierung sind zusätzlich.
Bestellmengen
Erste Kalkulationsgrundlage: eine Pilotcharge von 500 Stück oder eine Wiederholungscharge von 1.000 Stück pro Teilenummer, Harz und Farbe, vorbehaltlich des Projektangebots.
Wiederholungsbestellungen
Indikativer Zeitraum von 10–15 Werktagen nach Bestätigung der Materialien und des Produktionsslots. Kundenqualifizierung, Sonderbearbeitung und Transport sind zusätzlich.
Halten Sie Wiederholungsbestellungen auf einer genehmigten Basis
Wo diese Komponenten eingesetzt werden können
Technische Daten
| Prozess | Kundenspezifisches Präzisions-Kunststoffspritzgießen |
|---|---|
| Produktgruppe | Griff und Gehäusekomponenten für elektronische Endoskope |
| Typische Anwendungen | Griffe elektronischer Endoskope, Bediengriffe und komplette Gehäusebaugruppen |
| Materialoptionen | PC/ABS, ABS, PA, POM, TPE und andere technische Harze, ausgewählt nach den Montage- und Reinigungsanforderungen des Geräts |
| Engineering-Fokus | ergonomischer Griff und ergonomische Platzierung der Bedienelemente, präzise interne Halterungen für Elektronik und Kabel sowie saubere Gehäusefugen mit stabilen Befestigungspunkten |
| Projektunterstützung | DFM-Überprüfung, Formenkonstruktion, Formenversuche, Montagevalidierung und Serienproduktion |
| Individualisierung | Geometrie, Farbe, Textur, Harz, Einsätze und Verpackung können gemäß den Projektanforderungen entwickelt werden |
Empfohlene Produkte
Entdecken Sie unsere hochpräzisen Spritzgussteile, auf die Branchenführer weltweit vertrauen.