Englisch
 Spanisch
 Portugiesisch
 Russisch
 Arabisch
 Französisch
 Deutsch
 Chinesisch
 Japanisch
 Koreanisch


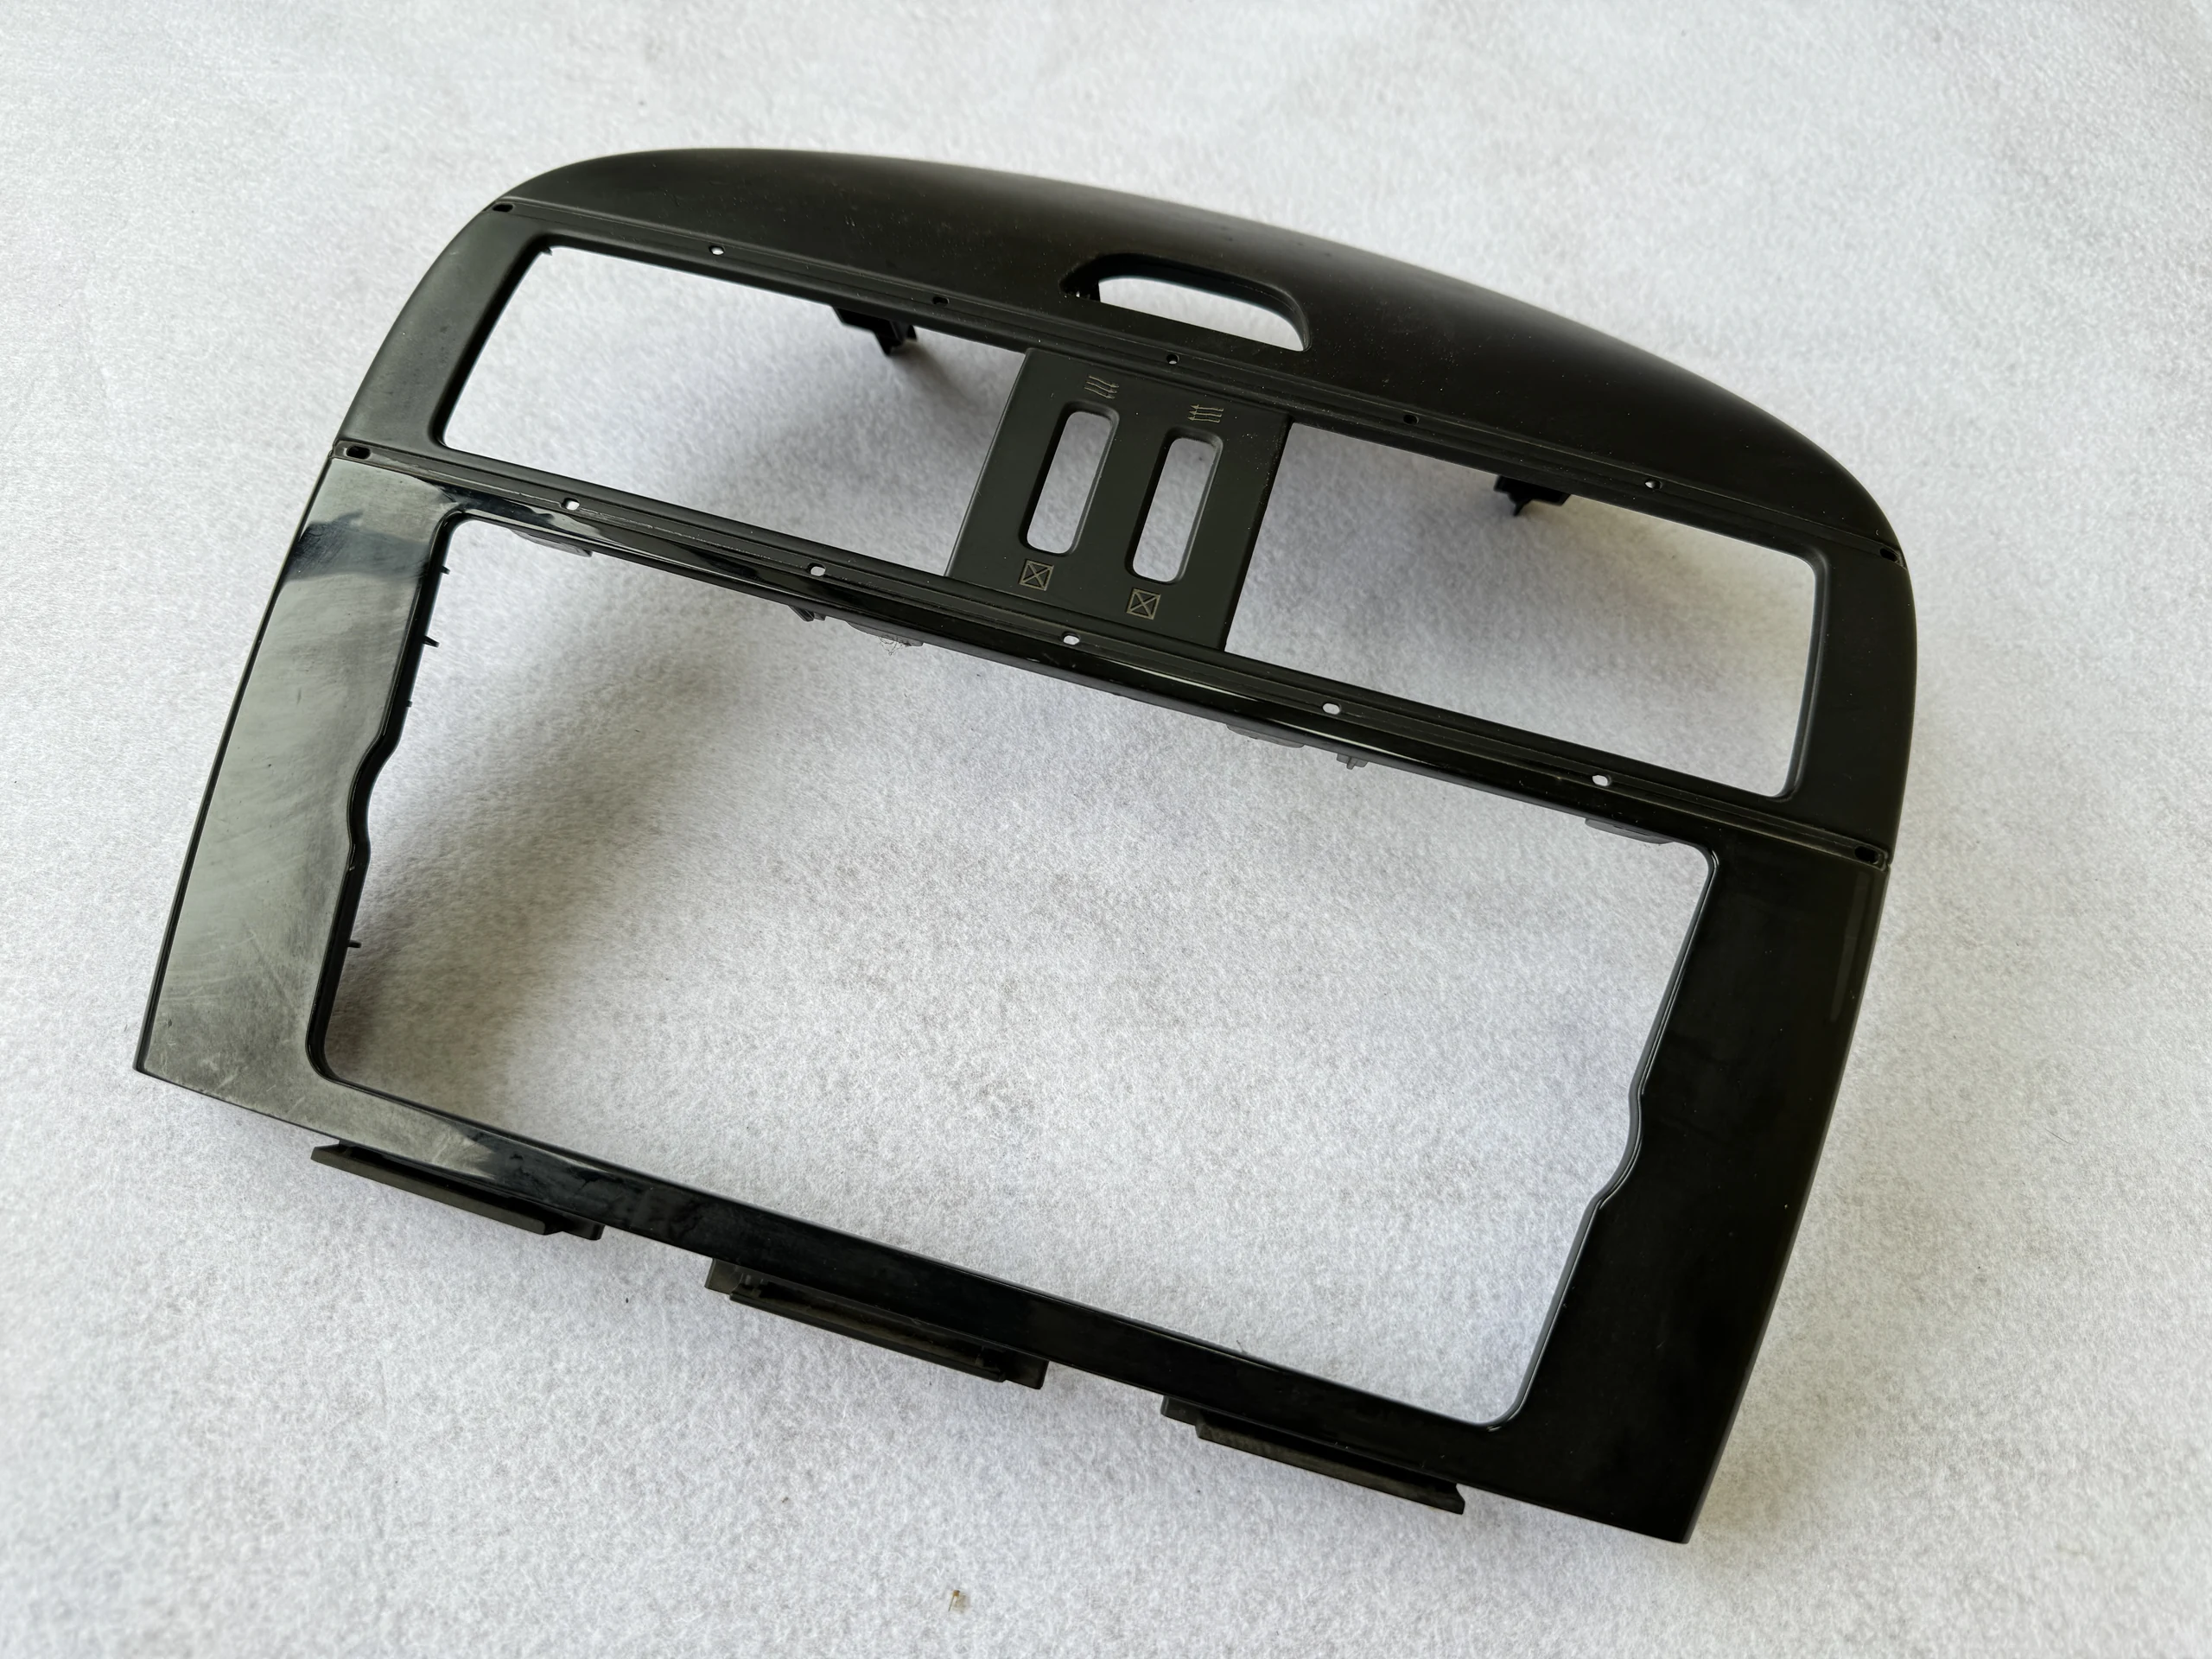
Armaturenbretter und Innenverkleidungen für Automobile
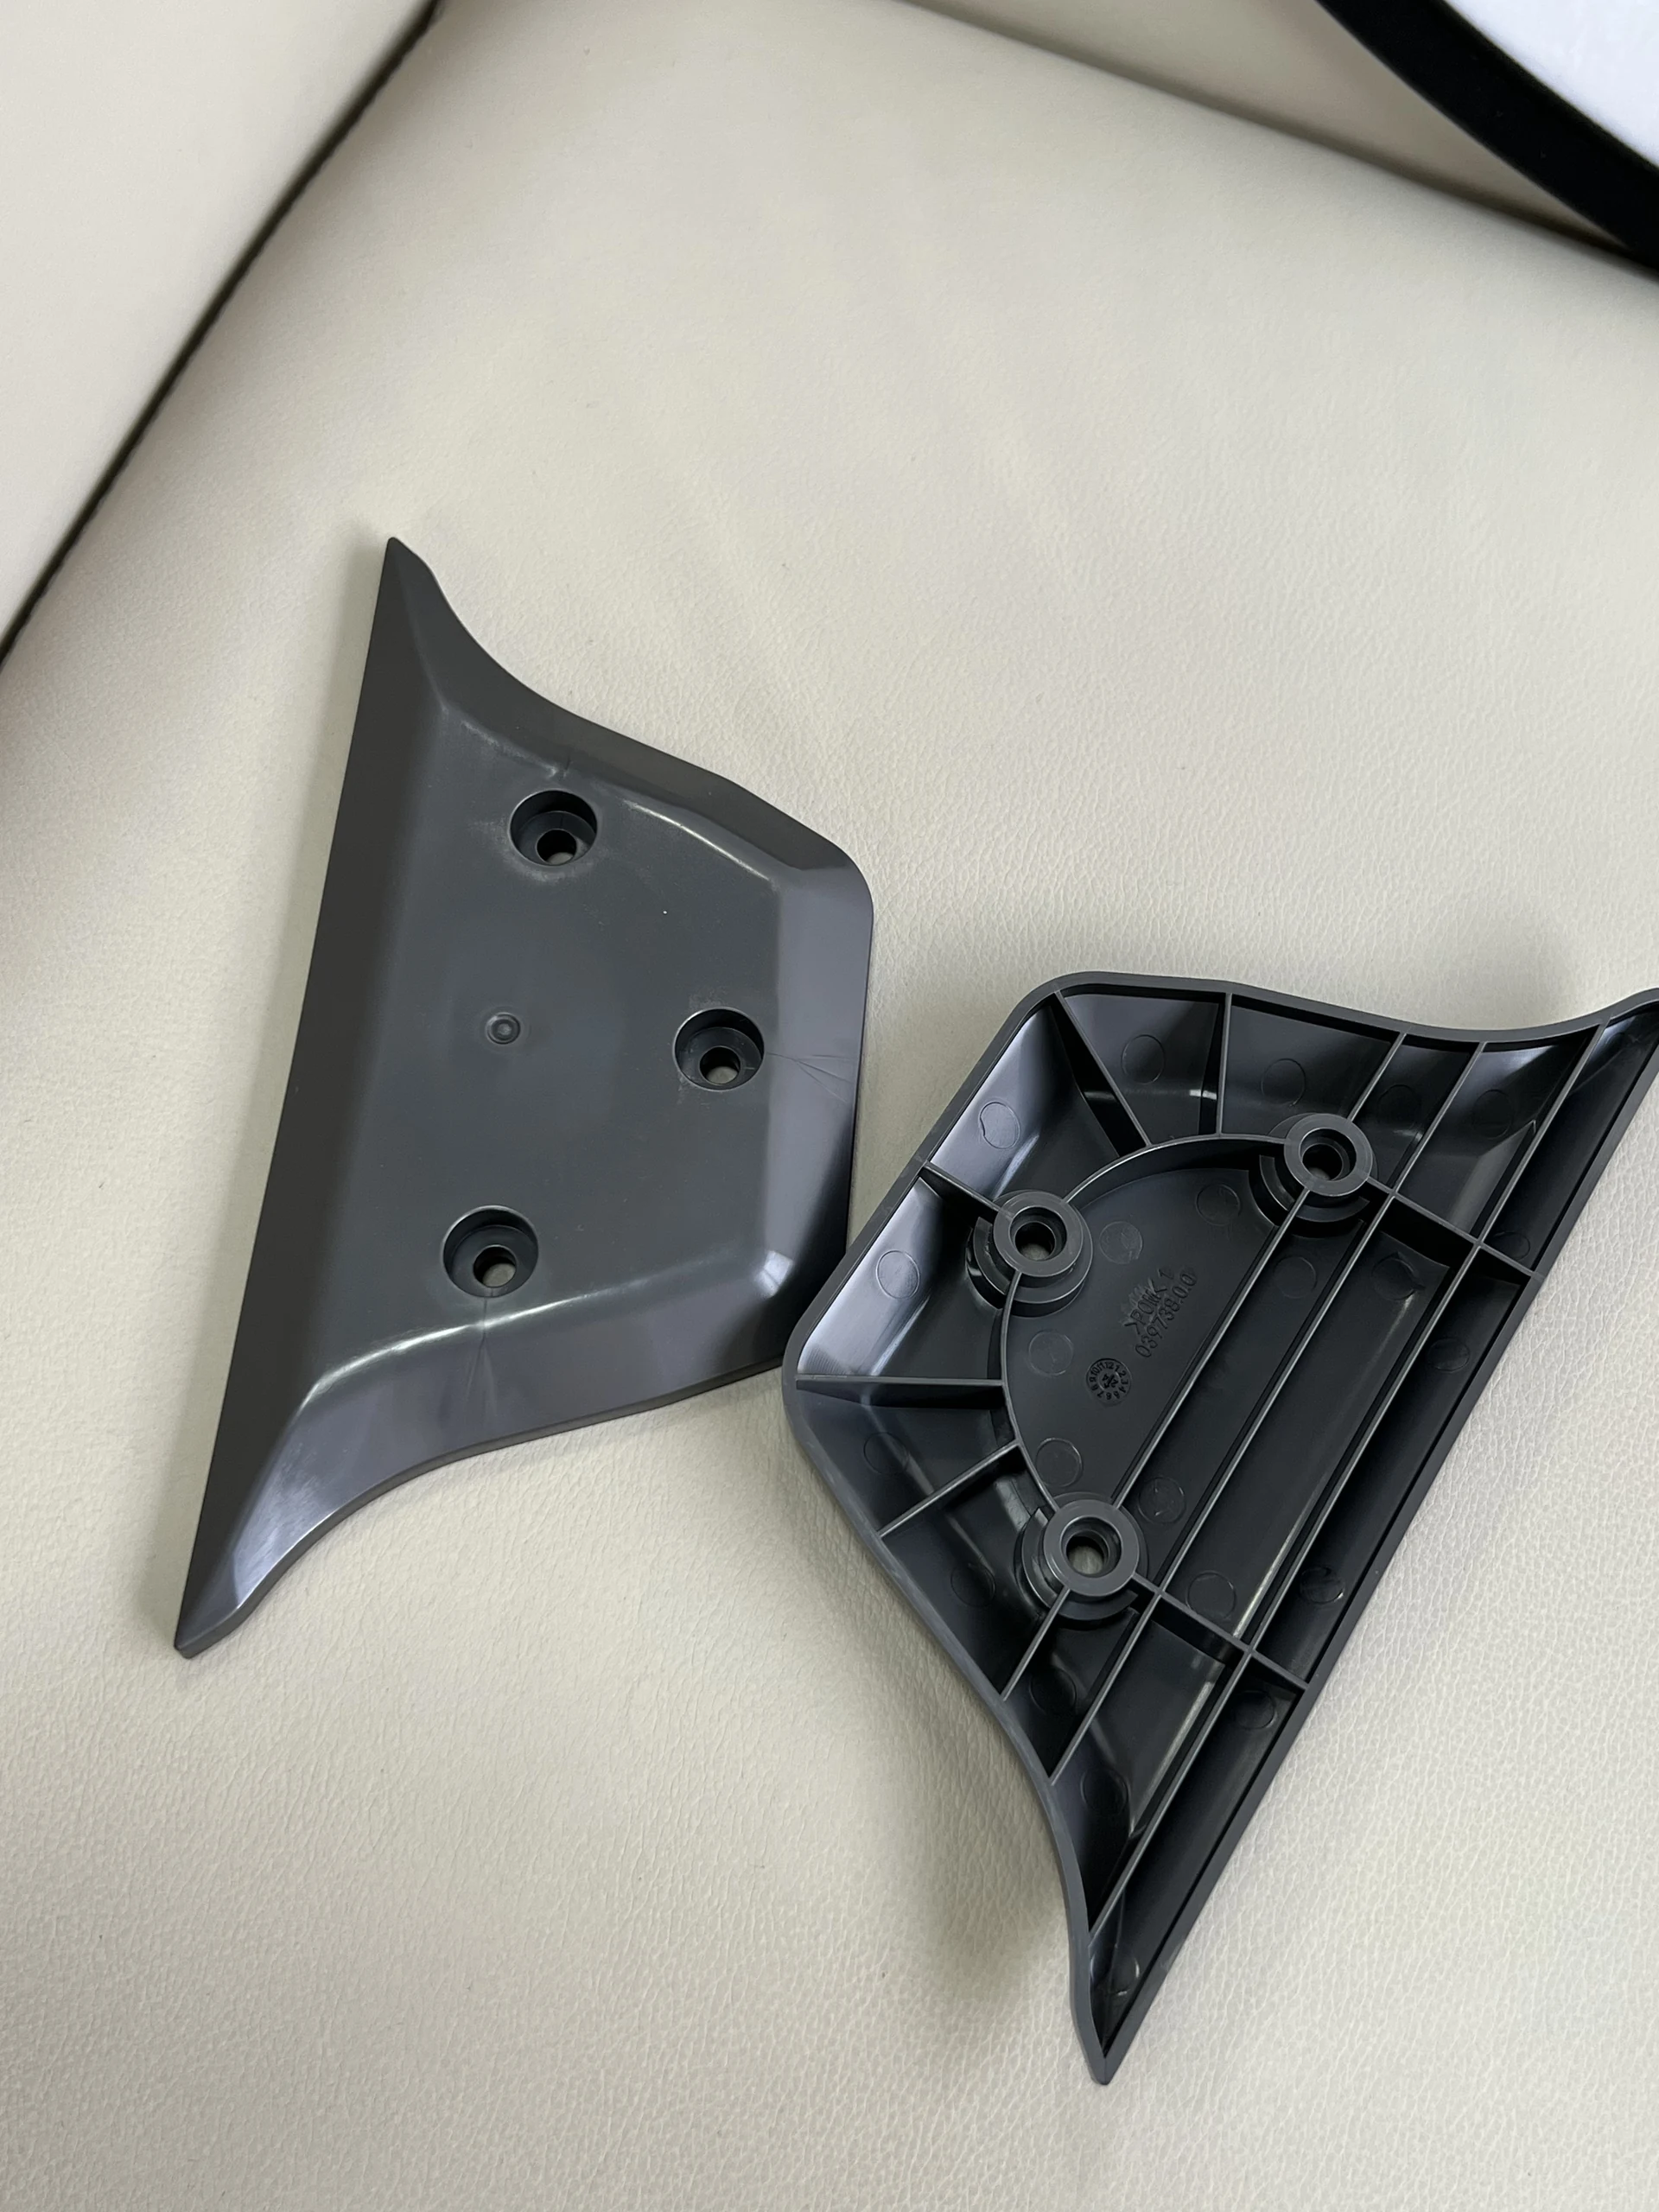
Diese Armaturenbrett- und Innenverkleidungsplatten für Automobile sind für Mittelkonsolenrahmen, Instrumentengehäuse und sichtbare Innenverkleidungsplatten konzipiert, von der frühen DFM-Prüfung bis zur Serienproduktion. Der Formgebungsplan wird um Sichtklassen-Oberflächen mit kontrollierter Textur, stabilen Spalten und Bündigkeit an umgebenden Verkleidungen sowie verstärkte Bossen und Clips mit geringem Verzug herum entwickelt. Harzauswahl, Angusslage, Trennebenen und Prüfpunkte werden auf die Gegenstücke, die Betriebsumgebung und das erwartete Produktionsvolumen abgestimmt.
Produktübersicht
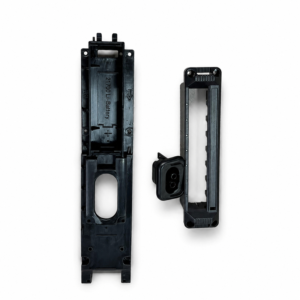
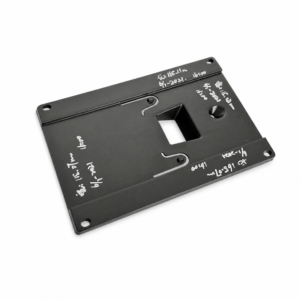
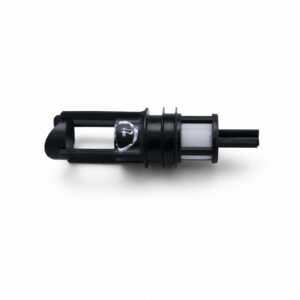
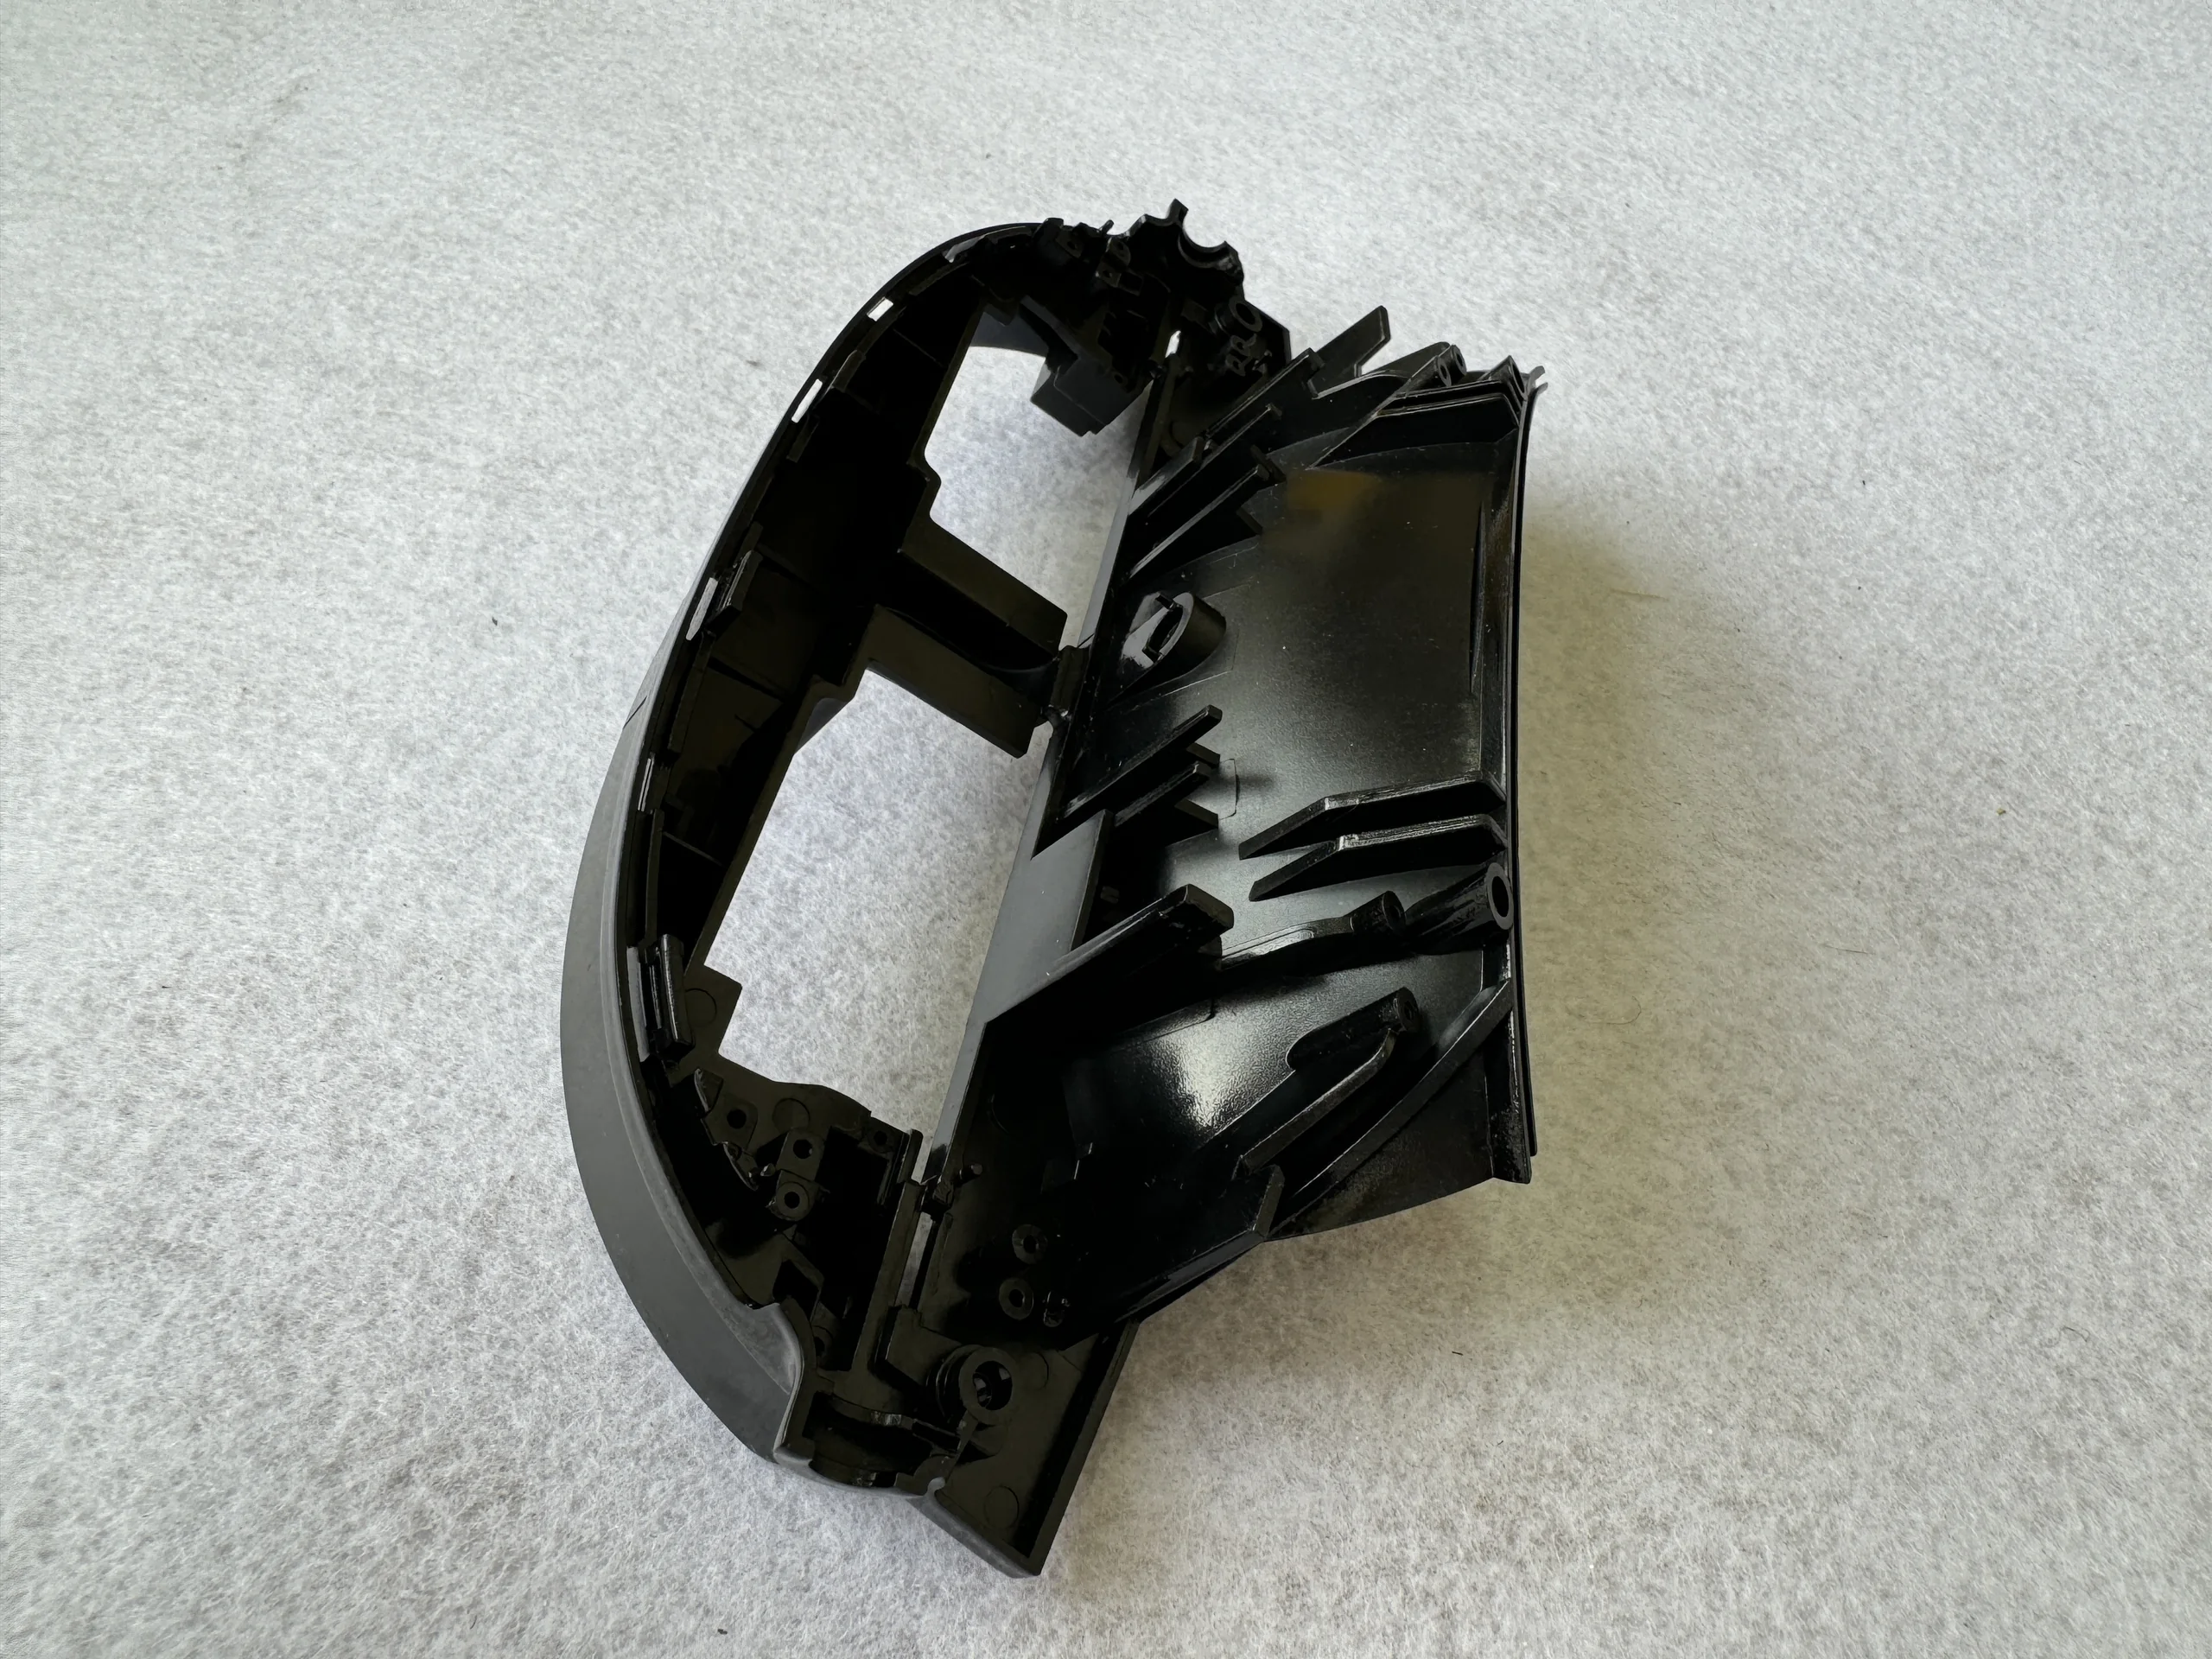
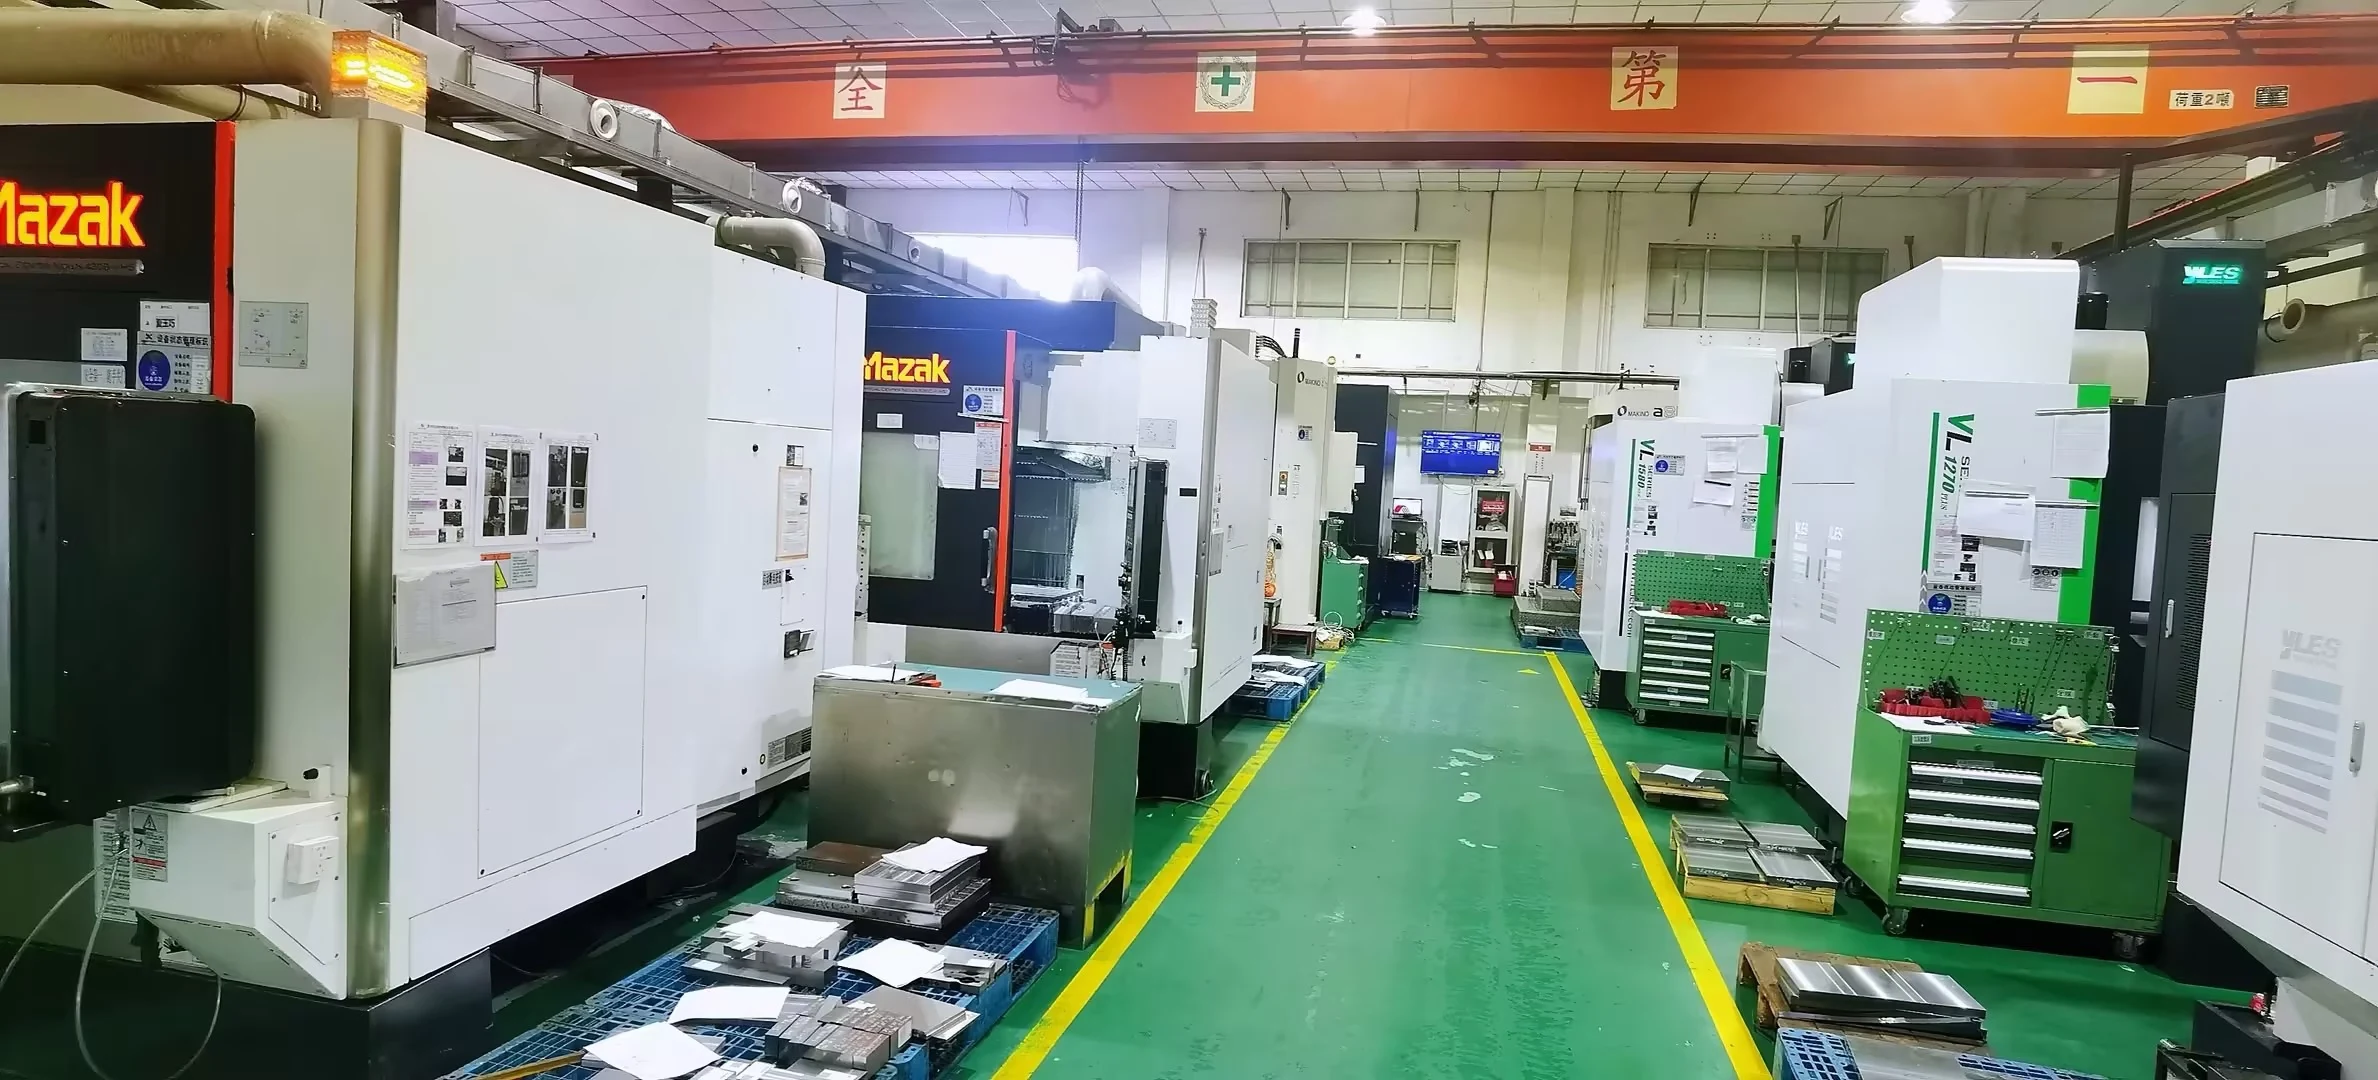
Die Innenverkleidung muss einheitlich aussehen und gleichzeitig mit der Instrumenten- oder Armaturenbrettbaugruppe fluchten. JingZhan prüft Öffnungen, hintere Rippen, Befestigungspunkte und Sichtflächen gemeinsam und verwendet Versuchsmuster, um die freigegebene Passung und Oberfläche festzulegen. KONSTRUKTION UND FERTIGUNG Öffnungen und Befestigungsmerkmale auf gemeinsame Montagebezugspunkte beziehen. Den Zugang für Befestigungselemente und Steckverbinder prüfen, damit verborgene Rippen die installierte Ausrüstung nicht behindern. Prüfen Sie Wandübergänge und Kühlung in der Nähe von Bossen, um Einfallstellen und Verzug zu begrenzen. Legen Sie Glanz, Textur und zulässige Schweiß- oder Fließmarken je nach Sichtzone fest. Specify scratch, heat, odour, emissions or other required tests in the project brief. The acceptance standard and tested grade must be confirmed; a photographed panel does not demonstrate compliance. TECHNISCHE SPEZIFIKATIONEN PRODUKTION UND WIEDERHOLTE LIEFERUNG Die Geräteaufzeichnungen des Unternehmens umfassen Thermoplast-Spritzgießmaschinen mit 50 bis 500 Tonnen, CNC- und EDM-Werkzeugressourcen, CMM- und optische Messgeräte. Die Pressenauswahl richtet sich nach Harz, Schussvolumen, projizierter Fläche und Werkzeuglayout. Die Gerätezahlen begründen keine gemeinsame Toleranz für jedes Teil. Wiederholbestellungen folgen der freigegebenen Zeichnung, der Harz- oder Compound-Spezifikation, den Referenzmustern und dem Prüfplan. Chargenidentifikation, Kavitätenverfolgung bei Bedarf, Schutzverpackung und Änderungsgenehmigung vereinbaren. Kundenqualifizierung und etwaige Sonderdokumentation werden vor der Freigabe festgelegt. Die Werkzeuginvestition wird separat vom Stückpreis angeboten. Teilen Sie den Jahresbedarf und die Abrufmengen mit, damit Kavitätenzahl, Beschaffung und Chargenkosten gemeinsam geprüft werden können. VERWANDTE ANWENDUNGEN Armaturenbrettblende, Instrumenteneinfassungen und Innenverkleidungsplatten. Individuelle Abdeckungen und Montageplatten in Fahrzeuginnenraum-Baugruppen. Die Fotografien zeigen Beispiele für Komponenten des Unternehmens, keine austauschbaren Katalogartikel. Die Anwendungseignung sowie jegliche Sicherheits-, Haltbarkeits- oder Umweltleistung müssen für das Design und den Testplan des Kunden bestätigt werden. Besprechen Sie Ihre Zeichnung und Ihre Lieferanforderungen. Senden Sie CAD, Harzpräferenz, kritische Merkmale, Jahresbedarf und Freigabemenge. Kontaktieren Sie unser Engineering-Team →Innenverkleidungen mit abgestimmtem Erscheinungsbild und Montagebezugspunkten
Wesentliche Bearbeitungsanforderungen
Vorder- und Rückseite koordinieren
Erscheinungsbild der breiten Bedienoberfläche
Prüfungen speziell für die Verkleidung vereinbaren
Vereinbarte Parameter für Ihr Teil
Parameter
Projektspezifikation
Fertigungsbereich
Individuelle Werkzeugentwicklung, Versuchsfreigabe und vereinbarte wiederkehrende Bauteillieferung.
Materialauswahl
ABS, PC/ABS, PP oder ein anderes spezifiziertes Harz der Innenraumqualität.
Technischer Schwerpunkt
Plattenöffnungen, Kantenausrichtung, Befestigungsbosse und sichtbare Oberfläche.
Abmessungen und Toleranz
Freigegebene Zeichnung und merkmalspezifische Prüfvereinbarung.
Farbe und Oberfläche
Spezifizierte Sorte, Farbreferenz und Sichtbereiche.
Werkzeuganordnung
Formnester, Einsätze und erwartete Wartung im Abgleich mit dem Bedarf geprüft.
Qualität und Lieferung
Vereinbarte Erstmuster- und Chargenprüfungen, geschützte Verpackung und Chargenkennzeichnung.
Ausrüstung, Lieferzeit und Auftragsplanung
Planungsposition
Grundlage für das Angebot
DFM-Prüfung
Voraussichtlich 3–5 Werktage nach Erhalt vollständiger Zeichnungen und Anforderungen.
Neuer Werkzeugbau
Indikativ 4–8 Wochen bis zum ersten Werkzeugversuch nach Werkzeugdesign-Freigabe und kommerzieller Freigabe; Korrekturen und Kundenvalidierung sind zusätzlich.
Bestellmengen
Erste Kalkulationsgrundlage: eine Pilotcharge von 500 Stück oder eine Wiederholungscharge von 1.000 Stück pro Teilenummer, Harz und Farbe, vorbehaltlich des Projektangebots.
Wiederholungsbestellungen
Indikativer Zeitraum von 10–15 Werktagen nach Bestätigung der Materialien und des Produktionsslots. Kundenqualifizierung, Sonderbearbeitung und Transport sind zusätzlich.
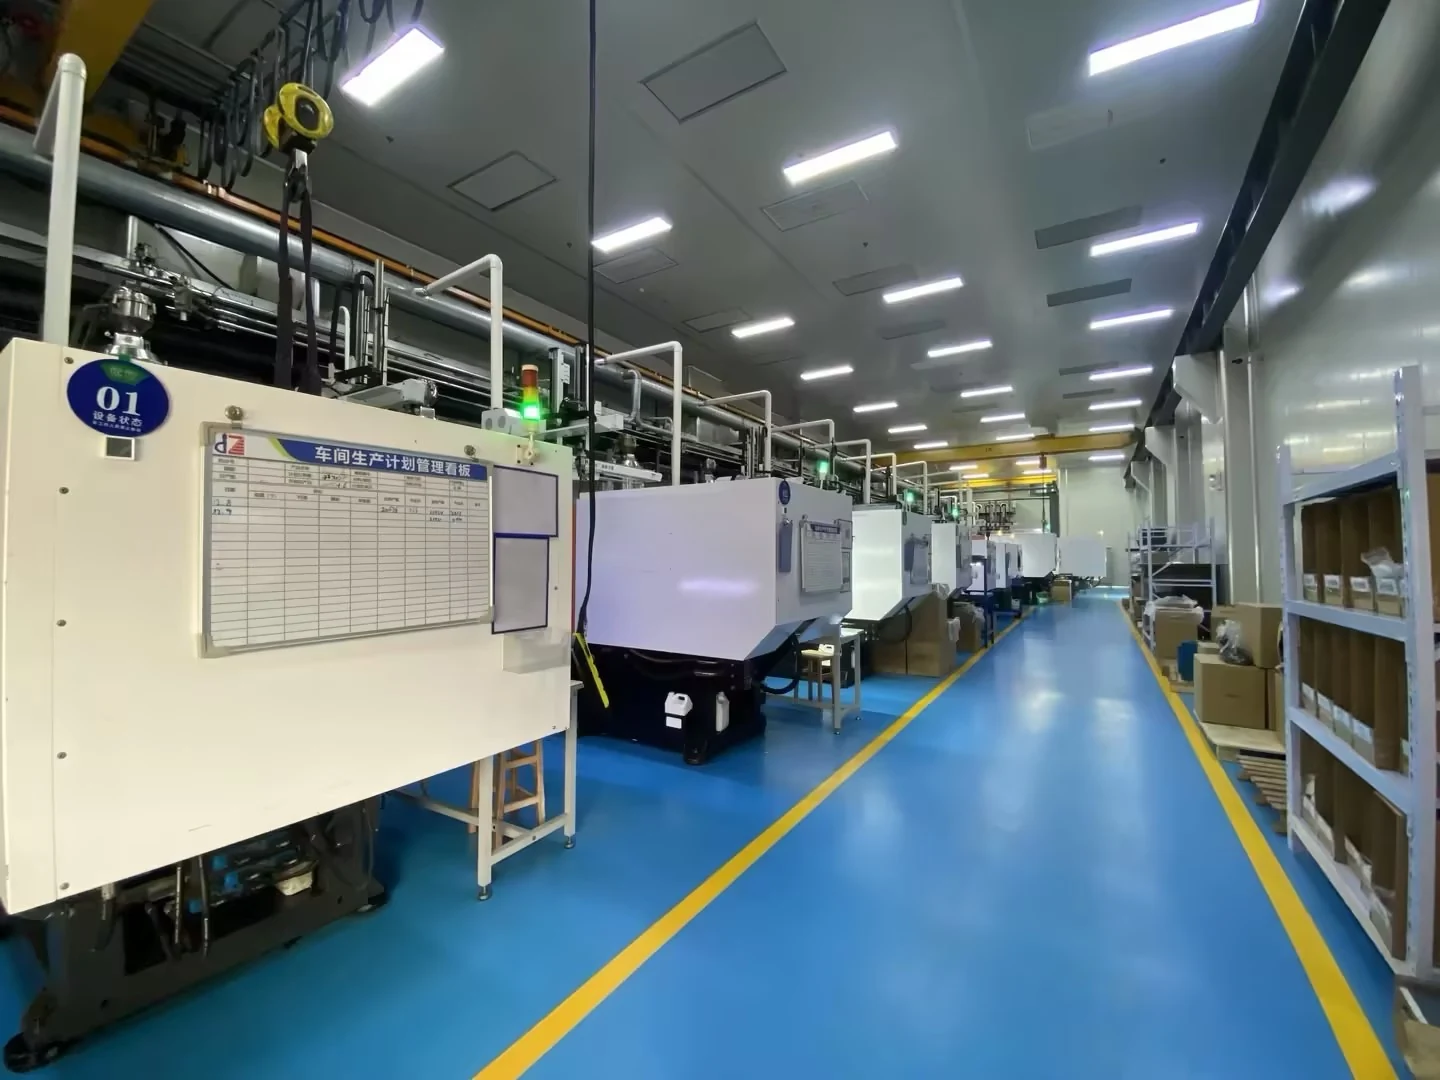
Halten Sie Wiederholungsbestellungen auf einer genehmigten Basis
Wo diese Komponenten eingesetzt werden können
Technische Daten
| Prozess | Kundenspezifisches Präzisions-Kunststoffspritzgießen |
|---|---|
| Produktgruppe | Armaturenbretter und Innenverkleidungen für Automobile |
| Typische Anwendungen | Mittelkonsolenrahmen, Instrumentengehäuse und sichtbare Innenverkleidungsplatten |
| Materialoptionen | PA, POM, PP, PC/ABS, TPE, TPU und andere für das Projekt spezifizierte Harze in Automobilqualität |
| Engineering-Fokus | Oberflächen der Erscheinungsklasse mit kontrollierter Textur, stabilen Spalten und Bündigkeit mit umgebender Zierleiste sowie verstärkte Dome und Clips mit geringem Verzug |
| Projektunterstützung | DFM-Überprüfung, Formenkonstruktion, Formenversuche, Montagevalidierung und Serienproduktion |
| Individualisierung | Geometrie, Farbe, Textur, Harz, Einsätze und Verpackung können gemäß den Projektanforderungen entwickelt werden |
Empfohlene Produkte
Entdecken Sie unsere hochpräzisen Spritzgussteile, auf die Branchenführer weltweit vertrauen.