Nr. 222 Lianhua Rd, Zhangpu, Kunshan, Suzhou, Jiangsu, China
+86 0512-66027995
+86 18862340869
0512-665027995
yw07@jz-mould.com
Individuelle FertigungISO 9001DFM-Unterstützung
Runde LEDs und Präzisionsoptiklinsen
Für LED-Beleuchtung, Warnleuchten, kreisförmige Optiken und Präzisionsbeleuchtungsbaugruppen fertigt JingZhan koordinierte Kunststoffteile, die auf die Montage- und Leistungsanforderungen des Kunden abgestimmt sind. Der Formgebungsplan wird um wiederholbare Linsenprofile und Fokalgeometrie, präzise LED-zu-Linse-Ausrichtung und hochwertige transparente Oberflächen mit kontrollierten optischen Defekten herum entwickelt. Harzauswahl, Angusslage, Trennlinien und Prüfpunkte werden auf die Gegenstücke, die Betriebsumgebung und das erwartete Produktionsvolumen abgestimmt.
Kundenspezifische optische Teile für wiederkehrende OEM-Lieferungen
Kundenspezifische spritzgegossene Linsenkomponenten für LED-Beleuchtung, Warnleuchten und optische Baugruppen, mit Werkzeug- und Produktionsplanung für wiederkehrende OEM-Aufträge.
JingZhan begleitet den Weg vom kundenseitig freigegebenen CAD bis zu Formversuchen und Teilefertigung. Für die laufende Lieferung benötigt das Projekt außerdem eine kontrollierte Zeichnungsrevision, vereinbarte Qualitätsaufzeichnungen, einen Lieferplan und einen Wartungsplan für das Produktionswerkzeug.
Teilen Sie Ihren erwarteten Jahresbedarf und die Anlaufmengen zusammen mit dem Linsendesign mit. Wir können gemeinsam den Werkzeugweg und die Chargenwirtschaft prüfen. Die Fotografien zeigen Beispiele für kundenspezifische Komponenten, keine Standardlagerpalette.
DESIGN UND PROZESS
Was beim Spritzgießen einer optischen Linse zählt
Die DFM-Prüfung sollte die lichtdurchlässige Oberfläche von den mechanischen Merkmalen trennen. Wir prüfen beide gegen die freigegebene Zeichnung, anstatt eine allgemeine Toleranz oder eine Oberflächenregel auf das gesamte Teil anzuwenden.
01
Schützen Sie die optische Oberfläche
Legen Sie die nutzbare optische Fläche und die zulässigen Positionen für Angüsse, Trennebenen und Auswerferkontakt fest. Vereinbaren Sie Grenzwerte für Kratzer, Fließlinien, Bindennähte, schwarze Punkte und Angussreste anhand von Zeichnungen und Musterteilen.
02
Das Linsenprofil kontrollieren
Geben Sie das Linsenprofil, die Mittendicke und die Positionierbezüge gemeinsam an. Prüfen Sie Dickeübergänge, Füllung und Kühlung vor dem Schneiden des Werkzeugs, insbesondere dort, wo dickere optische Abschnitte auf dünne Montagemerkmale treffen.
03
Wählen Sie eine Harzsorte für die Baugruppe
PC und PMMA in optischer Qualität sind Ausgangsoptionen, keine austauschbaren Ersatzstoffe. Bestätigen Sie die Sorte anhand von Lichtdurchlässigkeit, Betriebstemperatur, Schlagfestigkeit, Witterungsbeständigkeit und etwaigen Beschichtungsanforderungen. Das Datenblatt des Harzlieferanten bestimmt die Verarbeitungsbedingungen.
04
Trocknung und Kontamination steuern
Kontrollen für Harztrocknung, Handhabung und Maschinenreinigung für die ausgewählte Type festlegen. Materialkontamination und feuchtigkeitsbedingte Oberflächenfehler sollten zusammen mit dem Formprozess überprüft und nicht durch Nachbearbeitung verdeckt werden.
05
Das komplette optische Modul validieren
Verwenden Sie Testteile, um die Passung zur PCB, zur LED, zum Gehäuse und zu den Befestigungselementen zu prüfen. Strahlverteilung und Beleuchtungsgleichmäßigkeit erfordern eine vereinbarte Prüfung mit der tatsächlichen Lichtquelle und der Baugruppe. Eine reine Maßprüfung belegt nicht die optische Leistung.
06
Oberflächen nach dem Formen geschützt halten
Planen Sie die Handhabung und die getrennte Verpackung, um Reibung und Kratzer zu begrenzen. Legen Sie die Prüfbeleuchtung, die Sichtbedingungen und die Abnahmemuster vor der Produktion fest, damit ästhetische Entscheidungen reproduzierbar sind.
Die Schnittstellen vor der Formherstellung bestätigen
Geben Sie die LED-Position, das Anschluss-CAD, die Positionierungsmerkmale und etwaige Dichtflächen zusammen mit der Linsenzeichnung an. Anschließend können wir gemeinsam den Werkzeugzugang, die Entformungsrichtung und das Montagespiel prüfen.
Änderungen der optischen Geometrie bedürfen weiterhin Ihrer Designfreigabe. Wir ersetzen kein validiertes optisches Design durch eine visuell ähnliche Linse.
TECHNISCHE SPEZIFIKATIONEN
Eine Spezifikation, die auf Ihre Zeichnung zugeschnitten ist
Dies sind Optionen für die kundenspezifische Fertigung und Bestätigungspunkte. Sie sind keine gemessenen Spezifikationen für jede auf dieser Seite abgebildete Komponente.
Rahmen für Produkt- und Werkzeugspezifikation
Parameter
Spezifikation oder Bestätigung erforderlich
Fertigungsprozess
Kundenspezifisches Kunststoffspritzgießen mit dediziertem Werkzeug und Validierung durch Versuchsmuster.
Komponentenumfang
Kreisförmige Linsenkomponenten, LED-Linsenabdeckungen und zugehörige optische Präzisionsformteile, gemäß freigegebenem CAD.
Harzoptionen
PC oder PMMA in optischer Qualität. COC/COP und andere optische Materialien können für ein bestimmtes Design geprüft werden. Sorte und Lieferant müssen vor Werkzeugversuchen freigegeben werden.
Gesamtgröße und Wandstärke
Gemäß den 2D/3D-Daten des Kunden. Die maximale Querschnittsdicke, der Fließweg und die projizierte Fläche werden während des DFM überprüft.
Kritische Abmessungen und Toleranzen
Zeichnungsspezifisch, mit vereinbartem Bezug und Messmethode. Die Genauigkeit der Werkzeugbauausrüstung ist keine pauschale Toleranz für die fertige Kunststofflinse.
Optisches Profil und Strahlwinkel
Gemäß dem optischen Design des Kunden. Strahlwinkel und Lichtverteilung werden mit der spezifizierten LED und dem montierten Modul validiert.
Transmission, Trübung und Farbe
Projektspezifische Grenzwerte bei einer vereinbarten Wellenlänge oder Prüfmethode, Dicke und Harzqualität. Transparente oder farbige Optionen erfordern freigegebene Muster.
Oberflächen- und sichtbare Defekte
Grenzen des optischen Bereichs, Politur oder optische Textur, Kratzergrenzen und zulässige Formmarkierungen gemäß Zeichnung und freigegebenem Erscheinungsstandard.
Wendeschneidplatten-Material
S136/ESR oder ein anderer geeigneter Formenstahl kann anhand der Anforderungen an die optische Oberfläche, die Korrosionsbeständigkeit und die Werkzeugstandzeit bewertet werden.
Anordnung von Kavitäten und Angusskanälen
Ein- oder mehrkaviges Werkzeug, ausgewählt nach Prüfung von Volumen, Gleichgewicht, Geometrie und Investition. Der Angusstyp wird im Werkzeugangebot bestätigt.
Prüfung und Aufzeichnungen
Vereinbarter Plan für Maß- und Sichtprüfung mit Prüfberichten und Materialdokumentation, die im Angebot festgelegt sind. Optische Leistungsprüfungen werden separat abgegrenzt.
Produktionsbasislinie
Kundenteilenummer, Zeichnungsrevision, freigegebene Harzsorte und Farbe, kritische Merkmale und abgenommene Versuchsmuster werden vor der Freigabe der Wiederholbestellung festgelegt.
Liefervereinbarung
Losmengen und gewünschte Liefertermine werden pro Auftrag vereinbart. Jahresprognosen, planmäßige Freigaben und etwaige Pufferlageranforderungen werden gesondert geprüft.
Verpackung
Getrennte Schutzverpackung gemäß den vereinbarten Oberflächenschutz- und Versandanforderungen.
FERTIGUNG UND PRÜFUNG
Werkzeugbau, Formgebung und Maßprüfung
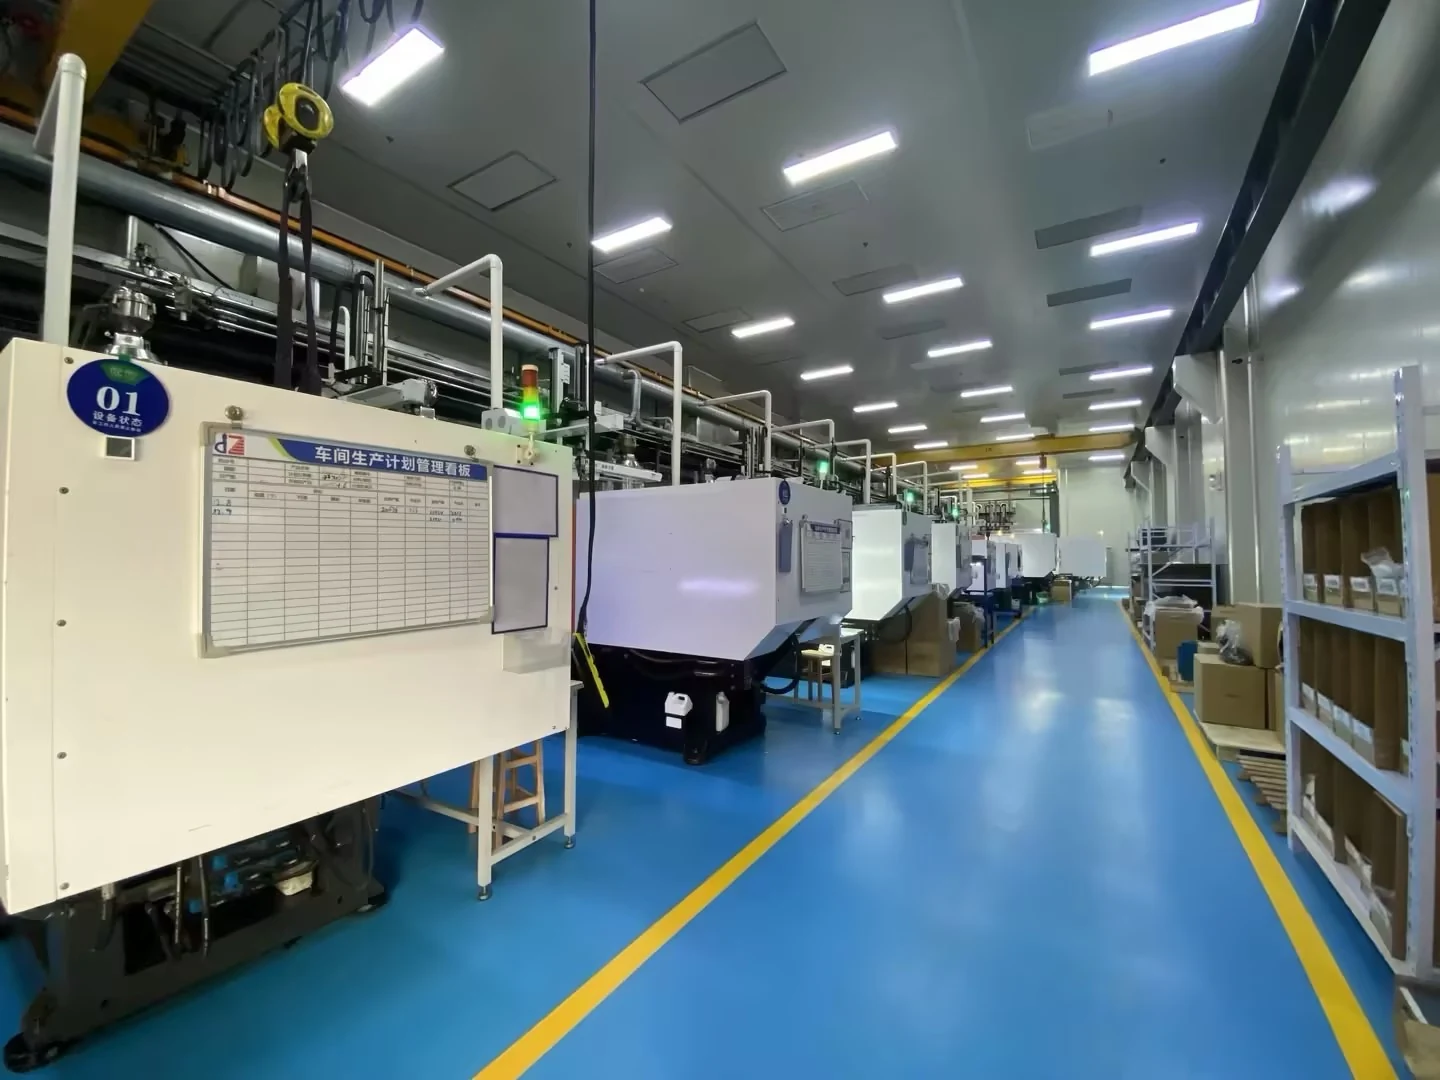
JingZhan verbindet Werkzeugbau mit Spritzguss und Maßprüfung. Die verfügbare Ausstattung umfasst CNC-Bearbeitung, EDM, Schleifen und Polieren. Der Fertigungsweg für eine bestimmte Linse wird nach technischer Prüfung ausgewählt.
Ausstattungsoptionen und vorgeschlagene Prozesszuordnung
Phase
Aufgeführtes Gerät
Anwendung auf diese Produktfamilie
Werkzeugbearbeitung
Makino V33 CNC; YASDA und andere aufgeführte CNC-Zentren; Sodick/Makino EDM.
Maschineneinsätze, Positionierelemente und Geometrie der Stützwerkzeuge. Die optische Fläche gemäß der freigegebenen Oberflächenanforderung fertigbearbeiten.
Oberflächenbearbeitung
Aufgeführte Schleifausrüstung und TGP-100-Spiegelpolierausrüstung.
Wählen Sie den Bearbeitungsweg für die Einsatzgeometrie und die spezifizierte optische Oberfläche. Bestätigen Sie jede Oberflächenmessung separat.
Spritzgießen
Maschinen Nissei 50 T und 100 T, Chen Hsong 128–260 T und Haitian 500 T.
Für ein Pilotwerkzeug für kleine Linsen sollten zunächst Maschinen mit 50–100 T bewertet werden. Die endgültige Auswahl hängt von der projizierten Fläche, der Kavitätenzahl, dem Schussvolumen und dem Harz ab.
Maß- und Sichtprüfungen
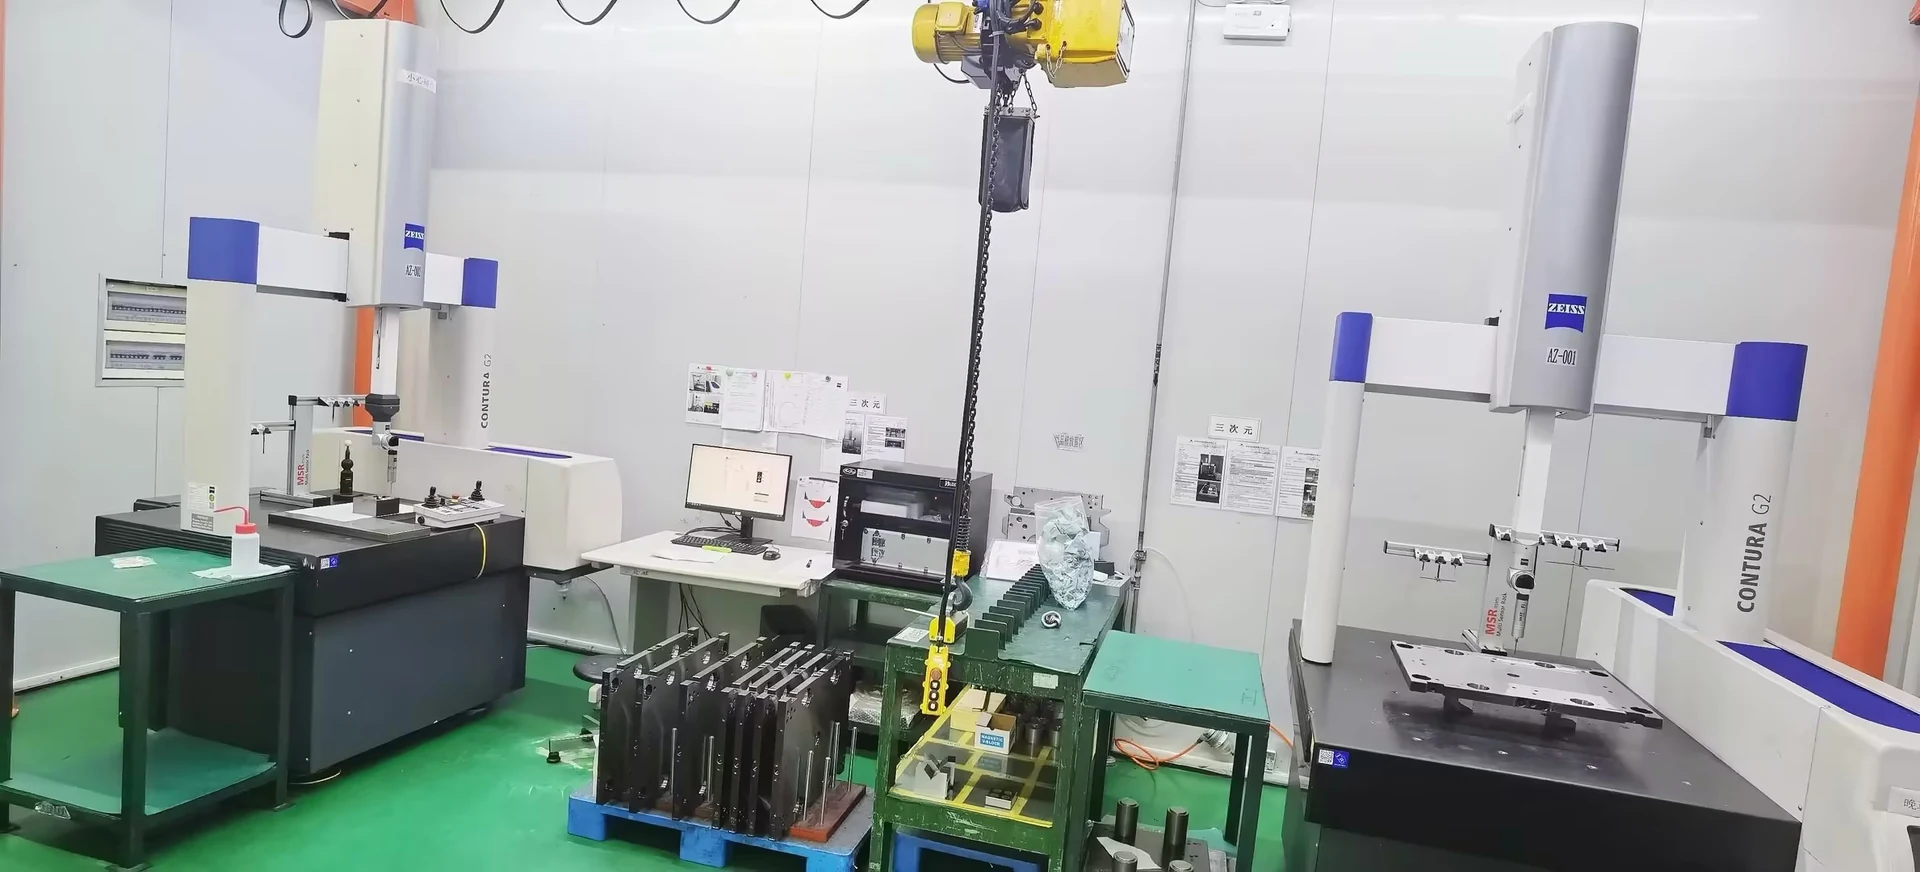
ZEISS/Hexagon-Koordinatenmessgeräte, aufgeführte Bildvermessungssysteme und Nikon-Mikroskope.
Prüfen Sie die vereinbarten Positionierungsmaße, Merkmale und sichtbaren Defekte mit geeigneten Vorrichtungen und Methoden.
Optische Validierung
Für das Projekt zu vereinbarende Testressourcen.
Bestätigen, ob Strahl-, Transmissions- oder andere optische Tests vom Kunden, einem vereinbarten externen Labor oder speziell organisierten Ressourcen durchgeführt werden.
KONSISTENZ ZWISCHEN PRODUKTIONSCHARGEN
Die Qualitätsbasis vor der Wiederholungsproduktion vereinbaren
Eine Nachbestellung sollte sich auf eine identifizierbare Teileversion und einen vereinbarten Abnahmestandard beziehen. Bei einem optischen Bauteil umfasst dies die Grenzen des optischen Bereichs, Muster des Erscheinungsbilds, kritische Positionierungsmaße und das Verfahren für jede funktionale optische Prüfung.
Der Kontrollplan muss festlegen, was geprüft wird, wann es geprüft wird und welche Aufzeichnungen die Lieferung begleiten. Die Verfügbarkeit von Aufzeichnungen, die Stichprobenhäufigkeit und die Aufbewahrungsfristen werden für das Projekt vor der Produktionsfreigabe bestätigt.
JingZhan-Messprüfgerät für die Maßhaltigkeit. Optische Leistungstests werden separat für die Linse und das montierte Beleuchtungsmodul festgelegt.
Umfang der Qualitätskontrolle, der für die laufende Teilelieferung zu vereinbaren ist
Kontrollpunkt
Was der Projektplan festlegen sollte
Freigegebene Teilebasis
Teilenummer, Zeichnungsrevision, freigegebenes Harz und freigegebene Farbe, abgenommene Muster, kritische Maße und Oberflächengrenzwerte.
Materialidentifikation
Harzhersteller und -sorte, Farbspezifikation und Materialchargenidentifikation. Erforderliche Materialerklärungen oder -zertifikate sind im Angebot aufgeführt.
Erstmuster- und Zwischenprüfungen
Abnahme beim Anlauf, Prüfungen nach einer Unterbrechung oder einer relevanten Einstellung sowie ein vereinbarter Stichprobenplan für Maße und sichtbare Defekte während der Produktion.
Versandfreigabe und Rückverfolgbarkeit
Versandcharge, Mengen, Teileversion und Prüfaufzeichnungen mit Verknüpfungen zu den vom Kunden geforderten Material- und Produktionsinformationen.
Optische Abnahme
Prüfmethode, Vorrichtung oder vollständiges LED-Modul, Abnahmekriterien und verantwortliche Prüfpartei. Maßliche Ergebnisse ersetzen nicht die optische Validierung.
Nicht konforme Teile
Identifizierung und Absonderung, Eskalationskontakte, Eindämmung und eine vereinbarte Reaktion in Form einer Disposition oder Korrekturmaßnahme, bevor die betroffene Lieferung wieder aufgenommen wird.
Bei einem gemeldeten Problem sind die nützlichen Ausgangsinformationen die Teilenummer und Revision, die Liefer- oder Chargenreferenz, die betroffene Menge, Fotografien und Messergebnisse. Der Lieferplan sollte festlegen, wer die Dispositionsentscheidung trifft und wie Ersatz oder Nacharbeit vereinbart wird.
LAUFENDE OEM-TEILEVERSORGUNG
Planen Sie Wiederholbestellungen entsprechend Ihrem Produktionsbedarf
Spritzguss-Werkstatt JingZhan. Kapazität und Lieferfenster werden anhand des Projekts und des Auftragsplans bestätigt.
Jahresbedarf und Lieferlosgröße dienen unterschiedlichen Zwecken
Der Jahresbedarf hilft, die Anzahl der Kavitäten, die Harzbeschaffung und die Werkzeuginvestition zu bewerten. Die Freigabemenge und das erforderliche Datum bestimmen den Chargenplan. Die Angabe beider Werte erleichtert den Vergleich der Stückkosten und der Lieferflexibilität.
Scheduled releases, reserved capacity, buffer stock and emergency replenishment can be discussed as separate supply arrangements. Their quantities, responsibilities and costs need explicit agreement; they are not assumed to be included in a normal purchase order.
Das Teil freigeben
Vor der Serienfreigabe Zeichnungsrevision, Harz, Versuchsmuster, Prüfumfang und Verpackung bestätigen.
Den Lieferplan vereinbaren
Legen Sie den Jahresbedarf, die Freigabemengen, die Auftragsvorlaufzeit und die gewünschten Versandtermine fest.
Jede Charge freigeben
Beziehen Sie sich auf die freigegebene Teilenummer und Revision. Bestätigen Sie die Materialverfügbarkeit und den Produktionsslot.
Nachbestellung gegenüber dem Referenzwert
Die vereinbarte Spezifikation beibehalten. Änderungen separat vor der nächsten betroffenen Charge prüfen.
Werkzeuginvestition von den Teilekosten trennen
Das Angebot sollte die Werkzeugkosten getrennt vom Stückpreis ausweisen. Losgröße, Harzsorte, Kavitätenanordnung, Rüstverlust, Prüfumfang und Verpackung beeinflussen alle die laufenden Kosten. Die mengenbasierte Preisgestaltung kann dann anhand realistischer Freigabevolumina bewertet werden.
Den Versand- und Verpackungsstandard festlegen
Für Linsenteile sind getrennte Verpackung und Oberflächenschutz, Packmenge und Etiketten mit Teilenummer, Revision, Charge und Menge zu vereinbaren. Montage, kundenspezifische Kennzeichnung oder Sonderverpackung können geprüft und bei Bedarf angeboten werden.
WERKZEUGKONTINUITÄT UND ÄNDERUNGSKONTROLLE
Das Werkzeug für den nächsten Auftrag bereithalten
Das Werkzeug ist Teil der langfristigen Liefervereinbarung. Vor der Werkzeugfreigabe Eigentum, Lagerung, Wartungsverantwortung, Servicekosten und etwaige Übergabeanforderungen vereinbaren. Die Erwartungen an die Werkzeugstandzeit sollten sich auf Konstruktion, Stahl, Harz und Betriebsbedingungen beziehen und nicht auf ein unqualifiziertes Versprechen einer Schusszahl.
Wartung und Ersatzteile
Legen Sie Inspektions- und Wartungsintervalle anhand des Werkzeugzustands und der Nutzung fest. Prüfen Sie den Verschleiß der optischen Fläche, Entlüftungen, Angüsse, Auswerfer und Ausrichtungsmerkmale. Bewerten Sie für kritische Komponenten Ersatzeinsätze oder andere Ersatzteile im Hinblick auf das Risiko einer Produktionsunterbrechung.
Reparaturen und Rückkehr in die Produktion
Den Reparaturumfang und alle betroffenen Merkmale festlegen. Wenn die Arbeiten die Passung, das Aussehen oder die optische Geometrie verändern könnten, die Muster- und Prüfanforderungen für die Wiederaufnahme der Lieferung vereinbaren. Den Wartungs- oder Reparaturdatensatz beim Produktionswerkzeug aufbewahren.
Änderungen vor der betroffenen Charge prüfen
Änderungen an der Zeichnung, der Harzsorte, der Farbe, kritischen Werkzeugmerkmalen oder dem vereinbarten Fertigungsweg sollten vor der Umsetzung bewertet werden. Das vereinbarte Verfahren sollte den Grund der Änderung, ihre Auswirkung auf Kosten und Lieferung, die erforderliche Kundenfreigabe sowie etwaige neue Muster oder Validierungen abdecken.
Aktualisieren Sie nach der Freigabe die relevanten Zeichnungs-, Prozess- und Prüfreferenzen und identifizieren Sie die erste betroffene Lieferung. Wenden Sie denselben Prüfgrundsatz auf Werkzeugreparaturen an, die das freigegebene Teil verändern können.
INDIKATIVE PROJEKTPLANUNG
Unterscheidung der Lieferzeit für ein neues Werkzeug von Wiederholungsbestellungen
Nur indikative Planung. Die unten aufgeführten Zahlen sind anfängliche Angebotsannahmen und keine standardmäßigen Servicezusagen. Technik und Vertrieb bestätigen den endgültigen Zeitplan und die Mengen für das Teil, das Harz, das Werkzeug und die Bestellung.
Vorgeschlagener Zeitplan und Mindestbestellmenge für ein kundenspezifisches Linsenprojekt
Position
Vorgeschlagener Ausgangspunkt
Bedingung
DFM- und Werkzeugvorschlag
3–5 Werktage
Nach Erhalt des vollständigen CAD, der Anforderungen an den optischen Bereich, der Harzpräferenz und der Volumeninformationen.
Neues Formwerkzeug bis zum ersten Versuch
4–6 Wochen
Ab dem freigegebenen Werkzeugdesign und der kommerziellen Freigabe. Komplexe optische Oberflächen, zugekaufte Teile und Designänderungen können den Zeitplan verlängern.
Probenprüfung und -vorlage
3–7 Werktage nach dem Test
Für die vereinbarten Erstprüfungen. Kundenvalidierung und etwaige Werkzeugkorrekturschleifen sind zusätzlich.
Formzyklus für die Erstkalkulation
30–90 Sekunden pro Aufnahme
Ersetzen Sie diese Schätzung durch den validierten Testzyklus. Dicke optische Schnitte oder Anforderungen an die Spannungskontrolle können eine längere Abkühlung erfordern.
Mindestbestellmenge für Pilotbestellung
500 Stück
Vorgeschlagen pro Teilenummer, Harztyp und Farbe nach Werkzeugfreigabe. Werkzeug- und Rüstkosten werden separat angeboten.
Mindestbestellmenge für die Wiederholungsproduktion
1.000 Stück
Vorgeschlagen nach Teilenummer, Harztyp und Farbe. Bestätigung anhand von Rüstverlust, Materialbeschaffung und Jahresbedarf.
Produktion auf Wiederholungsbestellung
10–15 Arbeitstage
Richtwert für eine vereinbarte Charge nach Bestätigung der Materialien und des Produktionsslots. Transit- und Kundenfreigabezeit sind ausgeschlossen.
Final MOQ and delivery dates are confirmed in the project quotation per part number, resin grade and colour, taking annual demand and release frequency into account. A forecast informs planning; confirmed orders and any agreed stock arrangement define the actual commitment.
VERWANDTE ANWENDUNGEN
Optische Komponenten für Beleuchtungsbaugruppen
Diese Fotografien veranschaulichen verwandte Komponententypen aus unserer Mustersammlung. Die Eignung für ein fertiges Beleuchtungsprodukt hängt von seinem optischen Design, seiner Umgebung und der erforderlichen Validierung ab. Gerätezulassungen werden für das vollständige Beleuchtungsprodukt bewertet.
Warn- und Wartungsbeleuchtung
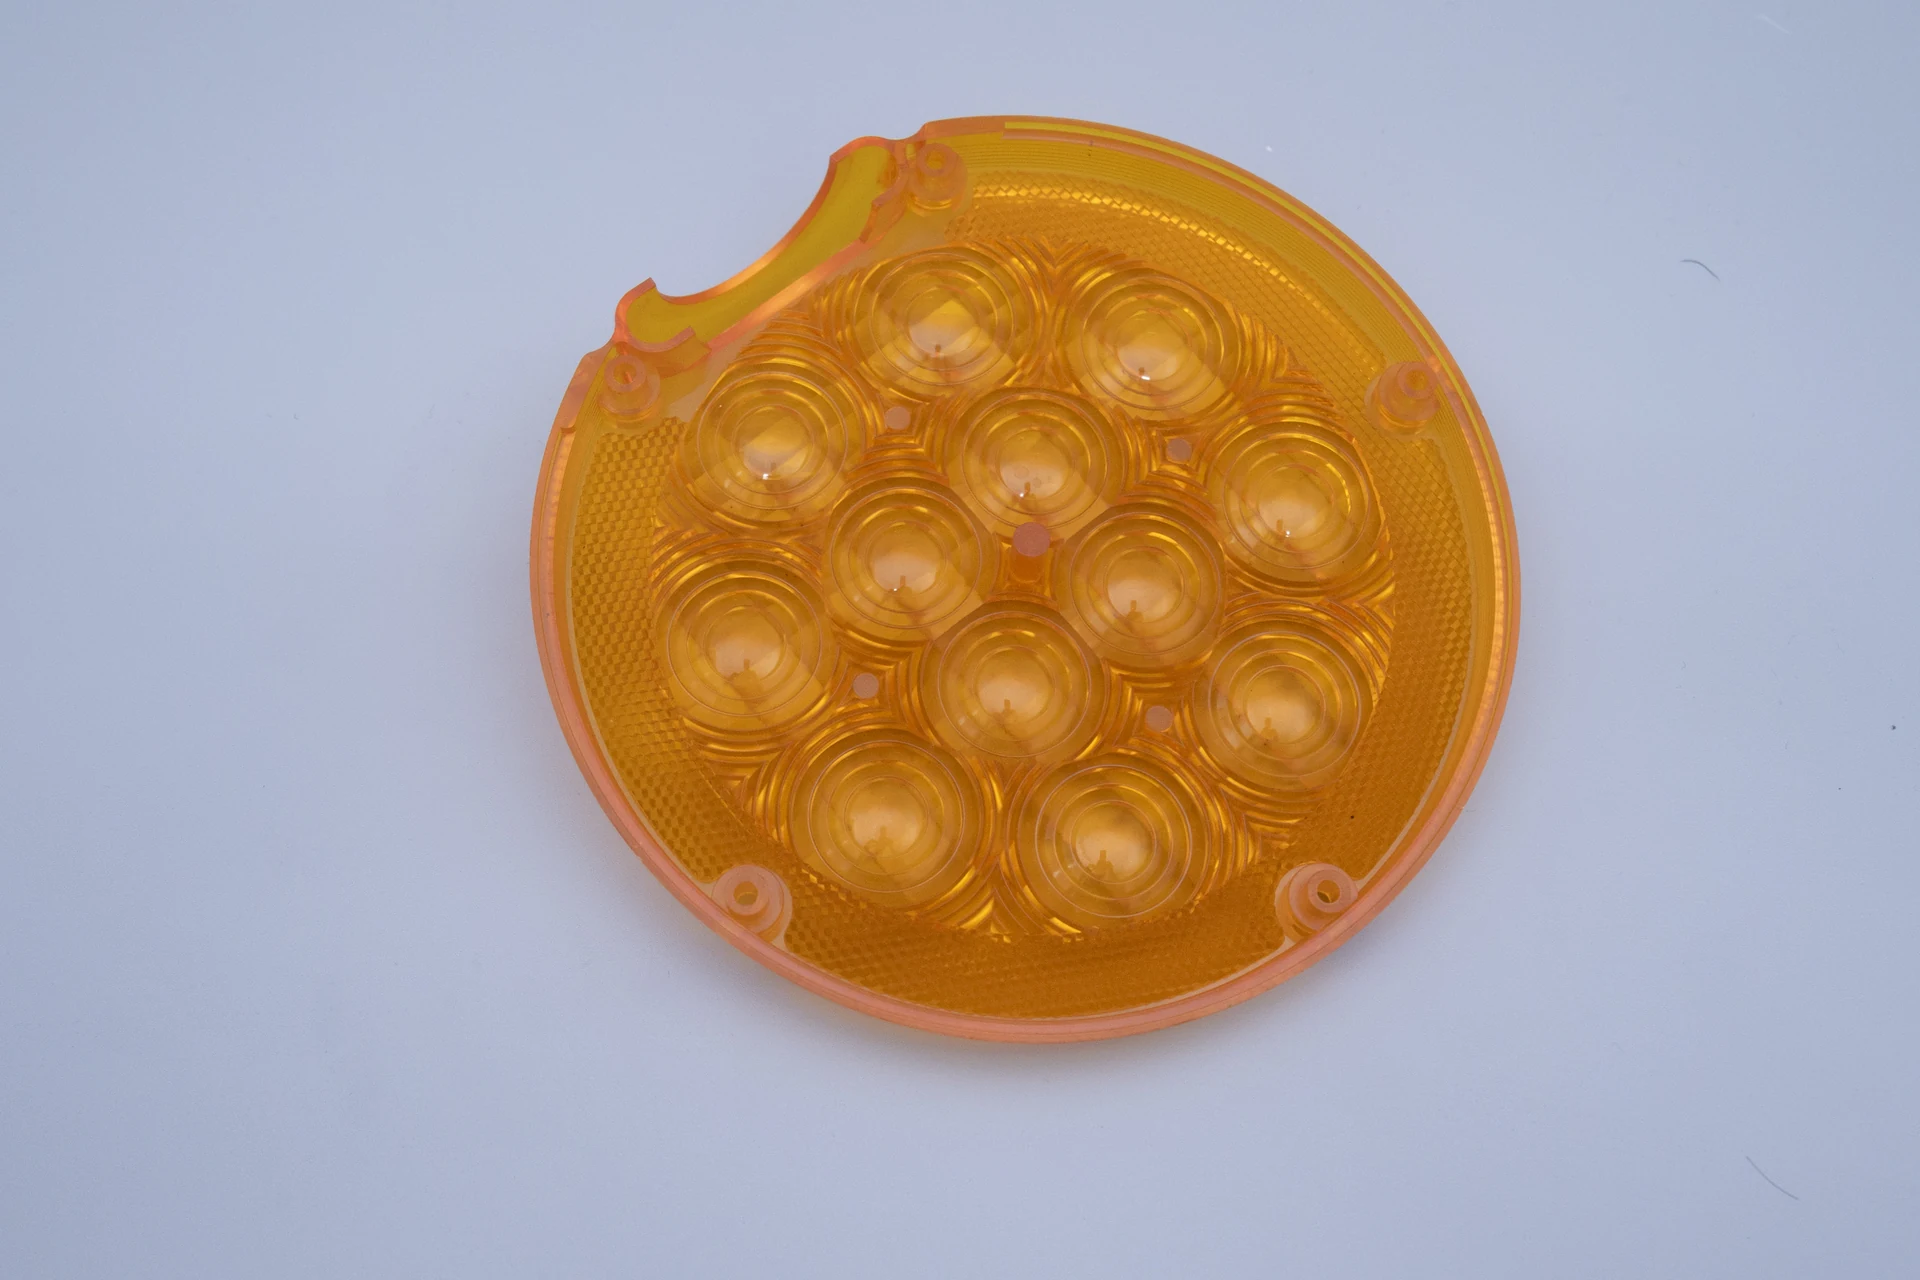
Farbige kreisförmige Linsenkomponenten können rund um das vorgesehene LED-Layout, das Gehäuse und die Sichtbarkeitsanforderungen entwickelt werden. Bestätigen Sie die Farbkonsistenz, die LED-Ausrichtung und die Anforderungen an die Außenbewitterung für die montierte Leuchte.
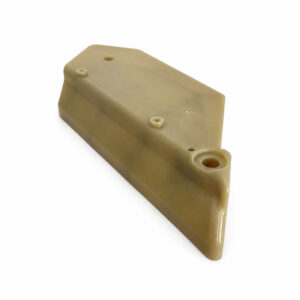
Komponentenbeispiel: Linse einer Leuchte für die Bahninstandhaltung.
Kreisförmige LED-Beleuchtungsmodule
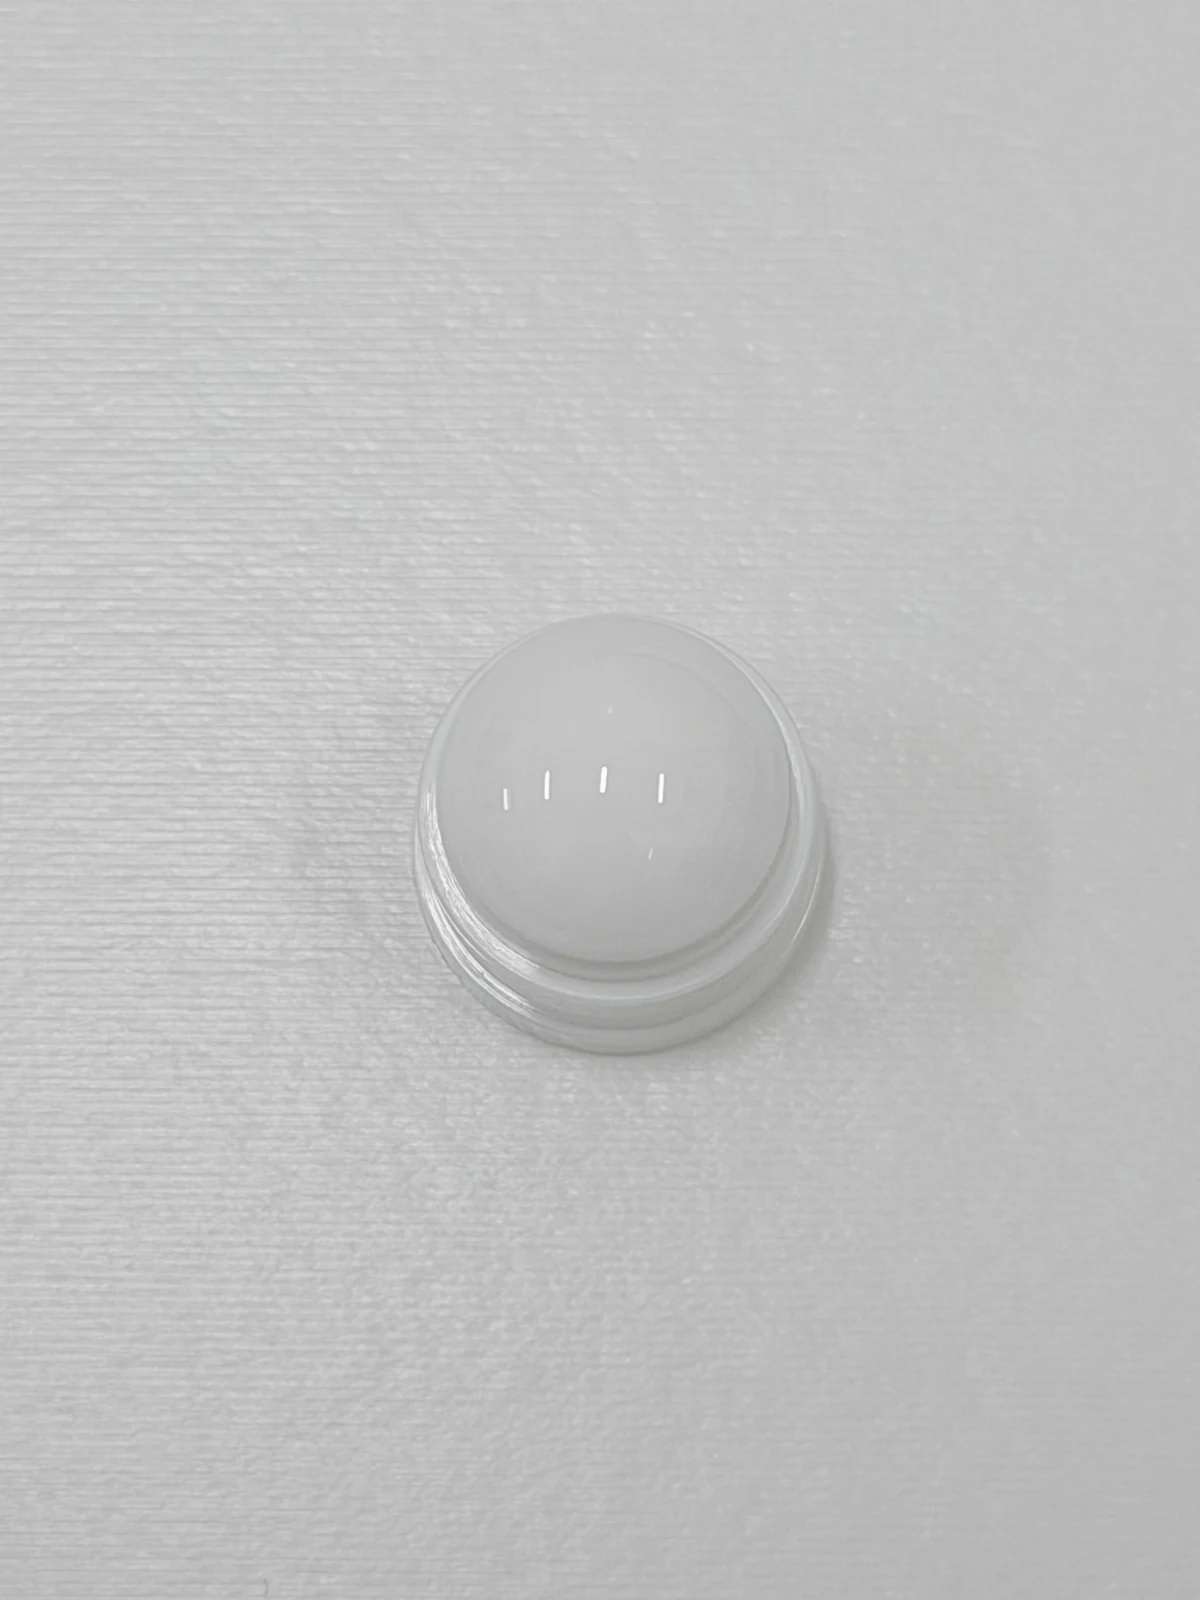
Die Geometrie der Linse oder Abdeckung ist auf die Lichtquelle und die Befestigungsmerkmale abgestimmt. Thermische Bedingungen, das geforderte Lichtmuster und das Oberflächenerscheinungsbild bestimmen den Harz- und Werkzeugvorschlag.
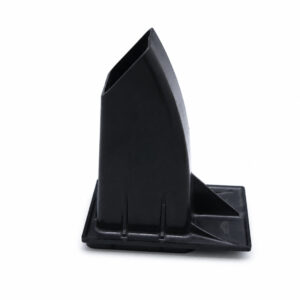
Komponentenbeispiel: kreisförmige LED-Optik.
Multi-LED-Beleuchtungsbaugruppen
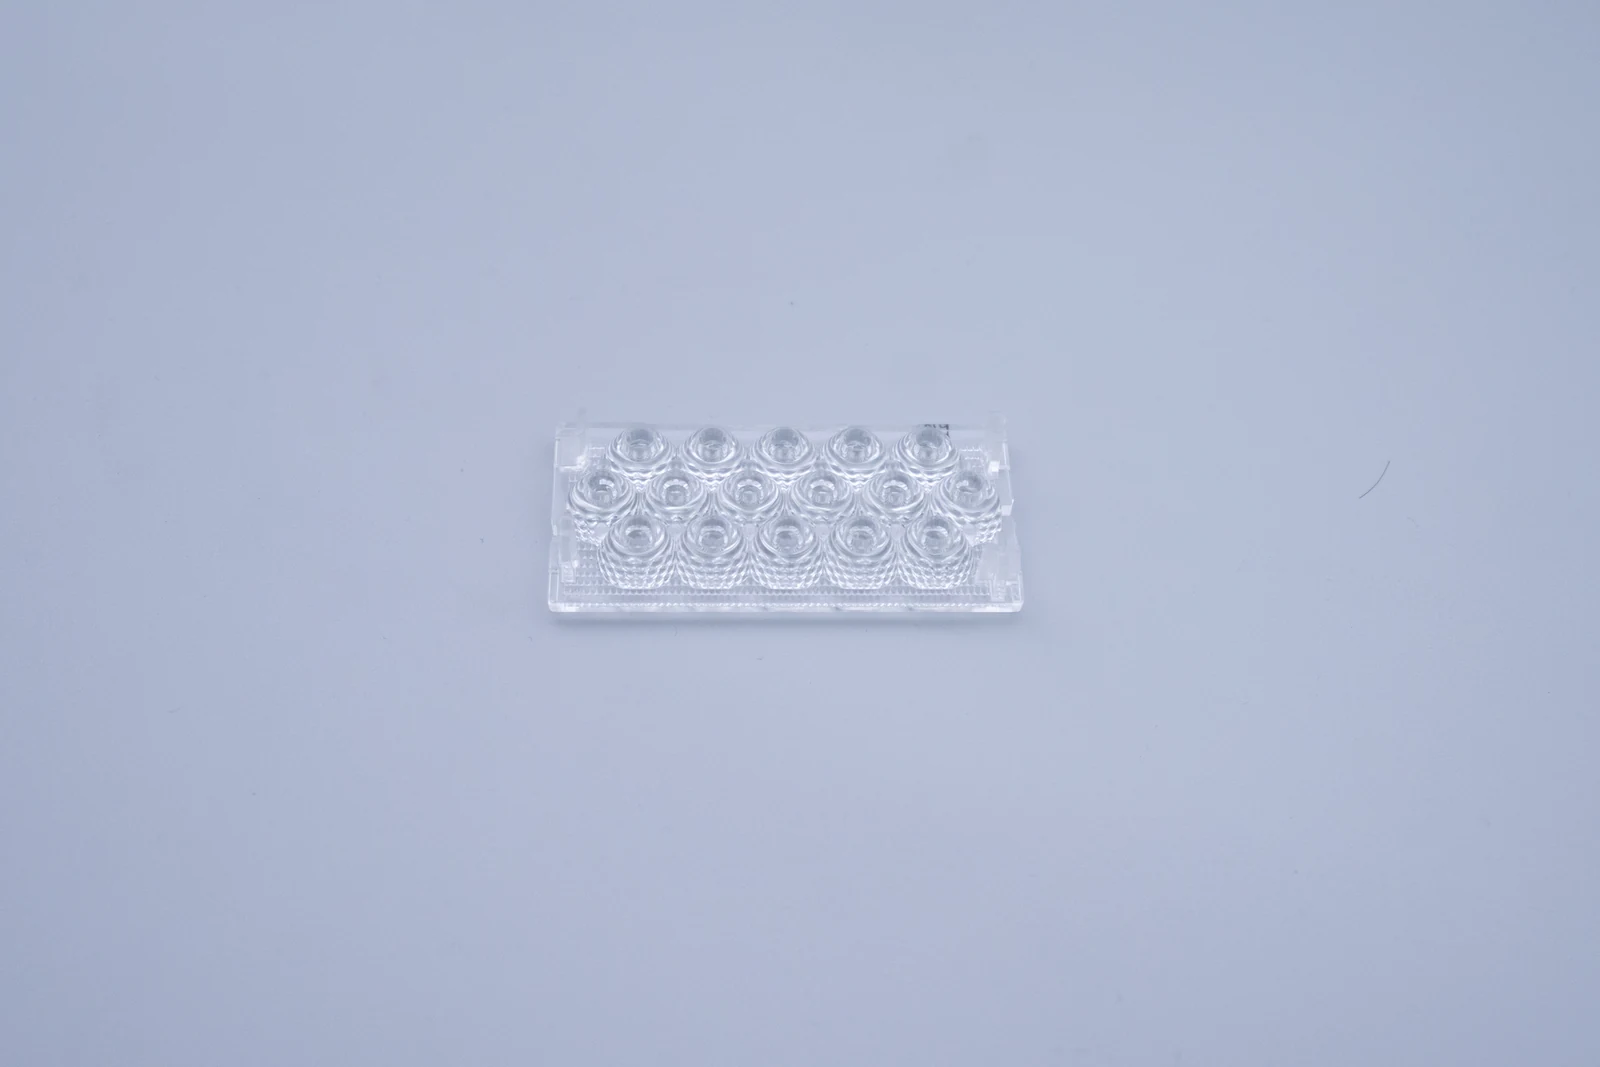
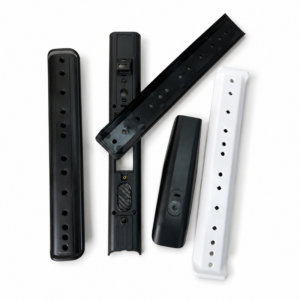
Zugehörige Linsenarrays kombinieren mehrere optische Funktionen in einem einzigen Formteil. Prüfen Sie Teilung, Ausrichtung der optischen Funktionen und Montagebezugspunkte zusammen mit der LED-Platine und dem Gehäuse.
Verwandtes Beispiel: transparentes Multi-Linsen-Array, nicht dasselbe runde Bauteilmodell.
OEM-EINKAUFSFRAGEN
Planung Ihrer ersten Bestellung und zukünftiger Abrufe
Was ist erforderlich, um eine wiederkehrende Teileversorgung einzurichten?
Beginnen Sie mit freigegebenen CAD-Daten und Zeichnungen, der Harz- und Farbspezifikation, den kritischen Abnahmeanforderungen, dem erwarteten Jahresbedarf und der wahrscheinlichen Menge pro Freigabe. Vereinbaren Sie die Versuchsfreigabe, die Prüfaufzeichnungen, die Verpackung und den Lieferplan, bevor Produktionsaufträge freigegeben werden.
Kann ein Jahresbedarf in kleineren Chargen geliefert werden?
Teilen Sie den erwarteten Bedarf und den Freigabezeitplan zur Prüfung mit. Bestätigen Sie die Mindestcharge, Beschaffungsverpflichtungen, die Liefervorlaufzeit und etwaige Lagerhaltungsanforderungen im Angebot oder in der Liefervereinbarung.
Was passiert, wenn sich das Material oder das Bauteildesign ändert?
Die angeforderte Revision identifizieren und ihre Auswirkung auf Werkzeug, Prozess, Prüfung, Preis und Zeitplan prüfen. Kundenfreigabe und etwaige neue Validierung vereinbaren, bevor die betroffene Charge produziert wird.
Sind die Lichtdurchlässigkeit und der Strahlwinkel durch die Materialauswahl gewährleistet?
Nein. Ein Harz-Datenblatt beschreibt ein Material unter festgelegten Prüfbedingungen. Das formgepresste Teil und das montierte Beleuchtungsmodul benötigen eigene, vereinbarte Abnahmekriterien und Validierung.
Wird eine einzige Toleranz auf alle optischen und Montagemerkmale angewendet?
Nein. Optische Profile, Positionierungsmaße und unkritische Merkmale erfüllen unterschiedliche Funktionen. Geben Sie kritische Merkmale und Messmethoden an, damit das Werkzeug und der Prüfplan die tatsächliche Montage widerspiegeln.
Welche Qualitätsdokumente können den Lieferungen beigelegt werden?
Geben Sie im Angebot die geforderten Maßberichte, Materialerklärungen, Zertifikate und Angaben zur Losidentifikation an. Bestätigen Sie die Verfügbarkeit, den Prüfumfang und etwaige zusätzliche Kosten für das Projekt, anstatt anzunehmen, dass jedes Dokument Standard ist.
DISKUSSION DER OEM-TEILEVERSORGUNG
Teilen Sie Ihre Zeichnung und Ihren Jahresbedarf an Teilen mit
Geben Sie die Teileversion, das Harz, die kritischen Merkmale, den Jahresbedarf, die Menge pro Lieferung und die geforderten Liefertermine an. Fügen Sie Ihre Prüf- und Verpackungsanforderungen hinzu, damit das Angebot den laufenden Lieferumfang abdeckt.
LED-Beleuchtung, Warnleuchten, kreisförmige Optiken und Präzisionsbeleuchtungsbaugruppen
Materialoptionen
PC, PMMA, COP/COC und andere optische oder technische Harze, ausgewählt nach Anforderungen an Transmission, Schlagfestigkeit und Abmessungen
Engineering-Fokus
reproduzierbare Linsenprofile und Fokalgeometrie, präzise Ausrichtung von LED zu Linse und hochwertige transparente Oberflächen mit kontrollierten optischen Defekten
Projektunterstützung
DFM-Überprüfung, Formenkonstruktion, Formenversuche, Montagevalidierung und Serienproduktion
Individualisierung
Geometrie, Farbe, Textur, Harz, Einsätze und Verpackung können gemäß den Projektanforderungen entwickelt werden
Empfohlene Produkte
Entdecken Sie unsere hochpräzisen Spritzgussteile, auf die Branchenführer weltweit vertrauen.

 Englisch
 Spanisch
 Portugiesisch
 Russisch
 Arabisch
 Französisch
 Deutsch
 Chinesisch
 Japanisch
 Koreanisch