Englisch
 Spanisch
 Portugiesisch
 Russisch
 Arabisch
 Französisch
 Deutsch
 Chinesisch
 Japanisch
 Koreanisch


Dichtungen, Tüllen und Schutzkappen für Automobile
Für Kabeldurchführungen, Kühlmittelanschlüsse, Staubschutz und abgedichtete Automobilverbindungen fertigt JingZhan koordinierte Kunststoffteile, die auf die Montage- und Leistungsanforderungen des Kunden abgestimmt sind. Der Formenplan wird rund um durchgehende Dichtlippen und Kompressionszonen, saubere Kabel- und Steckverbinderschnittstellen sowie Beständigkeit gegen Hitze, Feuchtigkeit und Automobilfluide entwickelt. Harzauswahl, Anspritzpunktlage, Trennebenen und Prüfpunkte werden auf die Gegenstücke, die Betriebsumgebung und das erwartete Produktionsvolumen abgestimmt.
Produktübersicht
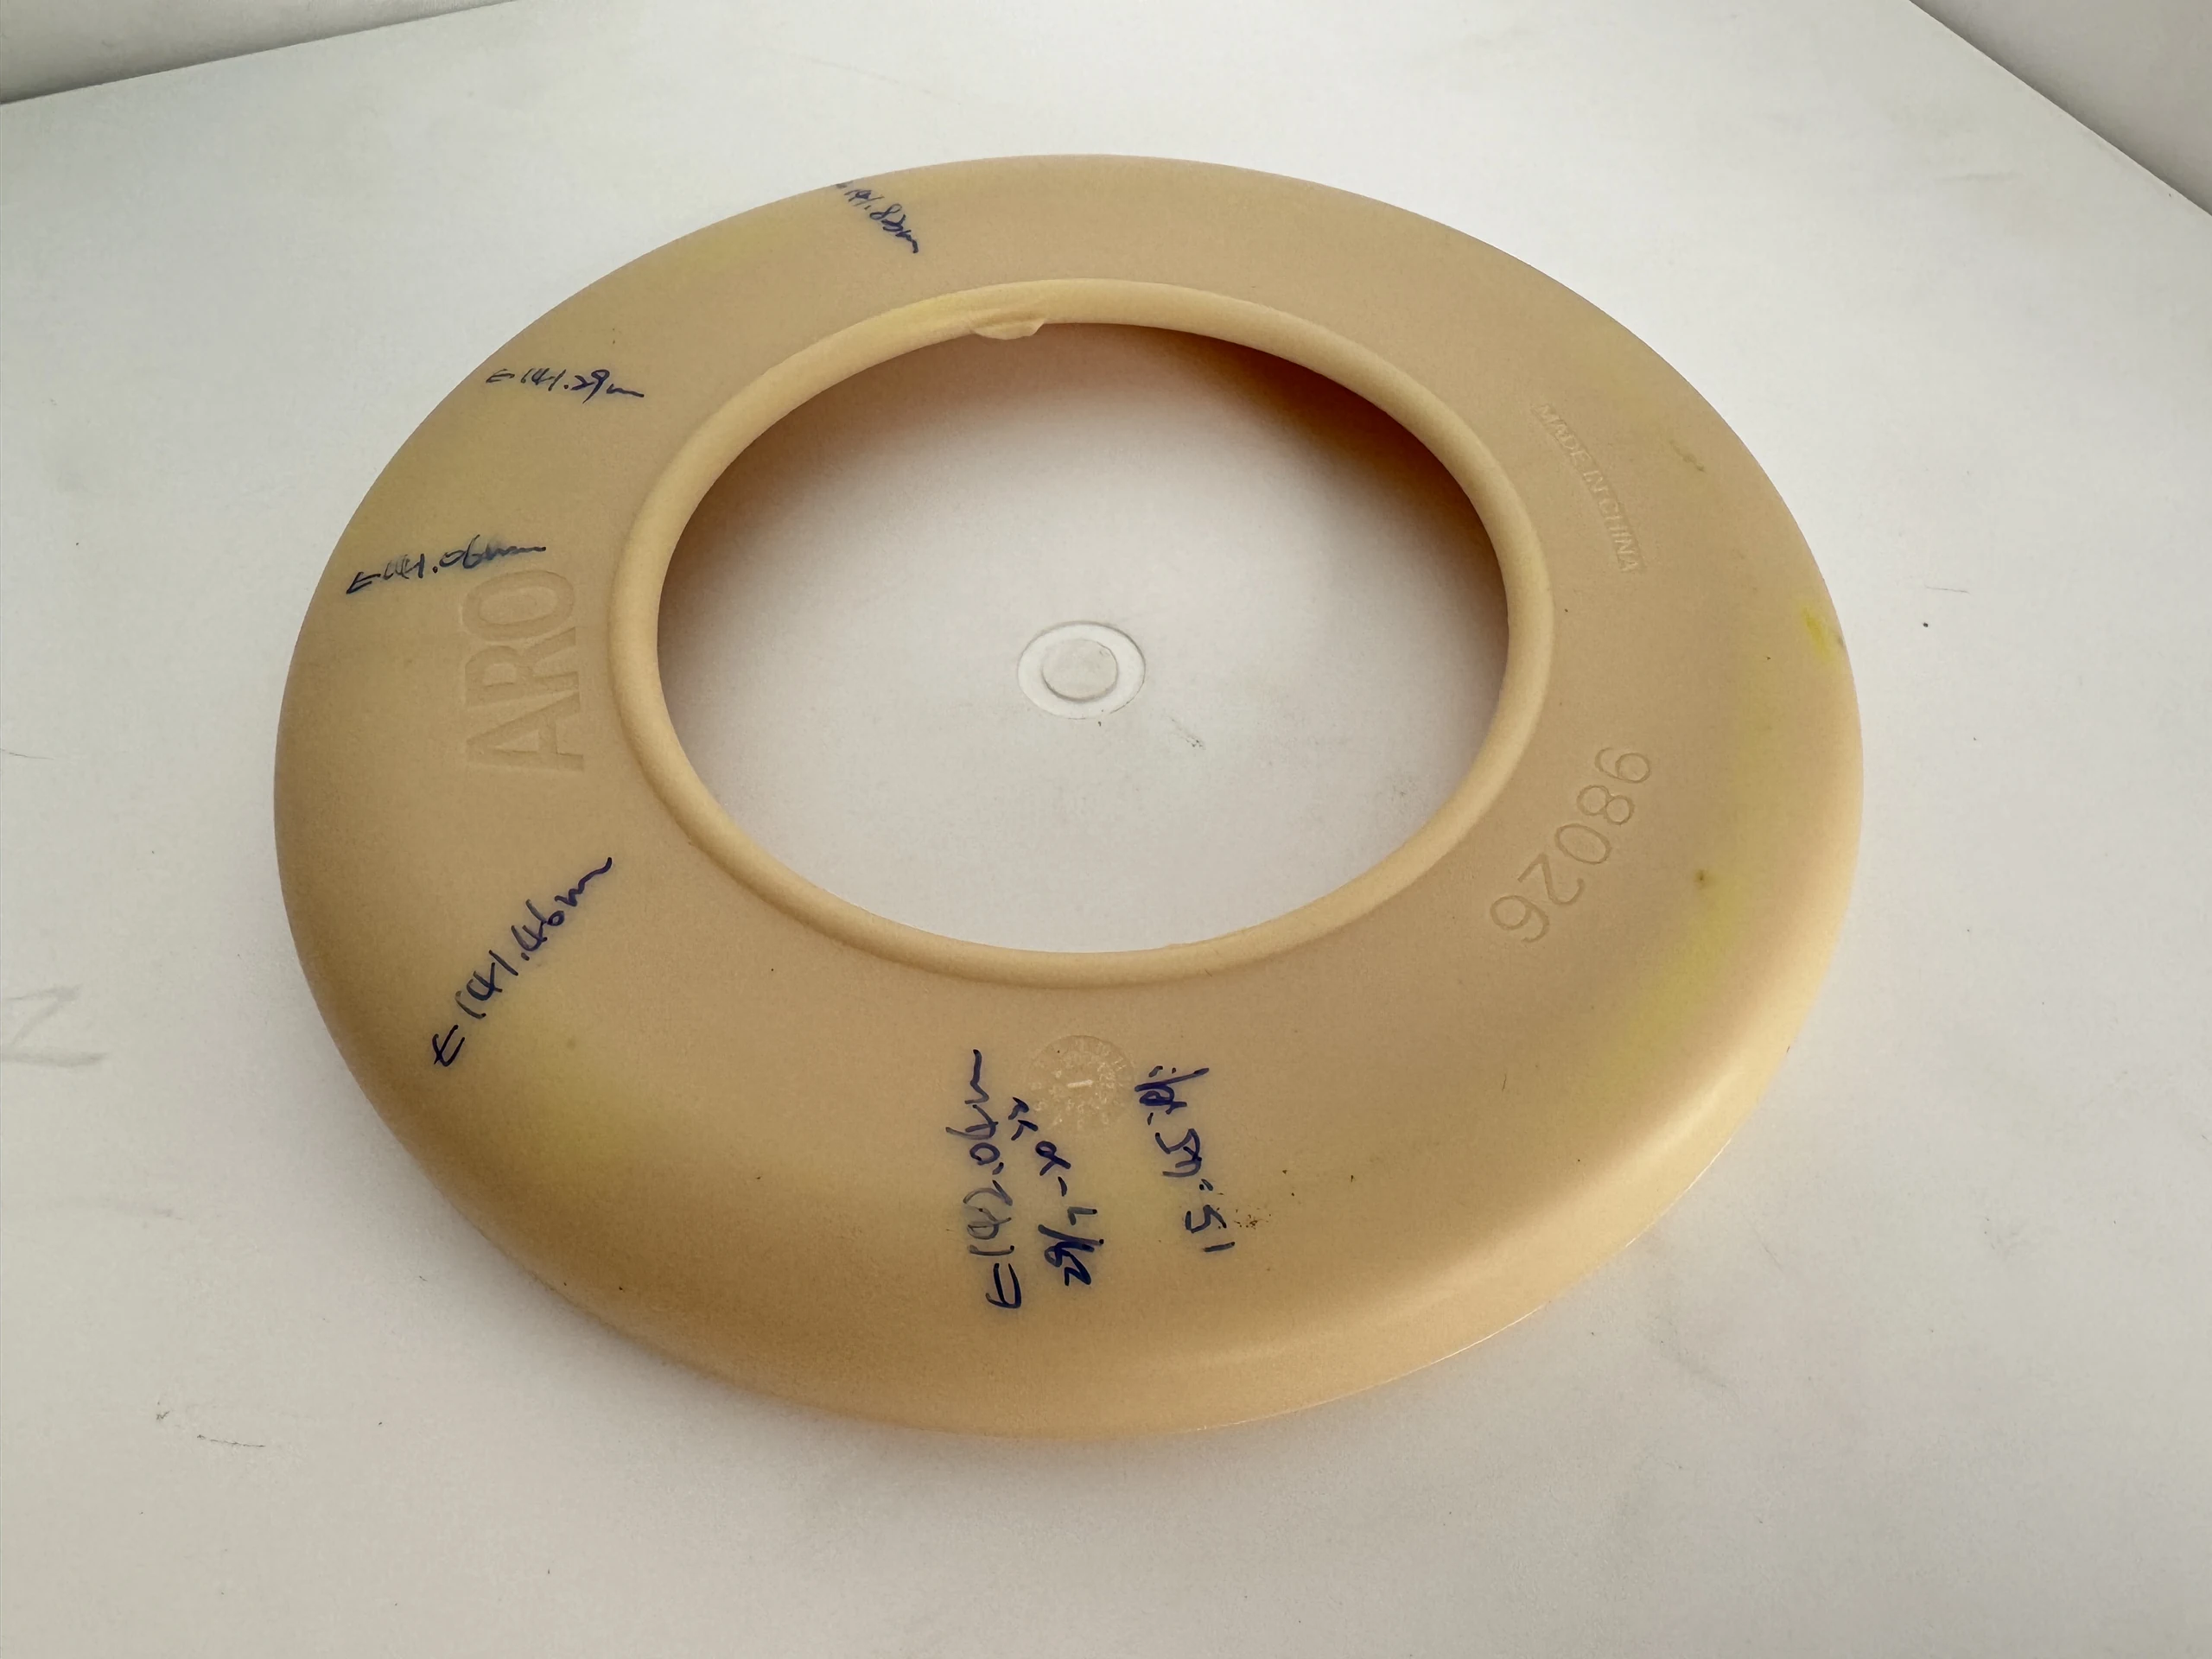
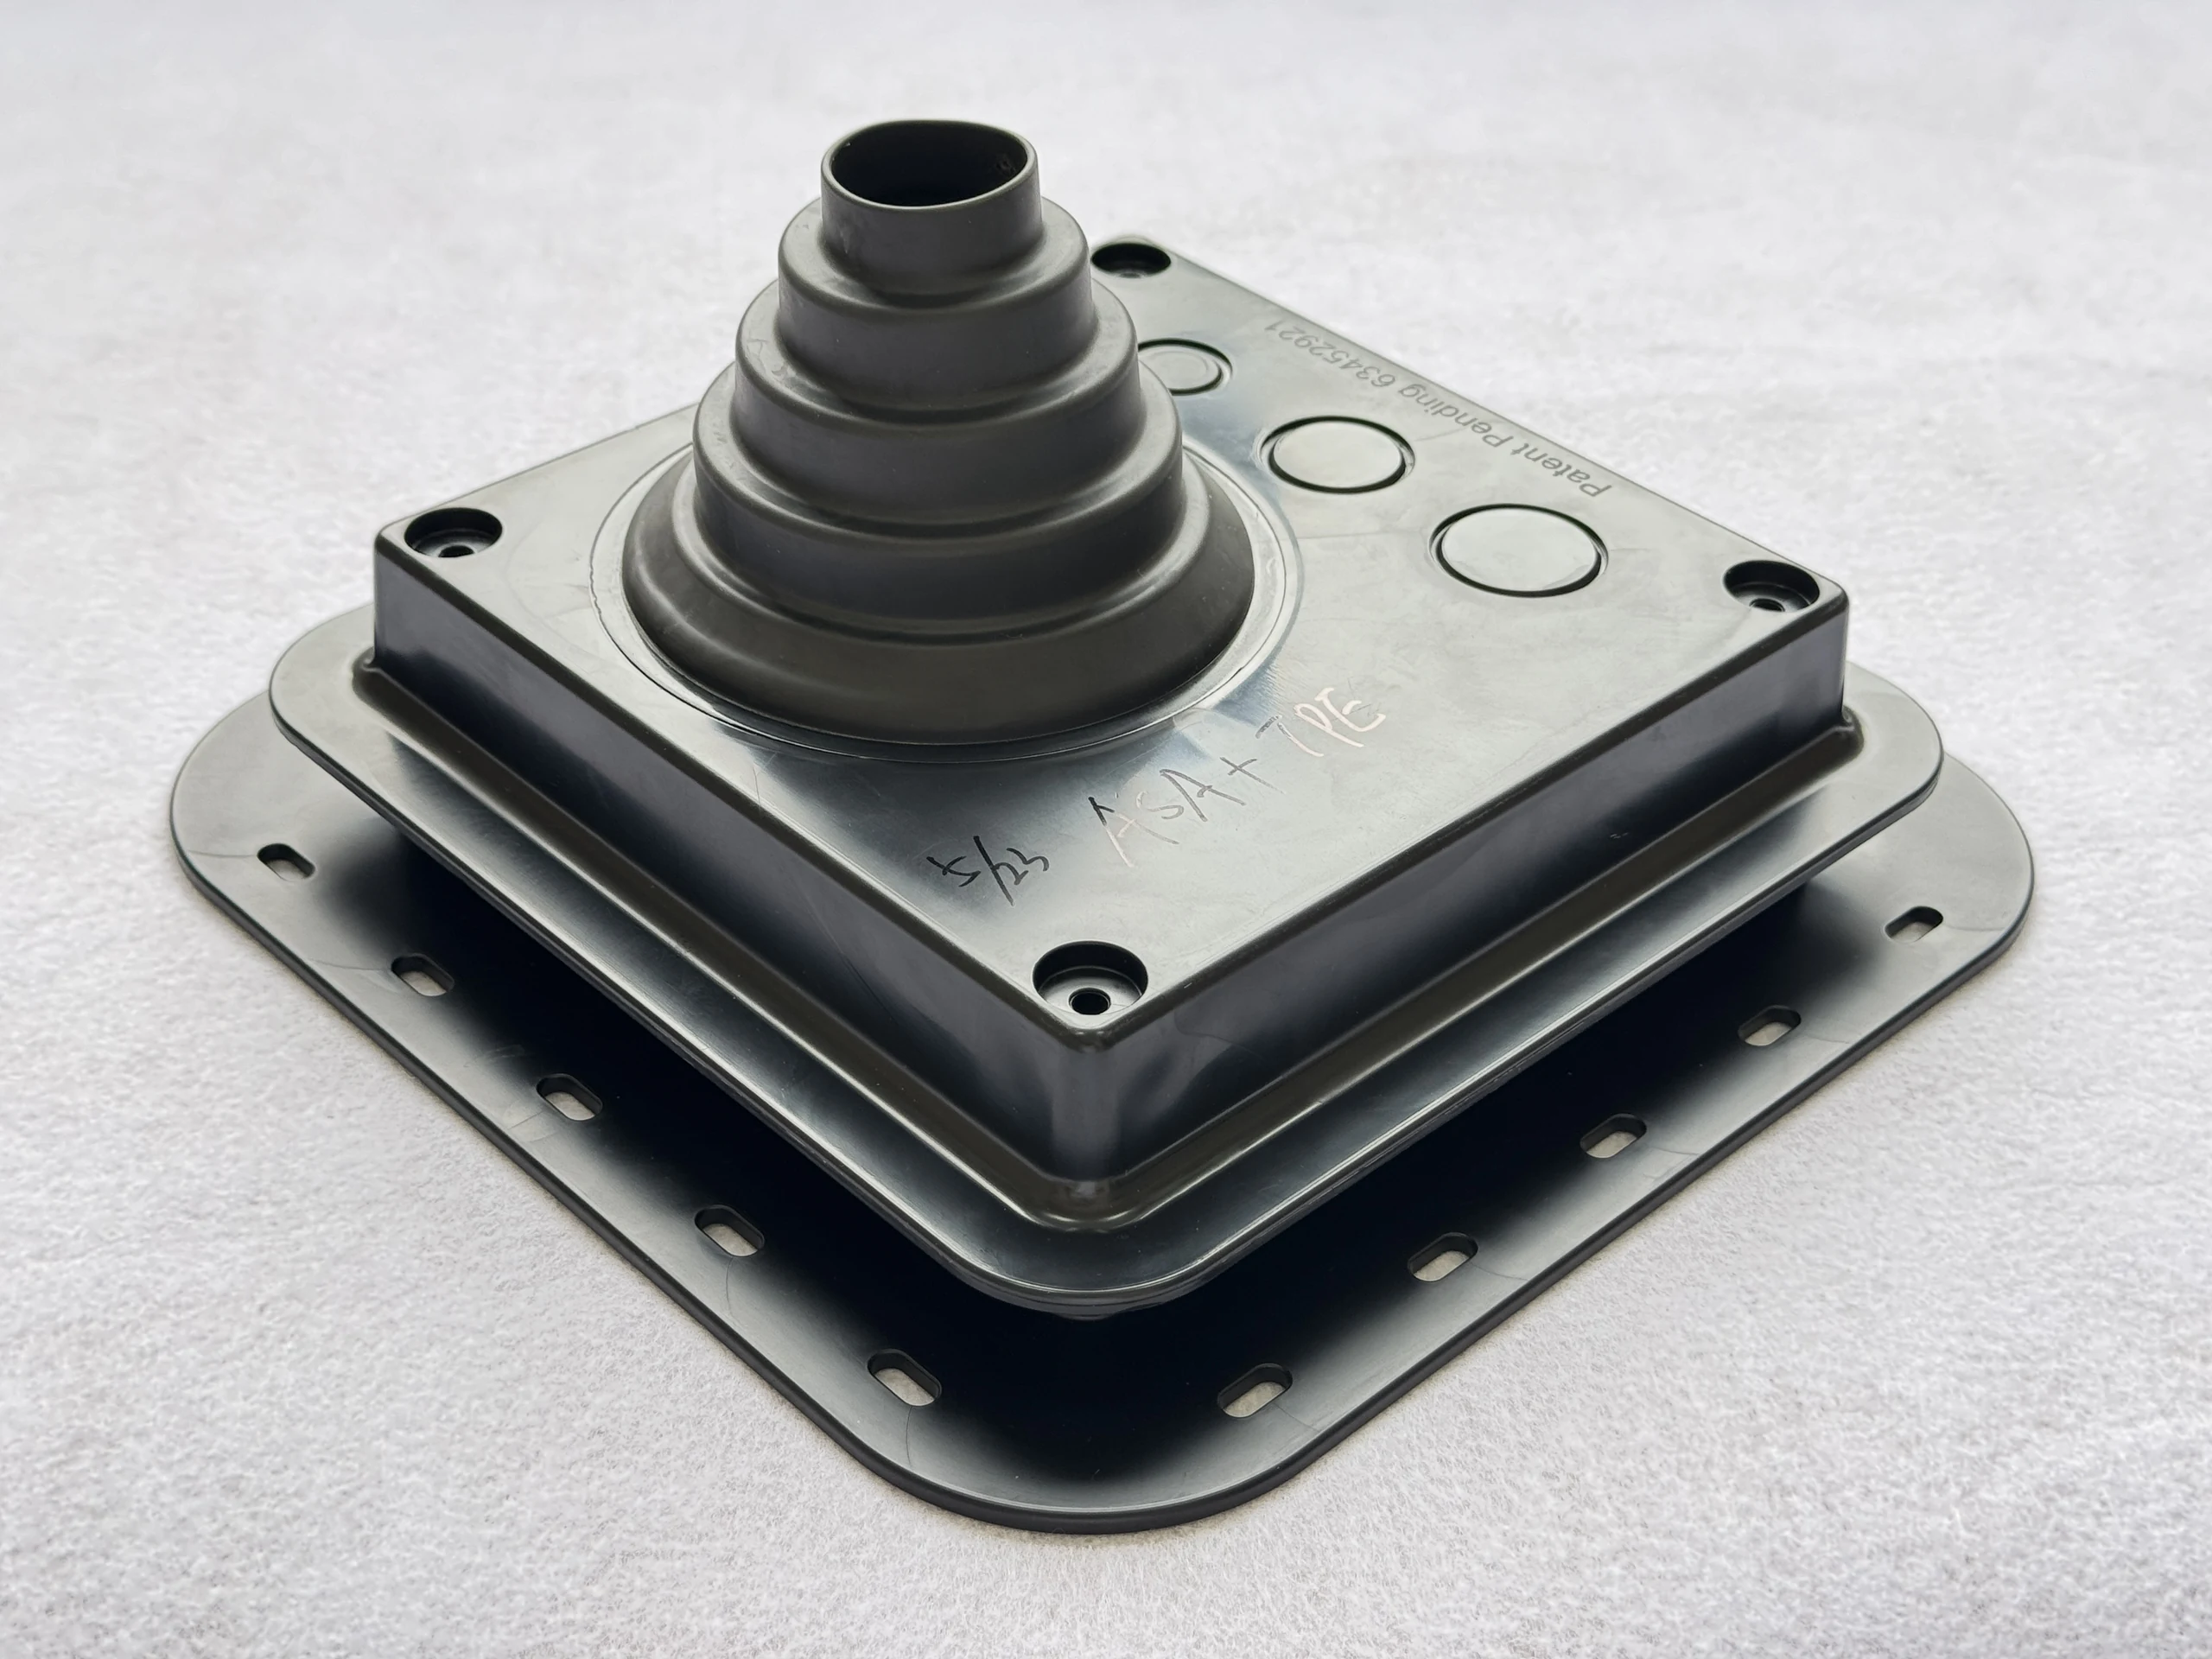
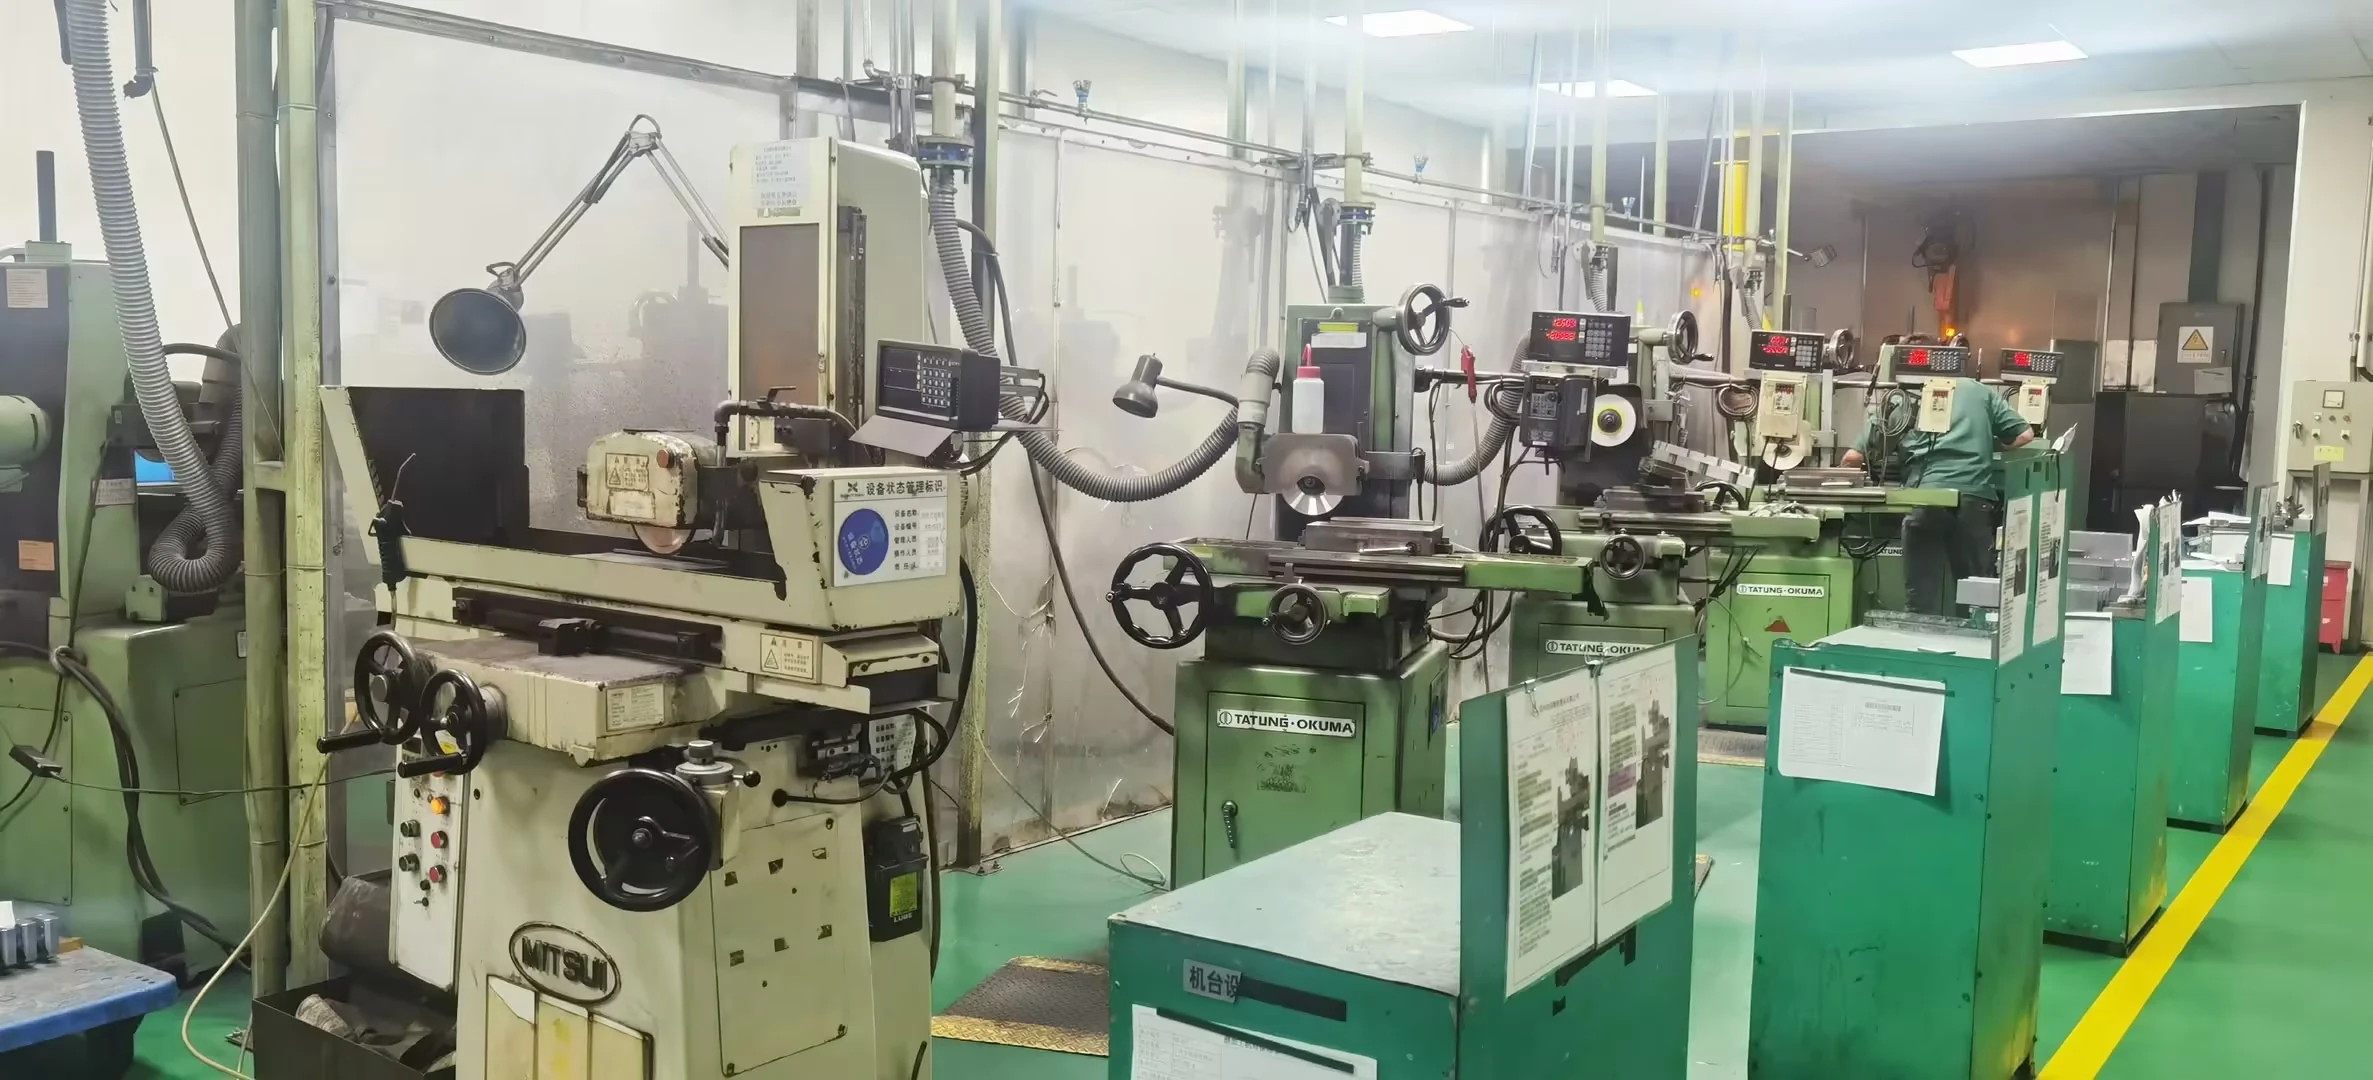
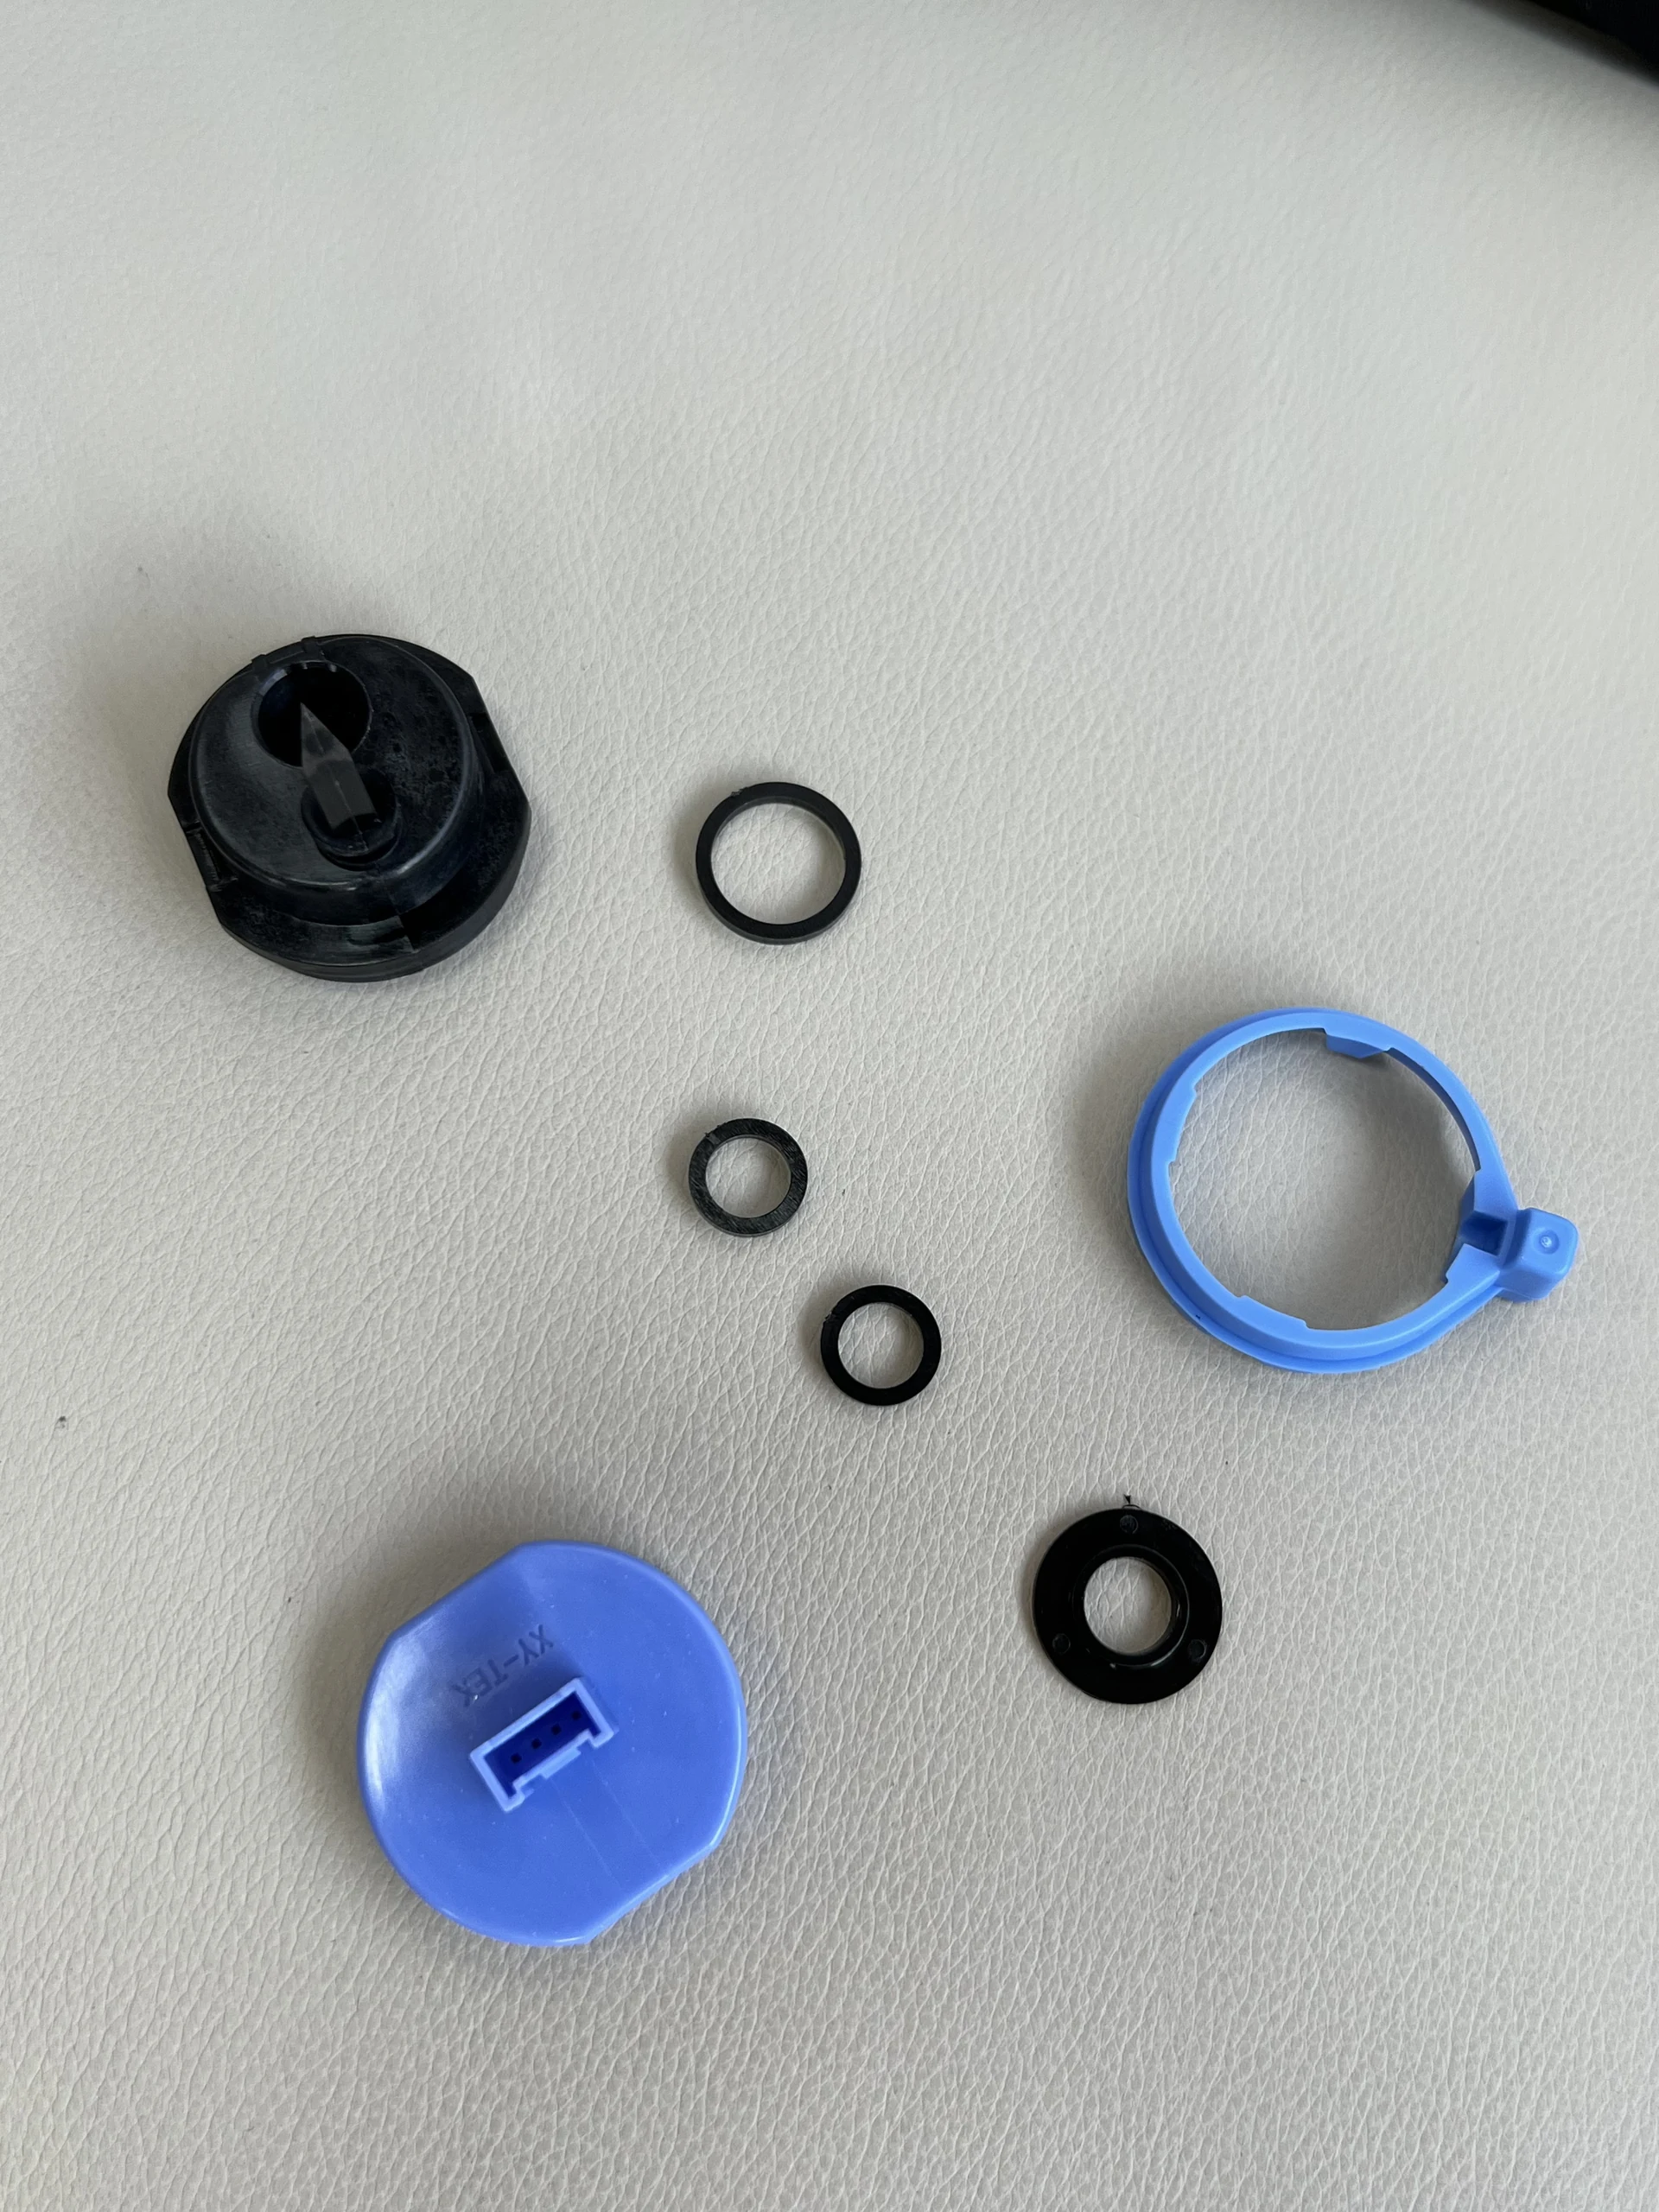
Dichtungskomponenten hängen ebenso vom umgebenden Bauteil wie von der Formgeometrie ab. JingZhan prüft die Nut, die Kontaktflächen und die Montagemethode, wobei Material- und Validierungsanforderungen für jede Dichtung, Tülle oder Schutzkappe vereinbart werden. KONSTRUKTION UND FERTIGUNG Geben Sie die Geometrie der Nut oder Öffnung, die Paarungsoberfläche und die eingebaute Kompression an. Identifizieren Sie die Oberflächen, die frei von Grat, Angussmarkierungen oder Handhabungsschäden bleiben müssen. Specify fluids, temperature and expected movement before selecting a grade. Hardness and compression behaviour need agreed test conditions; similar appearance is not evidence of compatibility. Agree leak, ingress or compression tests where relevant. A seal-shaped part alone does not establish a pressure or waterproof rating; acceptance must follow the complete assembly test plan. TECHNISCHE SPEZIFIKATIONEN PRODUKTION UND WIEDERHOLTE LIEFERUNG CNC- und EDM-Werkzeuge sowie CMM- und optische Messressourcen unterstützen die Geometrieentwicklung und -prüfung. Der dokumentierte Pressenbereich von 50 bis 500 Tonnen bezieht sich auf die Thermoplastformung. Kautschukvulkanisation, Bonding, Compound-Beschaffung und jegliche externe Bearbeitung werden separat bestätigt, sofern das gewählte Design dies erfordert. Wiederholbestellungen folgen der freigegebenen Zeichnung, der Harz- oder Compound-Spezifikation, den Referenzmustern und dem Prüfplan. Chargenidentifikation, Kavitätenverfolgung bei Bedarf, Schutzverpackung und Änderungsgenehmigung vereinbaren. Kundenqualifizierung und etwaige Sonderdokumentation werden vor der Freigabe festgelegt. Die Werkzeuginvestition wird separat vom Stückpreis angeboten. Teilen Sie den Jahresbedarf und die Abrufmengen mit, damit Kavitätenzahl, Beschaffung und Chargenkosten gemeinsam geprüft werden können. VERWANDTE ANWENDUNGEN Kabeleinführungstüllen, Abdeckdichtungen und Schutzstopfen. Individuelle Dichtungsschnittstellen in fluid- oder gerätebezogenen Baugruppen für Fahrzeuge. Die Fotografien zeigen Beispiele für Komponenten des Unternehmens, keine austauschbaren Katalogartikel. Die Anwendungseignung sowie jegliche Sicherheits-, Haltbarkeits- oder Umweltleistung müssen für das Design und den Testplan des Kunden bestätigt werden. Besprechen Sie Ihre Zeichnung und Ihre Lieferanforderungen. Senden Sie CAD, Harzpräferenz, kritische Merkmale, Jahresbedarf und Freigabemenge. Kontaktieren Sie unser Engineering-Team →Dichtungen und Tüllen mit klar definierten Kontaktbedingungen
Wesentliche Bearbeitungsanforderungen
Die Dichtungsschnittstelle definieren
Material auf die Exposition abstimmen
Die Baugruppe validieren
Vereinbarte Parameter für Ihr Teil
Parameter
Projektspezifikation
Fertigungsbereich
Individuelle Werkzeugentwicklung, Versuchsfreigabe und vereinbarte wiederkehrende Bauteillieferung.
Materialauswahl
Anwendung-specified elastomer or thermoplastic; compound compatibility and process confirmed per project.
Technischer Schwerpunkt
Kontaktprofil, Nutpassung, Kabeldurchführung und Kompressionstoleranz.
Abmessungen und Toleranz
Freigegebene Zeichnung und merkmalspezifische Prüfvereinbarung.
Farbe und Oberfläche
Spezifizierte Sorte, Farbreferenz und Sichtbereiche.
Werkzeuganordnung
Formnester, Einsätze und erwartete Wartung im Abgleich mit dem Bedarf geprüft.
Qualität und Lieferung
Vereinbarte Erstmuster- und Chargenprüfungen, geschützte Verpackung und Chargenkennzeichnung.
Ausrüstung, Lieferzeit und Auftragsplanung
Planungsposition
Grundlage für das Angebot
DFM-Prüfung
Voraussichtlich 3–5 Werktage nach Erhalt vollständiger Zeichnungen und Anforderungen.
Neuer Werkzeugbau
Indikativ 4–8 Wochen bis zum ersten Werkzeugversuch nach Werkzeugdesign-Freigabe und kommerzieller Freigabe; Korrekturen und Kundenvalidierung sind zusätzlich.
Bestellmengen
Erste Kalkulationsgrundlage: eine Pilotcharge von 500 Stück oder eine Wiederholungscharge von 1.000 Stück pro Teilenummer, Harz und Farbe, vorbehaltlich des Projektangebots.
Wiederholungsbestellungen
Indikativer Zeitraum von 10–15 Werktagen nach Bestätigung der Materialien und des Produktionsslots. Kundenqualifizierung, Sonderbearbeitung und Transport sind zusätzlich.
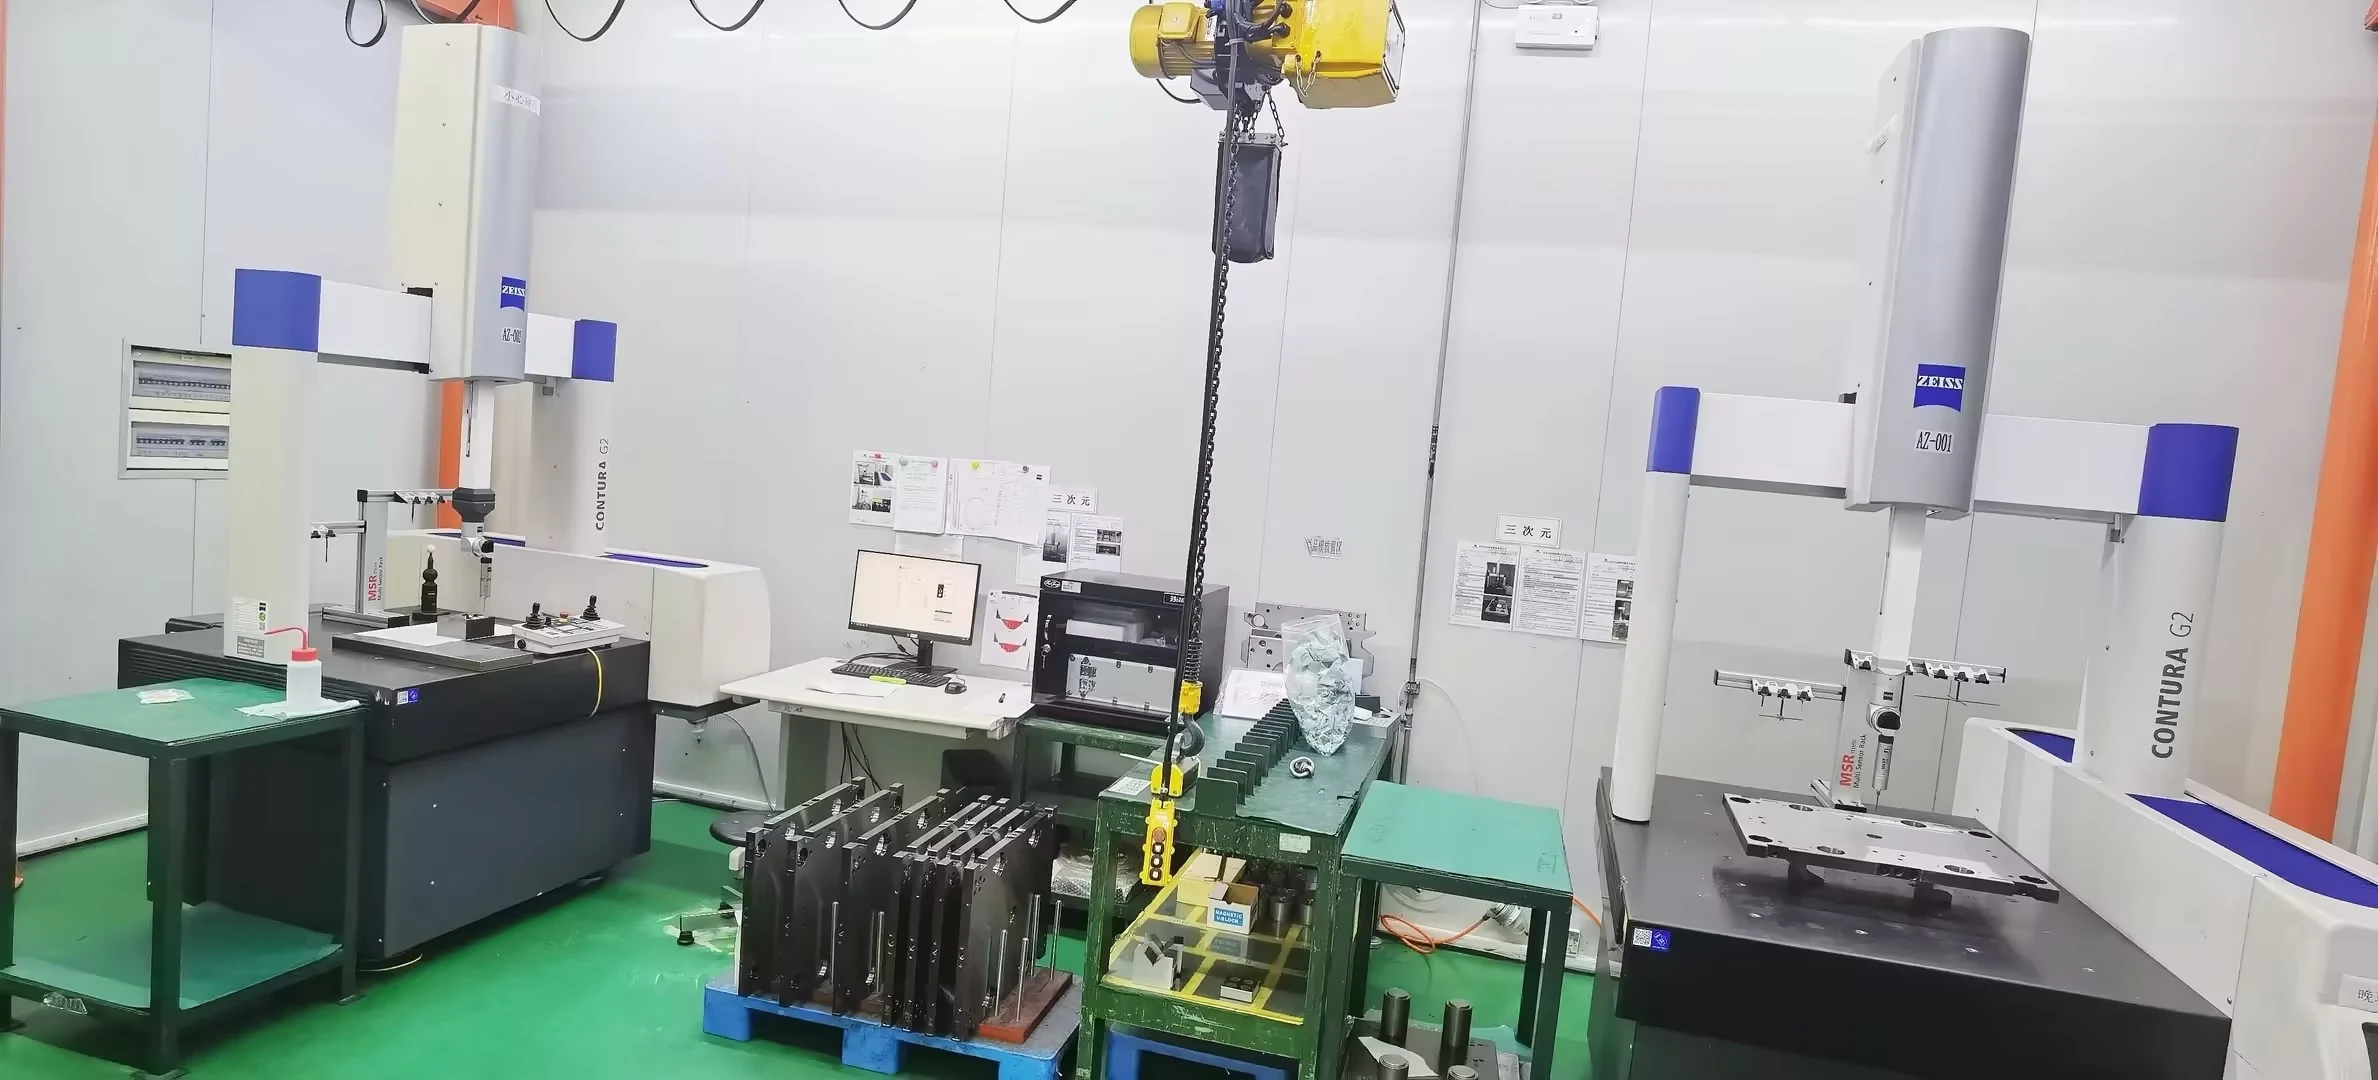
Halten Sie Wiederholungsbestellungen auf einer genehmigten Basis
Wo diese Komponenten eingesetzt werden können
Technische Daten
| Prozess | Kundenspezifisches Präzisions-Kunststoffspritzgießen |
|---|---|
| Produktgruppe | Dichtungen, Tüllen und Schutzkappen für Automobile |
| Typische Anwendungen | Kabeldurchführungen, Kühlmittel-Schnittstellen, Staubschutz und abgedichtete Automobilverbindungen |
| Materialoptionen | TPE, TPU, Elastomercompounds, PP und PA, ausgewählt nach Dichtkraft, Temperatur und Fluidbelastung |
| Engineering-Fokus | durchgehende Dichtlippen und Kompressionszonen, saubere Kabel- und Steckverbinderschnittstellen sowie Beständigkeit gegen Hitze, Feuchtigkeit und Automobilflüssigkeiten |
| Projektunterstützung | DFM-Überprüfung, Formenkonstruktion, Formenversuche, Montagevalidierung und Serienproduktion |
| Individualisierung | Geometrie, Farbe, Textur, Harz, Einsätze und Verpackung können gemäß den Projektanforderungen entwickelt werden |
Empfohlene Produkte
Entdecken Sie unsere hochpräzisen Spritzgussteile, auf die Branchenführer weltweit vertrauen.