Englisch
 Spanisch
 Portugiesisch
 Russisch
 Arabisch
 Französisch
 Deutsch
 Chinesisch
 Japanisch
 Koreanisch


Bedienfeld für Endoskope und Halterungsgehäuse
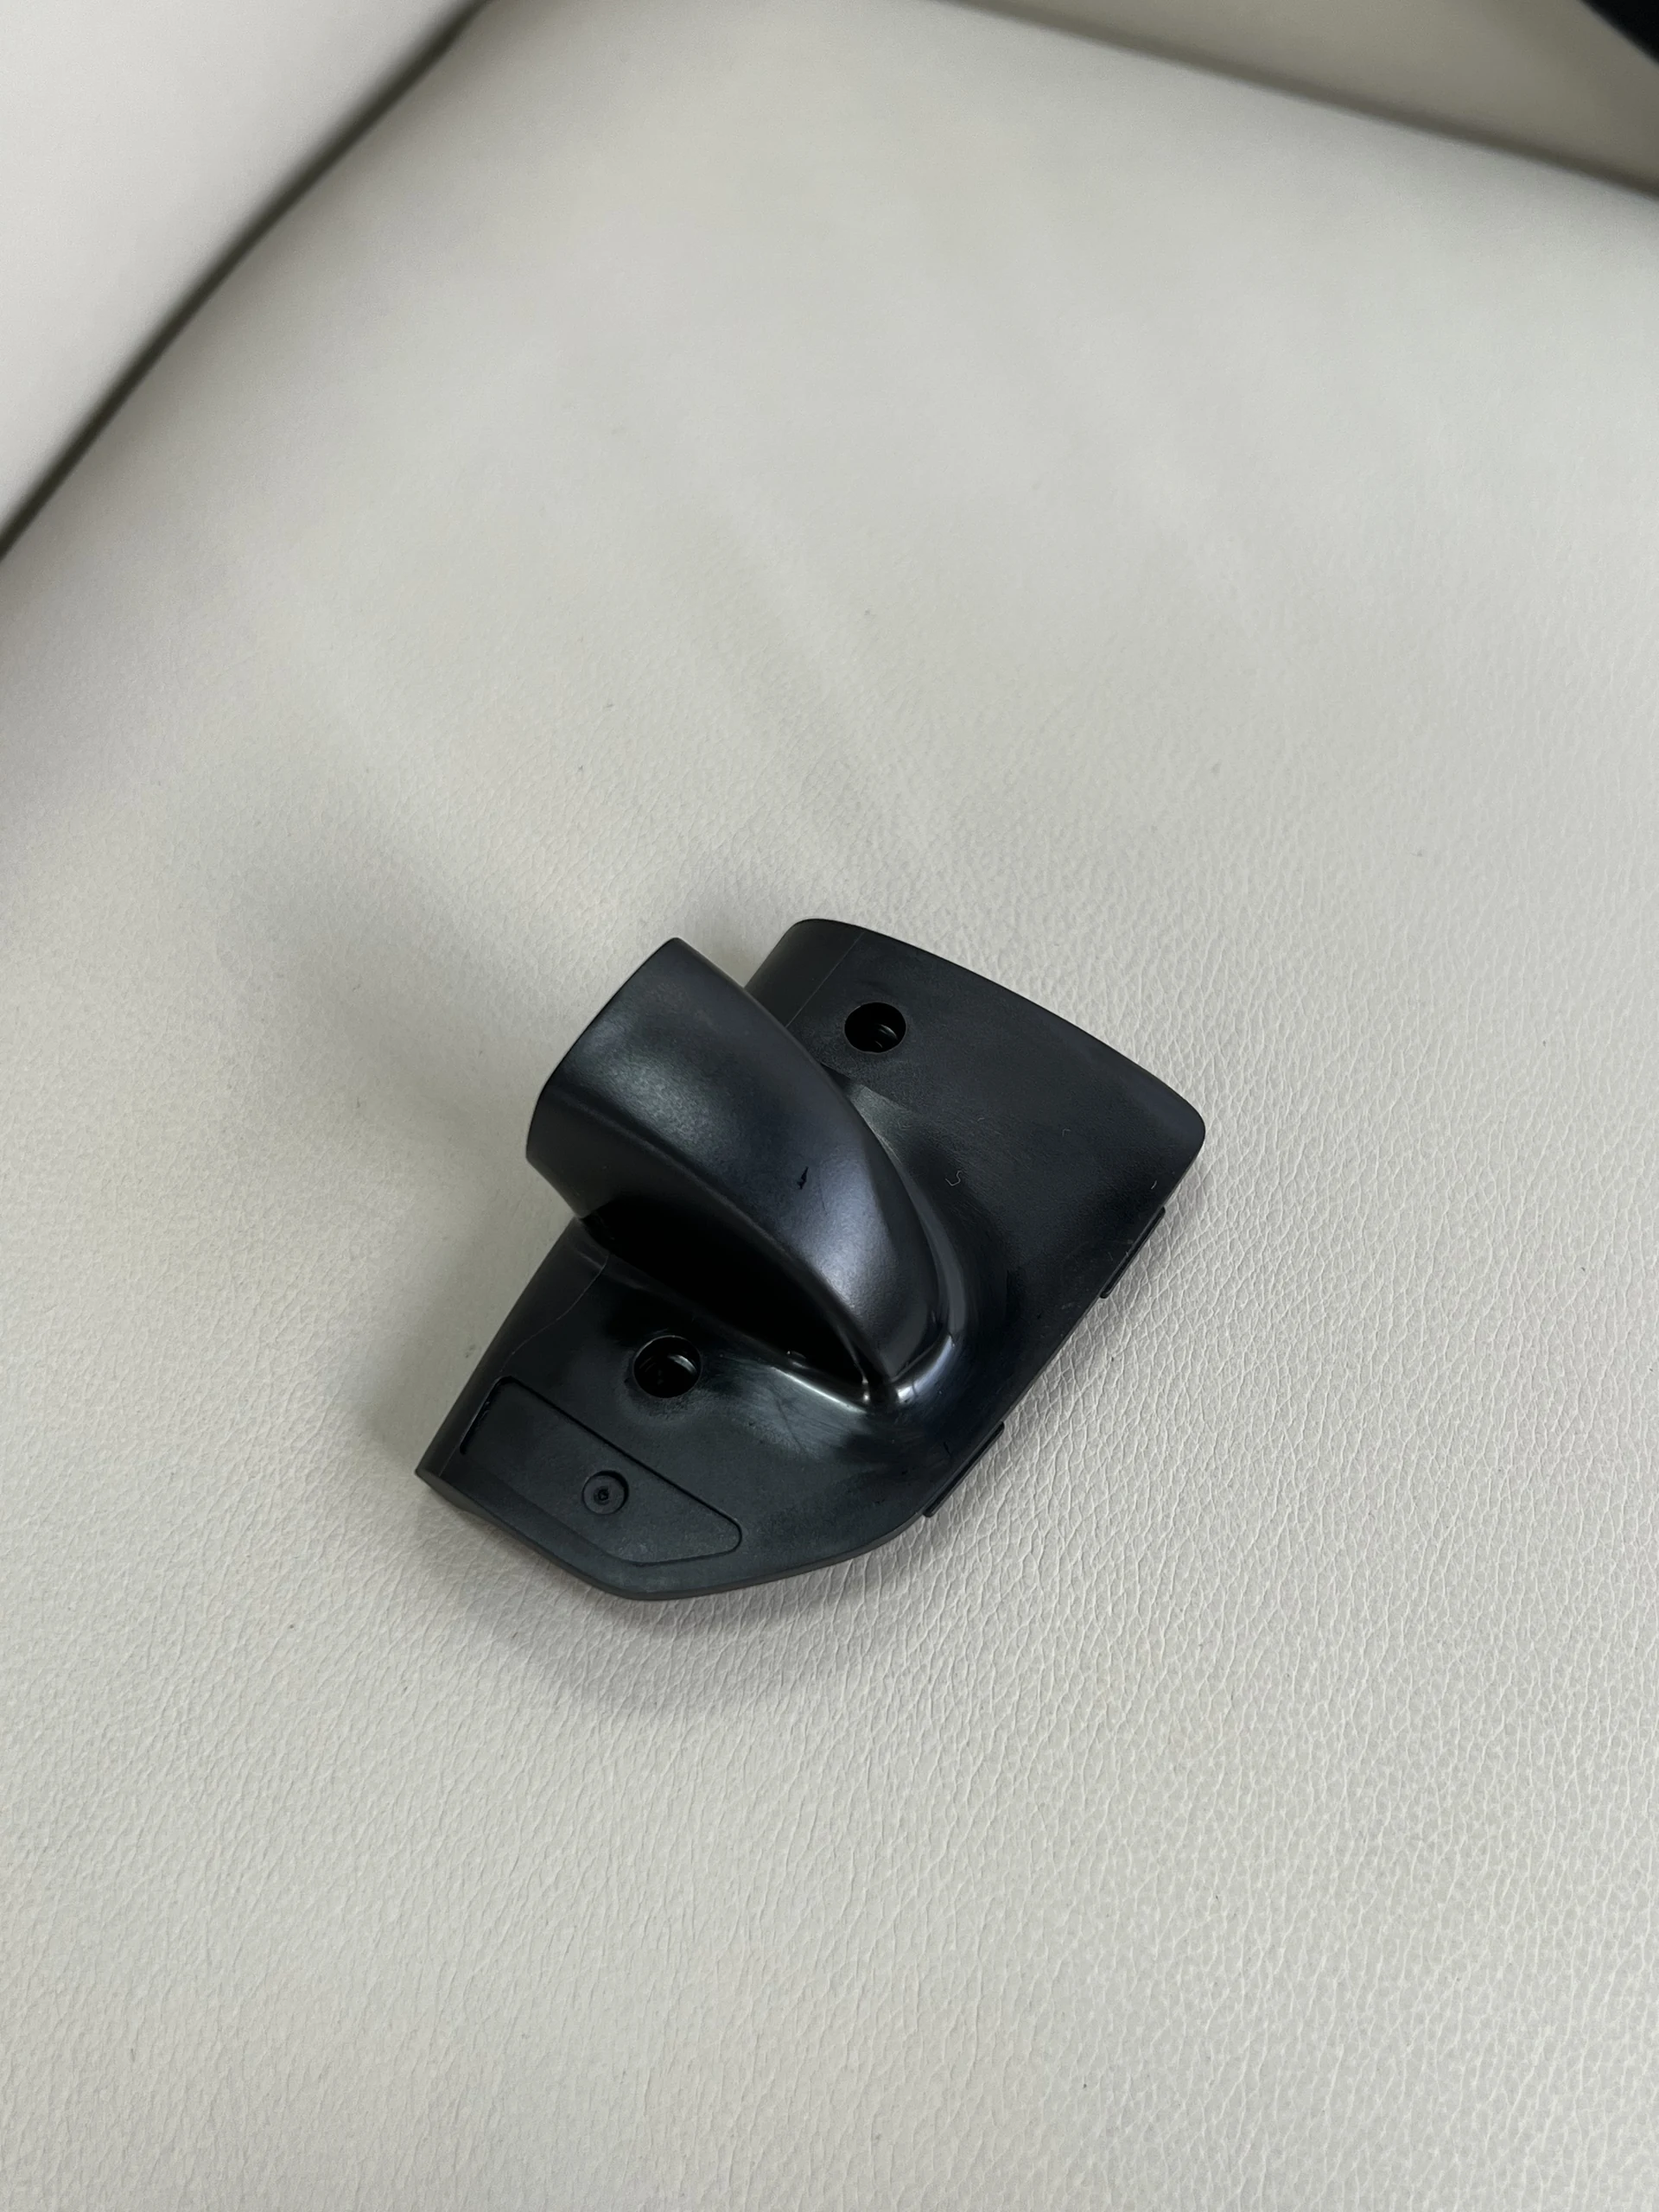
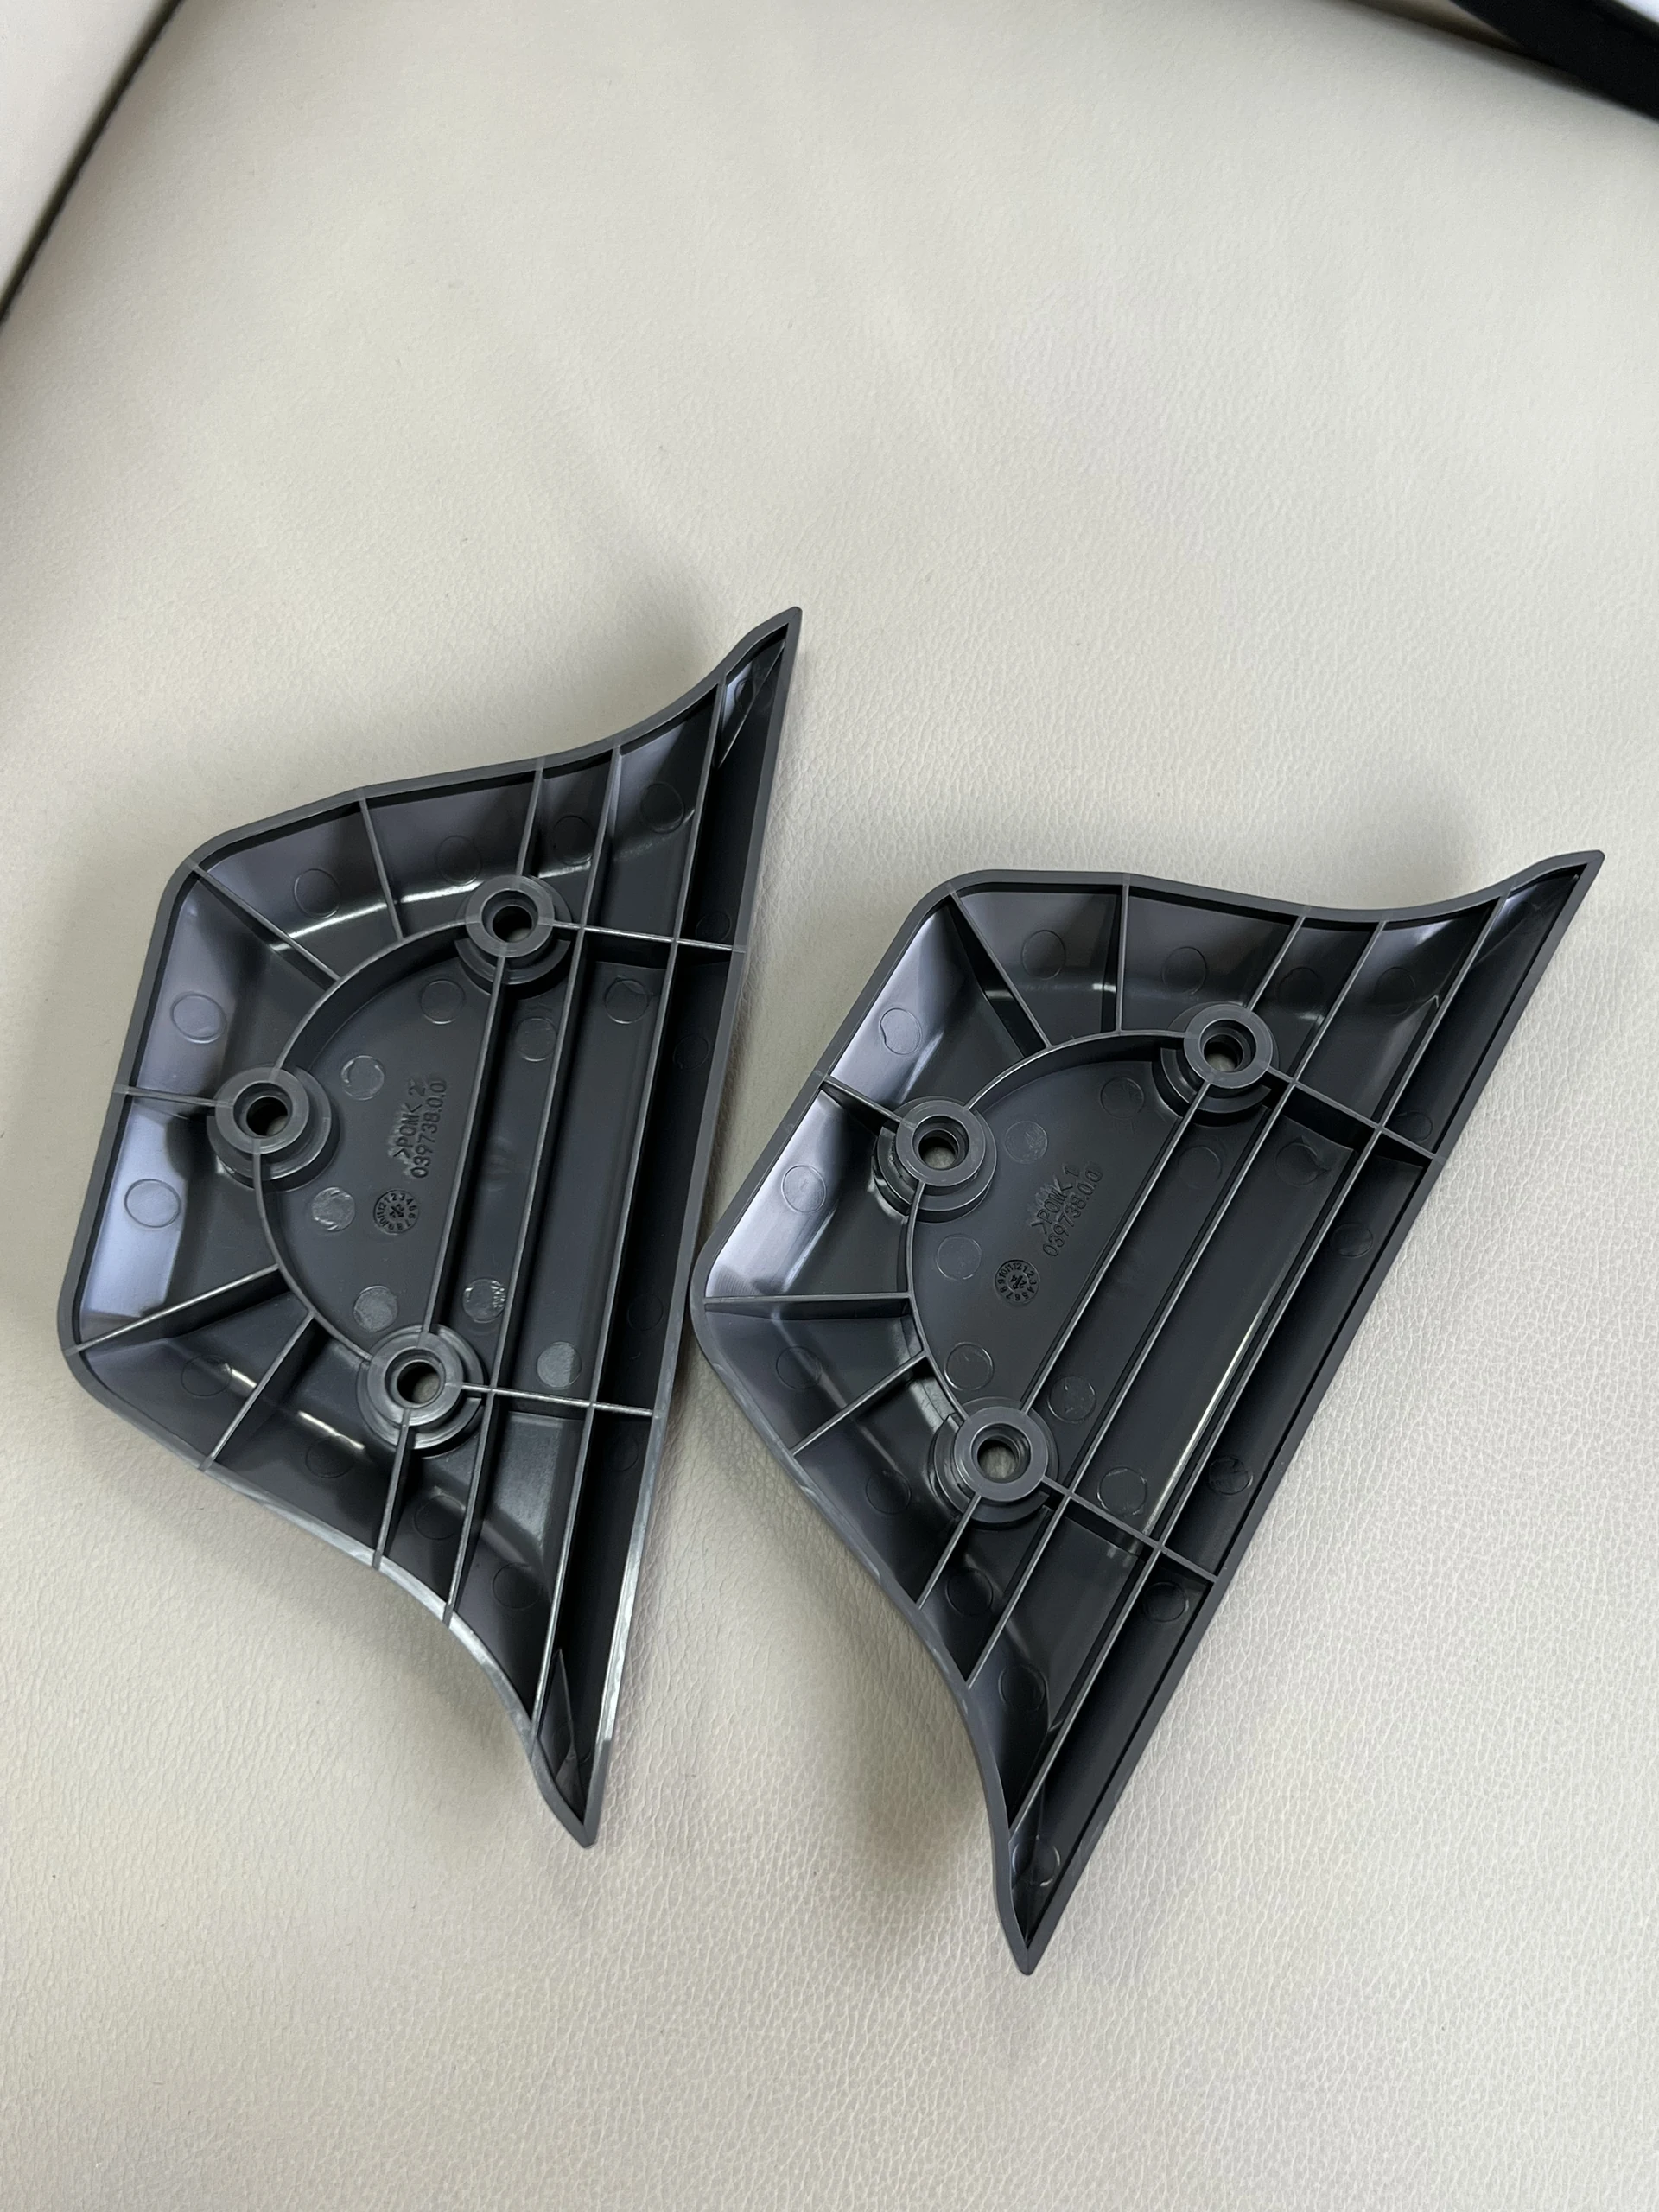
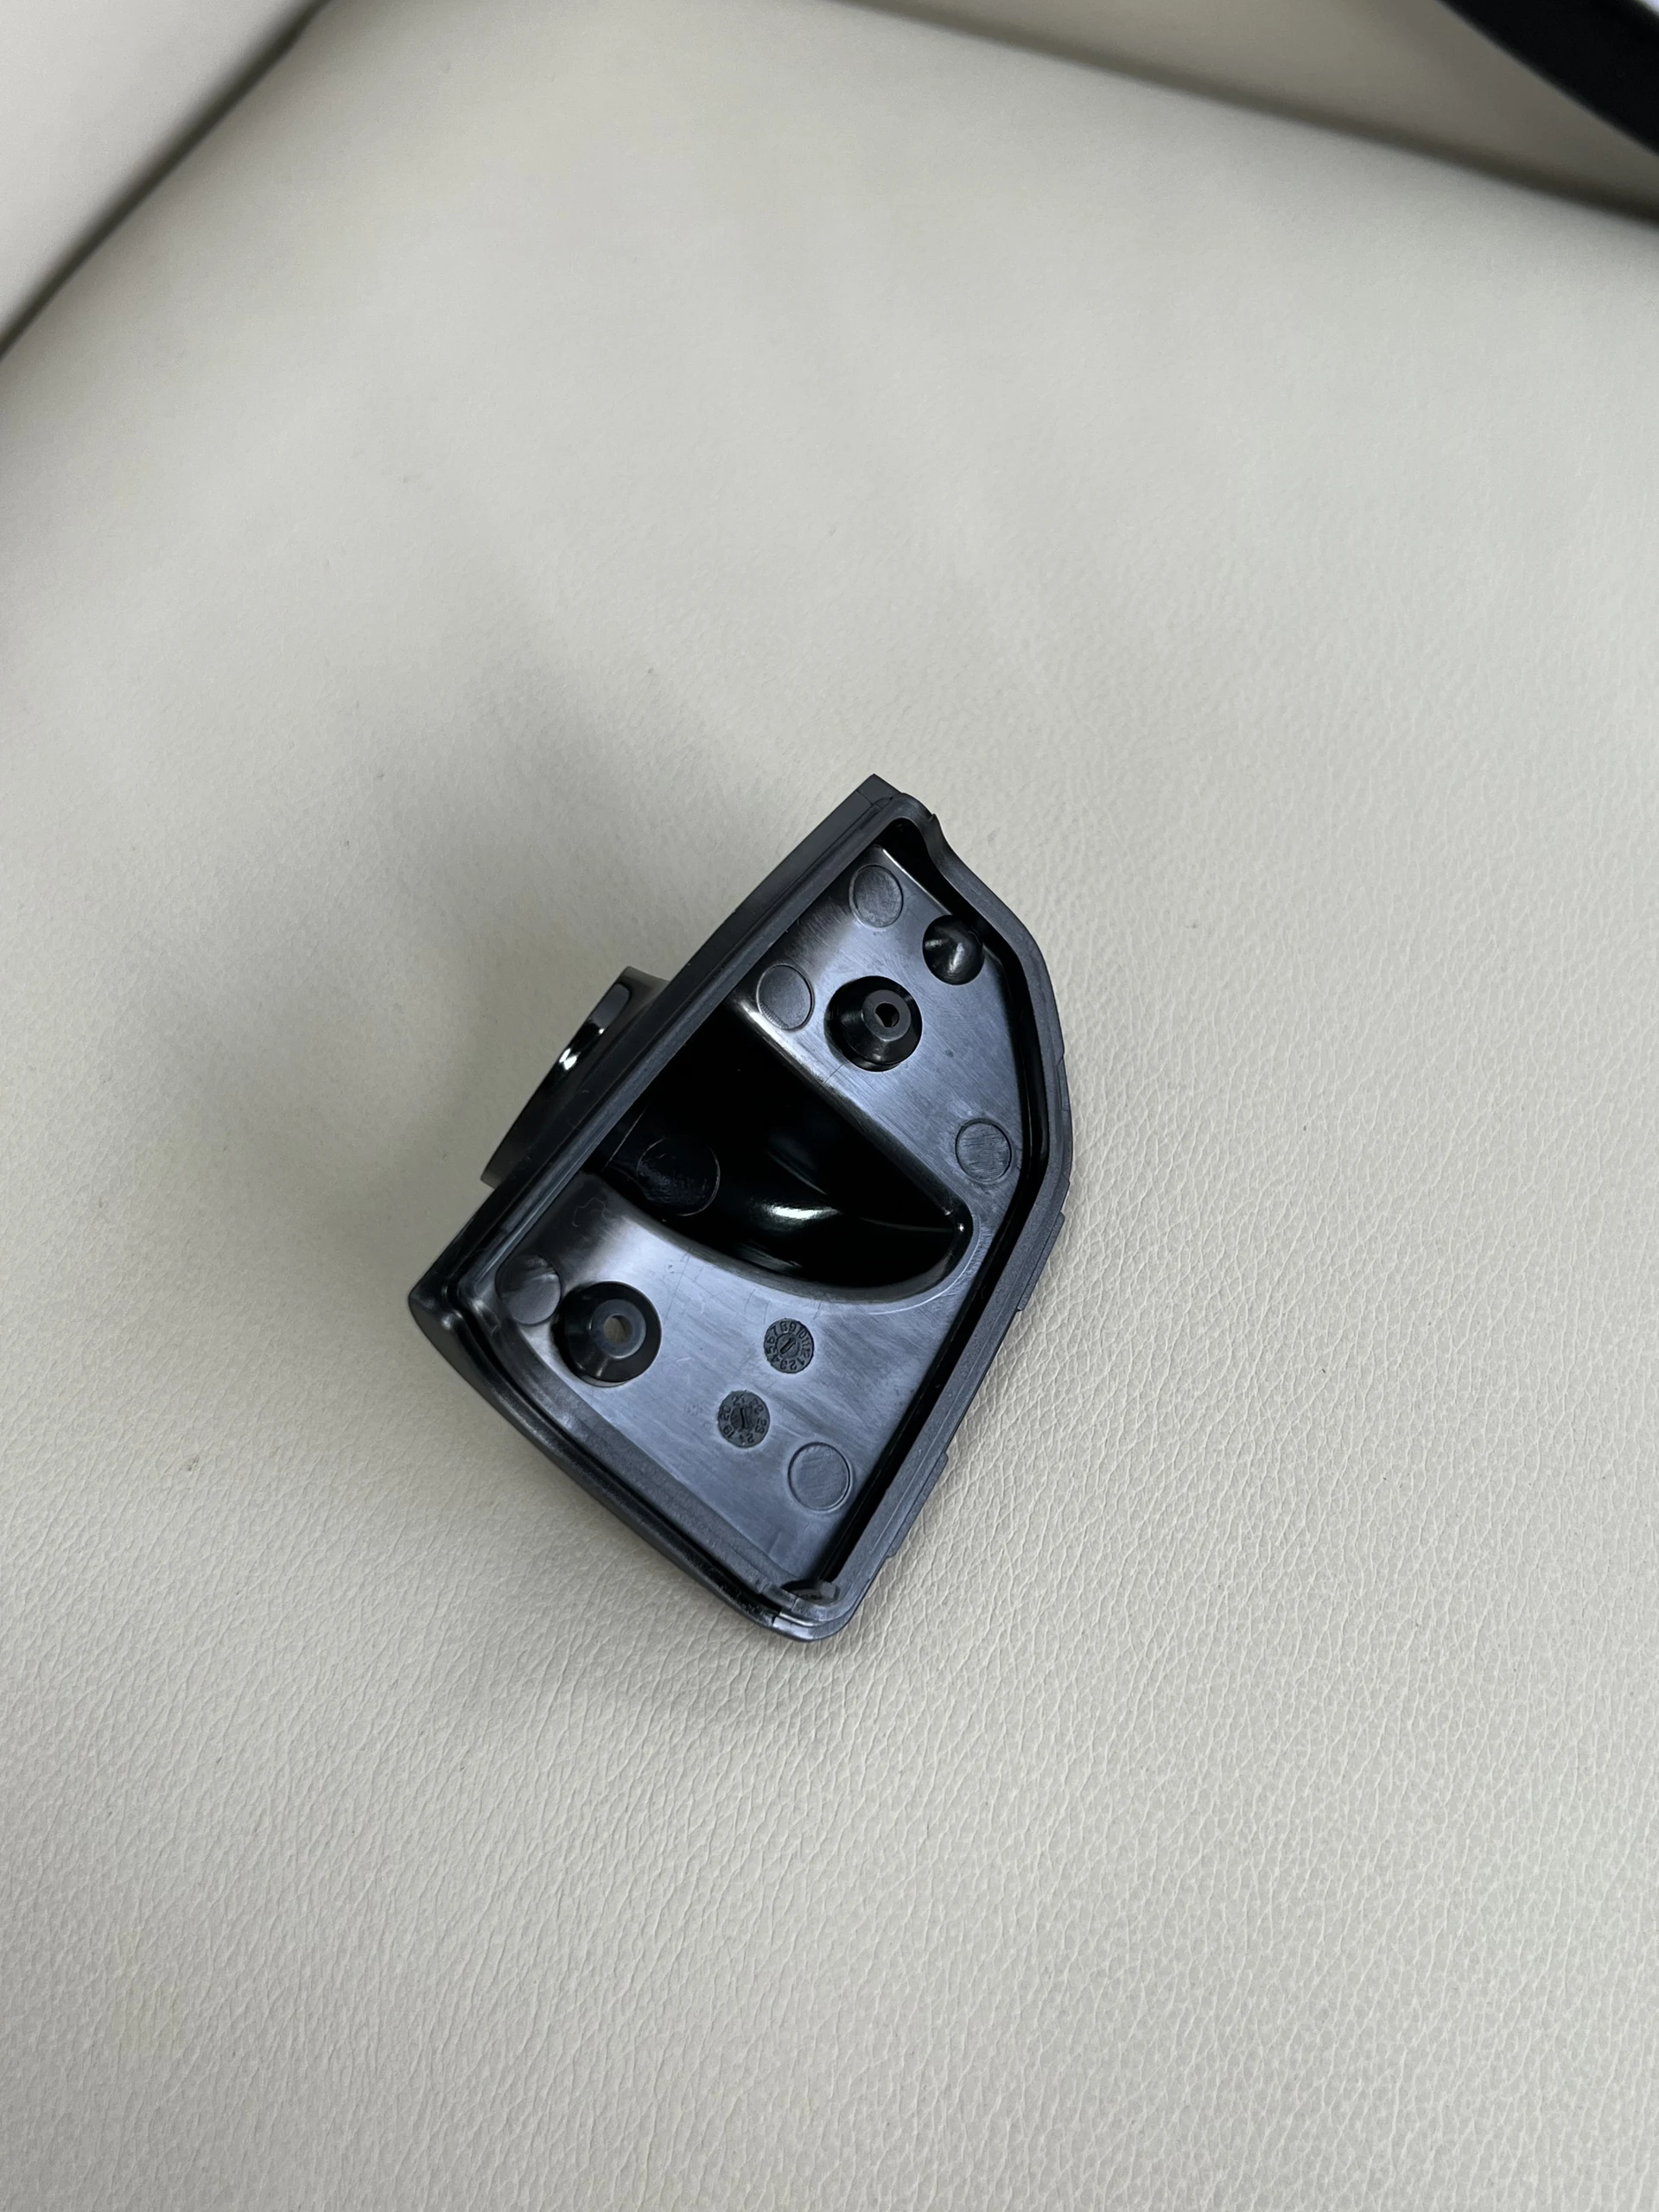
Für Endoskop-Bedienfelder, interne Halterungen und Bediener-Schnittstellen-Gehäuse fertigt JingZhan koordinierte Kunststoffteile, die auf die Montage- und Leistungsanforderungen des Kunden abgestimmt sind. Der Formgebungsplan wird um präzise Tasten-, Schalter- und Bedienfeldöffnungen, starre interne Halterungs- und Stützgeometrien sowie eine wiederholbare Passung zwischen sichtbaren Abdeckungen und internen Modulen herum entwickelt. Harzauswahl, Anspritzpunktlage, Trennebenen und Prüfpunkte werden auf die Paarungsteile, die Betriebsumgebung und das erwartete Produktionsvolumen abgestimmt.
Produktübersicht
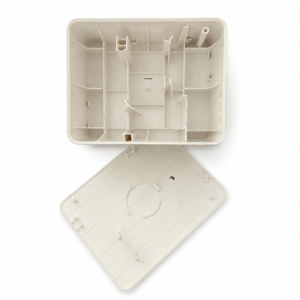
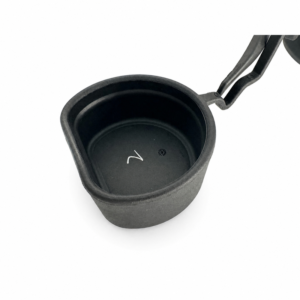
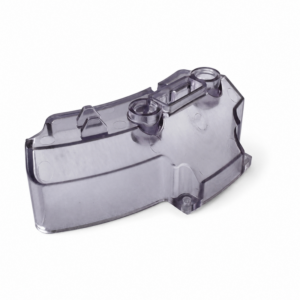
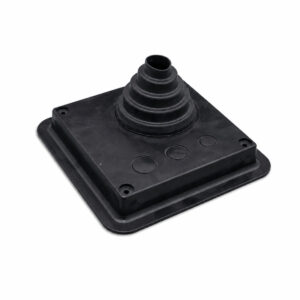
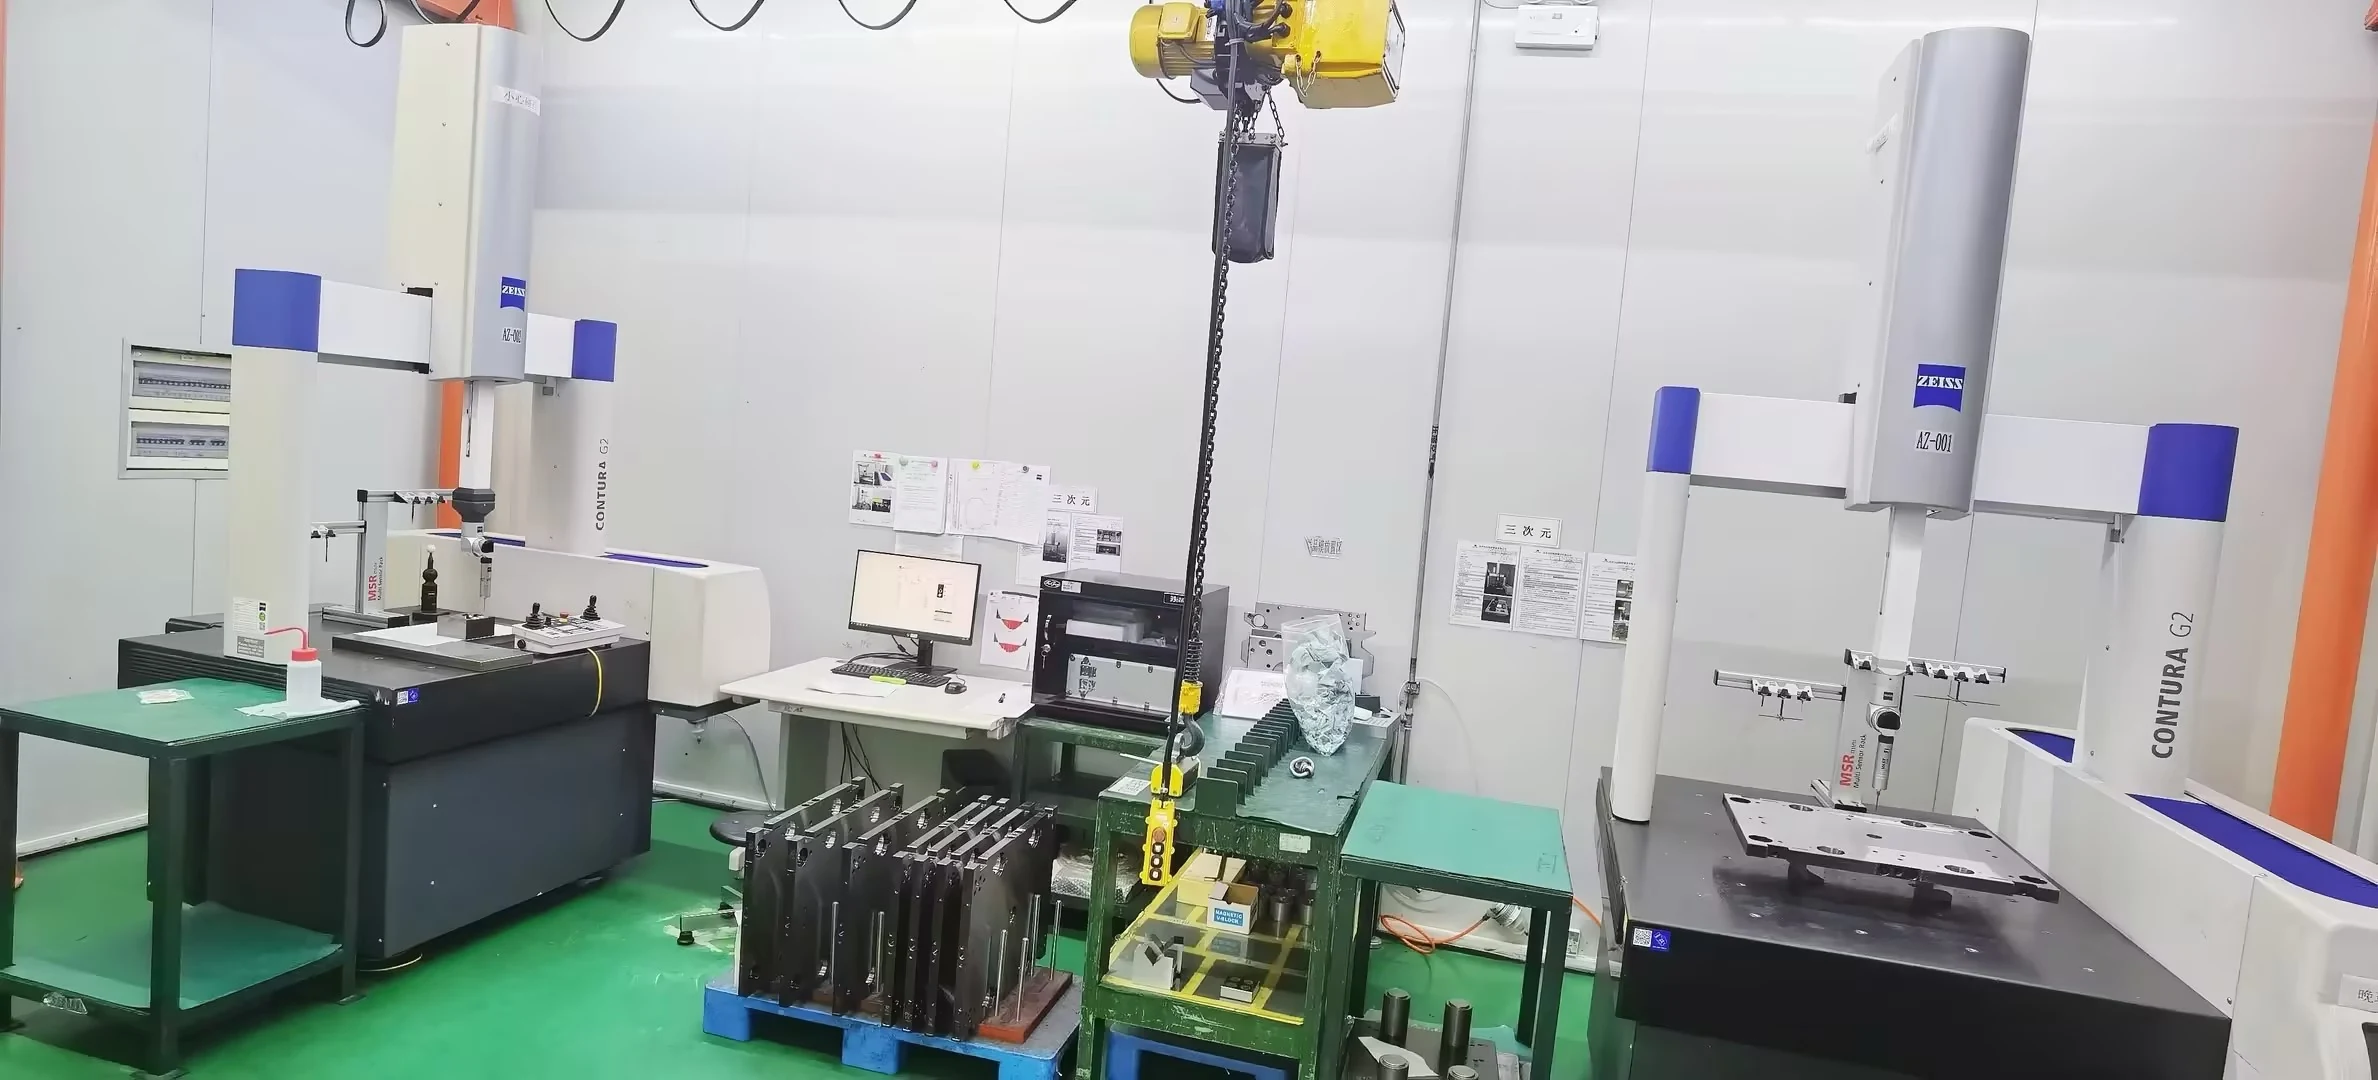
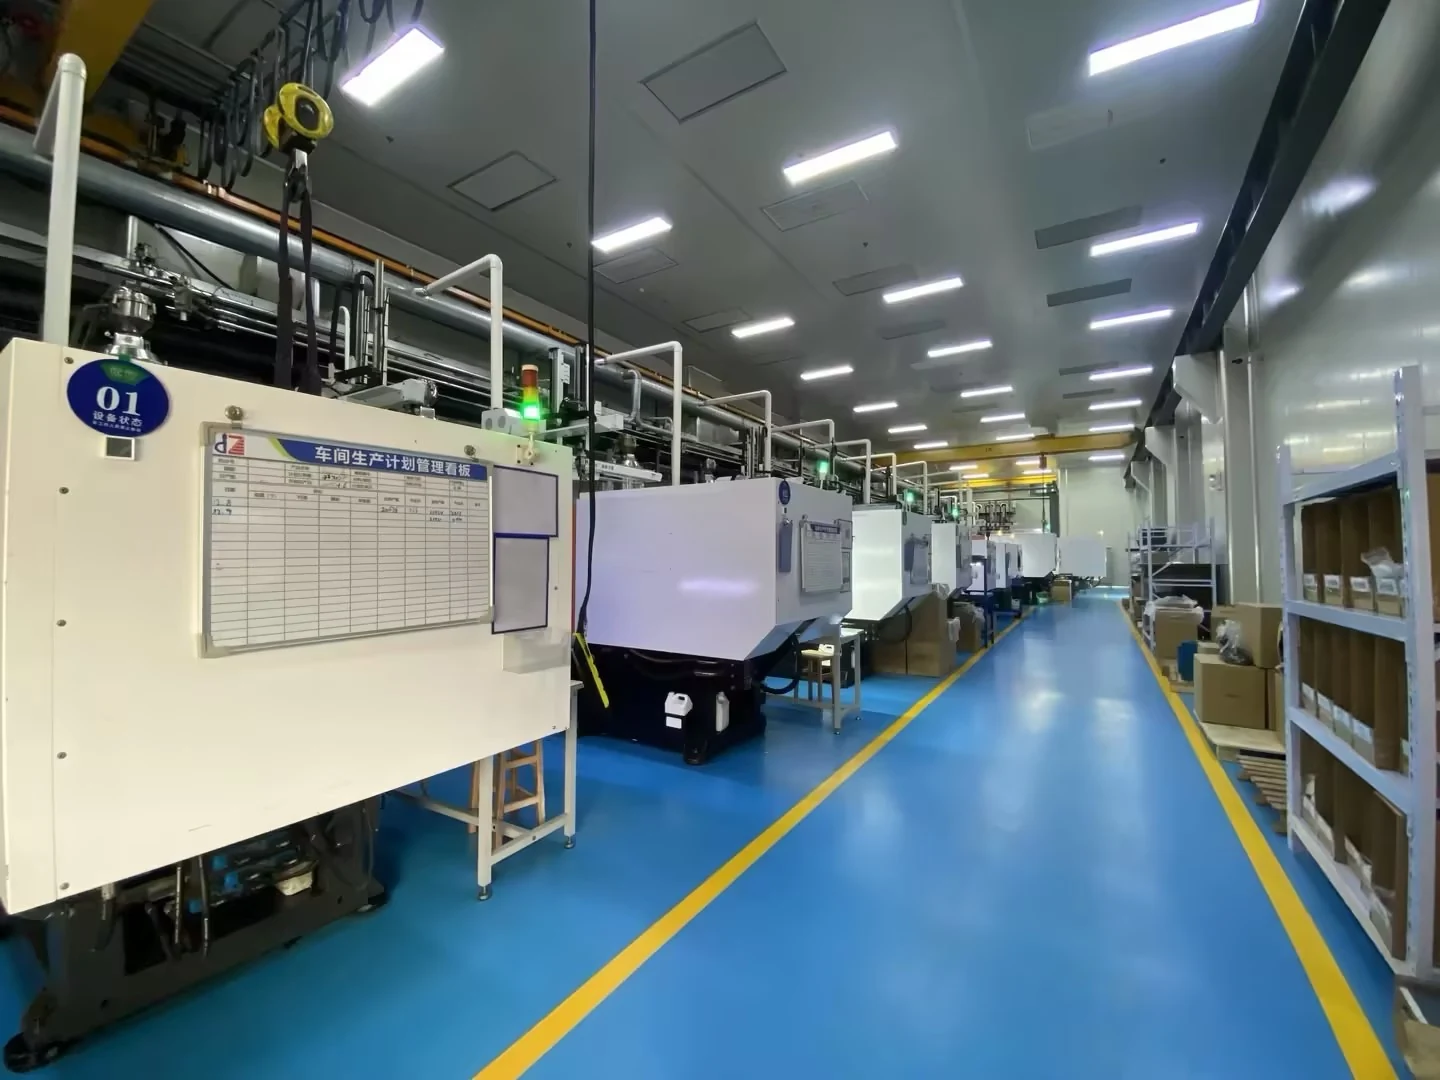
Bedienpaneele und interne Halterungen benötigen mehr als eine saubere Außenform. Ihre Öffnungen, Positionierflächen und Befestigungspunkte müssen mit Schaltern, Wellen und angrenzenden Abdeckungen übereinstimmen. JingZhan unterstützt die zeichnungsbasierte Formenentwicklung und das Spritzgießen dieser Komponenten, wobei die Prüfungen auf die reale Montagepassung vor der wiederholten Lieferung ausgerichtet sind. Die folgenden Fotografien zeigen Beispiele für Paneele und Halterungen aus der Materialbibliothek des Unternehmens. KONSTRUKTION UND FERTIGUNG Definieren Sie die Beziehung zwischen der zentralen Öffnung, den kleineren Löchern und den Montageflächen. Legen Sie fest, welche Merkmale das Bauteil positionieren und welche Freiraum bieten. Die Prüfinspektion sollte auf dieselben Bezüge verweisen, anstatt jedes Merkmal unabhängig zu messen. Review ribs, bosses and section transitions for balanced cooling and filling. A visibly thick support is not automatically more stable; uneven sections can create sink or warpage. Check the moulded part with its actual fixing method and mating cover. Legen Sie Gratgrenzen an Öffnungen, Schraubensitzen und Montageschnittstellen fest. Planen Sie Trennebenen, Angüsse und Auswerfer abseits der vereinbarten Kontakt- oder Sichtflächen. Bestätigen Sie den Schraubendreherzugang, die Montagereihenfolge und jegliche Kollisionen, bevor Sie sich auf das Werkzeuglayout festlegen. Geben Sie Farbe, Textur und zulässige Markierungen je Oberflächenzone an. Wenn Reinigungsmittel oder wiederholte Handhabung relevant sind, sind die Chemikalien, die Exposition und das Abnahmeverfahren zu benennen. Die Harzauswahl wird anhand dieser Vorgabe geprüft, statt anzunehmen, dass sich alle schwarzen Kunststoffe gleich verhalten. TECHNISCHE SPEZIFIKATIONEN PRODUKTION UND WIEDERHOLTE LIEFERUNG Der gelieferte Maschinenpark umfasst Spritzgießmaschinen von 50 bis 500 Tonnen, CNC-Bearbeitungs- und EDM-Ressourcen für Werkzeuge sowie CMM- und optische Messgeräte. Die Maschinenauswahl hängt von der projizierten Fläche, dem Schussvolumen, dem Harz und dem Kavitätenlayout ab. Verwenden Sie geeignete Vorrichtungen oder Lehren, um Öffnungen der Paneele und Halterungsschnittstellen zu prüfen; die Maschinenfähigkeit ist keine pauschale Garantie für Teiletoleranzen. Vereinbaren Sie die Zeichnungsrevision, die Harzsorte, die freigegebenen Muster und die qualitätskritischen Merkmale vor der Freigabe. Erfassen Sie Materialchargen und Formbedingungen, prüfen Sie Erstmusterteile und verwenden Sie die Kavitätenkennzeichnung, wo dies festgelegt ist. Legen Sie Verpackung, Stichprobenprüfung und Änderungsfreigabe fest, damit spätere Lieferungen mit derselben Basis verglichen werden können. Werkzeugwartung und der Austausch von Einsätzen sollten anhand des tatsächlichen Produktionsbedarfs geplant werden. Die Werkzeuginvestition wird separat vom Stückpreis angeboten. Teilen Sie den Jahresbedarf und die Abrufmengen mit, damit Kavitätenzahl, Beschaffung und Chargenkosten gemeinsam geprüft werden können. VERWANDTE ANWENDUNGEN Bedieneroberflächenpaneele für kundenspezifisch entwickelte Endoskopsysteme, bei denen Tasten- und Wellenöffnungen korrekt positioniert bleiben müssen. Innere Halterungen und Klammern, die elektronische oder mechanische Module innerhalb eines Instrumentengehäuses positionieren. Abdeckungen von Prüfinstrumenten und zugehörige Montageteile mit ähnlichen Anforderungen an Öffnung, Steifigkeit und Montage. These photographs show manufactured component examples, not finished medical devices. Medizinisch suitability, biocompatibility, cleaning or sterilisation compatibility and device approval require a defined project scope and customer validation; they are not implied by appearance or resin name. Besprechen Sie Ihre Zeichnung und Ihre Lieferanforderungen. Senden Sie CAD, Harzpräferenz, kritische Merkmale, Jahresbedarf und Freigabemenge. Kontaktieren Sie unser Engineering-Team →Endoskopblenden und -halterungen, die um die Baugruppe herum aufgebaut sind
Wesentliche Bearbeitungsanforderungen
Öffnungen, positioniert von funktionalen Bezugspunkten
Steifigkeit ohne vermeidbare Verformung
Nutzbare Kanten und zugängliche Befestigung
Ein definiertes Reinigungs- und Erscheinungsbriefing
Vereinbarte Parameter für Ihr Teil
Parameter
Projektspezifikation
Fertigungsweg
Kundenspezifisches Spritzgießen mit dediziertem Werkzeug und Musterfreigabe.
Materialauswahl
ABS, PC/ABS, PC oder anderes technisches Harz, vorbehaltlich einer Anwendungsprüfung.
Geometrie der Blende
Öffnungen, Dome, Rippen und Montagebezugspunkte gemäß freigegebenem CAD.
Abmessungen und Toleranzen
Drawing-specific; critical features and measurement methods agreed first.
Oberflächenanforderungen
Farbe, Textur, Angussmarkierungen und Sichtzonen gemäß Muster oder Spezifikation.
Montageprüfungen
Blendenausrichtung, Eingriff der Befestigung und Abdeckungsspiel gemäß Spezifikation.
Prüfaufzeichnungen
First-article dimensions and agreed batch checks; reporting scope quoted.
Lieferkonfiguration
Einzelteile oder vereinbarte Sets mit Schutzverpackung und Chargenkennzeichnung.
Ausrüstung, Lieferzeit und Auftragsplanung
Planungsposition
Grundlage für das Angebot
DFM-Prüfung
Voraussichtlich 3–5 Werktage nach Erhalt vollständiger Zeichnungen und Anforderungen.
Neuer Werkzeugbau
Indikativ 4–8 Wochen bis zum ersten Werkzeugversuch nach Werkzeugdesign-Freigabe und kommerzieller Freigabe; Korrekturen und Kundenvalidierung sind zusätzlich.
Bestellmengen
Erste Kalkulationsgrundlage: eine Pilotcharge von 500 Stück oder eine Wiederholungscharge von 1.000 Stück pro Teilenummer, Harz und Farbe, vorbehaltlich des Projektangebots.
Wiederholungsbestellungen
Indikativer Zeitraum von 10–15 Werktagen nach Bestätigung der Materialien und des Produktionsslots. Kundenqualifizierung, Sonderbearbeitung und Transport sind zusätzlich.
Halten Sie Wiederholungsbestellungen auf einer genehmigten Basis
Wo diese Komponenten eingesetzt werden können
Technische Daten
| Prozess | Kundenspezifisches Präzisions-Kunststoffspritzgießen |
|---|---|
| Produktgruppe | Bedienfeld für Endoskope und Halterungsgehäuse |
| Typische Anwendungen | Endoskop-Bedienfelder, interne Halterungen und Bedieneroberflächen-Gehäuse |
| Materialoptionen | PC/ABS, ABS, PA, POM, TPE und andere technische Harze, ausgewählt nach den Montage- und Reinigungsanforderungen des Geräts |
| Engineering-Fokus | präzise Öffnungen für Tasten, Schalter und Bedienfelder, steife Geometrie interner Halterungen und Stützelemente sowie wiederholbare Passung zwischen sichtbaren Abdeckungen und internen Modulen |
| Projektunterstützung | DFM-Überprüfung, Formenkonstruktion, Formenversuche, Montagevalidierung und Serienproduktion |
| Individualisierung | Geometrie, Farbe, Textur, Harz, Einsätze und Verpackung können gemäß den Projektanforderungen entwickelt werden |
Empfohlene Produkte
Entdecken Sie unsere hochpräzisen Spritzgussteile, auf die Branchenführer weltweit vertrauen.